
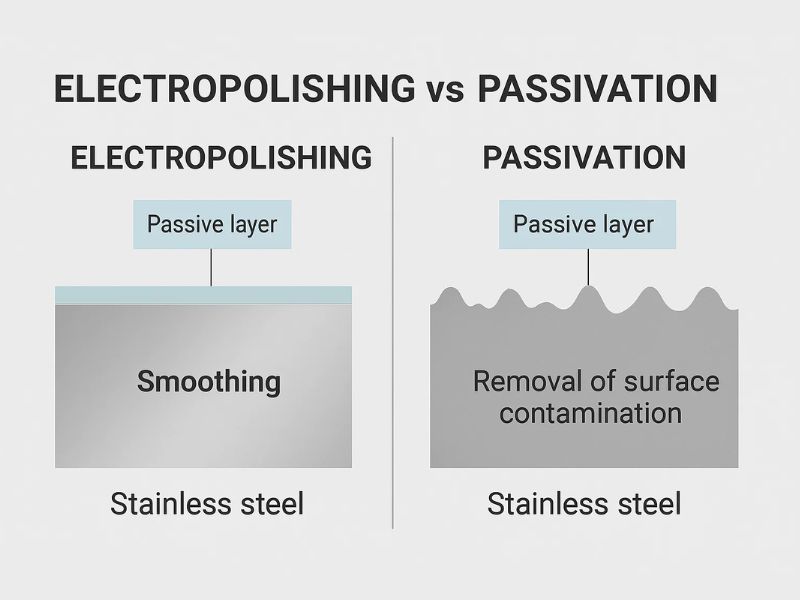
Пассивация очищает деталь из нержавеющей стали от свободного железа и оставляет её размеры и структуру поверхности без изменений. Электрополировка растворяет тонкий слой с поверхности, благодаря чему поверхность сглаживается, заусенцы смягчаются, а побежалость от сварки удаляется; при этом ASTM B912 рассматривает её как самостоятельный метод пассивации. Для обычных механообработанных деталей пассивации обычно достаточно. Электрополировка оправдывает свою дополнительную стоимость для сварных деталей, деталей с заусенцами или углублениями, до которых не добирается шлифовальный круг, и деталей, которые должны легко очищаться. Оба процесса обычно указываются вместе, только если этого требует спецификация.
Что пассивация делает с нержавеющей сталью
Пассивация — это химическая обработка. Деталь очищают и помещают в ванну с азотной или лимонной кислотой, которая растворяет свободное железо, оставшееся на поверхности после режущего инструмента, абразивных материалов и работы с деталью. Свободное железо не образует защитного слоя, на котором держится нержавеющая сталь, поэтому именно с него начинается ржавление.
После удаления железа и промывки детали хром в сплаве реагирует с кислородом воздуха и образует тонкую пленку оксида хрома. В результате получается чистая поверхность, богатая хромом, с теми же размерами и той же структурой, что и до обработки. Процесс стандартизирован в ASTM A967, который охватывает несколько химических методов пассивации и испытания, подтверждающие их результат.
У пассивации также есть четкие ограничения. Она не снимает основной металл, поэтому не может сгладить поверхность, придать ей блеск или удалить заусенцы. Она неэффективна против побежалости и окалины от сварки в зоне термического влияния, а сплавы с низким содержанием хрома и никеля могут подвергаться вспышечной атаке (flash attack) в кислотной ванне.
Что электрополировка делает с нержавеющей сталью
Электрополировка — электрохимический процесс. Деталь подвешивается на стойке в качестве анода в кислотном электролите, и постоянный ток растворяет металл с её поверхности. Ток концентрируется на выступах, поэтому пики и заусенцы срабатывают первыми, и поверхность выравнивается.
Снимается только тонкий слой. По опубликованным данным, толщина снимаемого слоя составляет примерно от 0.0001 до 0.003 inch и зависит от времени в ванне и самой детали. Вместе с этим улучшается шероховатость поверхности (Ra), которая может снизиться до 50 процентов, а типичное улучшение составляет 25–40 процентов. Выигрыш зависит от исходного состояния поверхности и уменьшается на деталях, которые уже гладкие. Процесс также удаляет заусенцы, микротрещины, побежалость и окалину и достигает углублений, поперечных отверстий и внутренних уступов, до которых не добирается полировальный круг.
При правильных условиях пассивация происходит одновременно, поэтому ASTM B912 озаглавлен как стандарт пассивации, использующий электрополировку. Оставшаяся поверхность богата хромом и не содержит поверхностного железа, поэтому деталь после электрополировки не требует отдельной операции пассивации для получения пассивной поверхности.
Ограничения вытекают из того же съема металла. Глубокая царапина, вмятина или дефект сварного шва остаются, так как отделка повторяет исходную поверхность. Стойка касается каждой детали для подвода тока и оставляет небольшой контактный след. Деталь, которая не может позволить себе потерю около 0.0002 inch материала, может не подходить для этого процесса.
Электрополировка и пассивация: сравнение
В таблице два процесса сопоставлены по пунктам, которые определяют примечание на чертеже. Стоимость определяется способом обработки: пассивацию проводят партиями в корзинах, а электрополировка требует индивидуальной оснастки на стойках и контроля процесса для каждой детали.
| Параметр | Пассивация | Электрополировка |
|---|---|---|
| Принцип работы | Кислотная ванна, без тока | Электролитическая ванна с постоянным током |
| Снимаемый металл | Не снимается | Тонкий слой, примерно 0.0001–0.003 inch |
| Состояние поверхности | Без изменений | Более гладкая и блестящая, Ra снижается до 50 процентов при грубом исходном состоянии |
| Заусенцы и микротрещины | Не удаляются | Удаляются или смягчаются |
| Побежалость и окалина от сварки | Неэффективна | Удаляются |
| Свободное железо на поверхности | Удаляется | Удаляется |
| Элементы с жесткими допусками | Размер не меняется | Может не подходить для элементов, где запас менее 0.0002 inch |
| Обработка и стоимость | Пакетная загрузка в корзины, ниже стоимость одной детали при больших объемах | Индивидуальная оснастка на стойках, обычно выше стоимость одной детали, но ниже там, где заменяет отдельную зачистку и полировку |
| Стандарт | ASTM A967 | ASTM B912 |
| Лучше всего для | Типовые механообработанные детали, жесткие допуски, серийное производство | Сварные детали, заусенцы и углубления, легко очищаемые поверхности |
Когда достаточно пассивации
Пассивация — правильный вариант по умолчанию для механообработанных деталей из нержавеющей стали, работающих в обычных условиях. После точения и фрезерования свободное железо от инструмента остается на поверхности, и короткая кислотная обработка удаляет его, не затрагивая геометрию.
Она также подходит для деталей, где размер не должен меняться. Резьба, посадка с натягом или отверстие с жестким допуском сохраняют свои размеры, поскольку пассивация не снимает металл. При обработке в корзинах это наиболее экономичный выбор для больших партий шарнирных головок, проставок, зажимов и фитингов, при условии что на детали нет побежалости от сварки и значимых заусенцев.
Когда электрополировка оправдывает стоимость
Побежалость от сварки — самый очевидный случай. Пассивация не удаляет обесцвеченную окалину в зоне термического влияния, а электрополировка удаляет, поэтому сварная рама, изготовленный на заказ фитинг или сборка кронштейна с видимыми швами — подходящие кандидаты. Сначала зашлифуйте сварной валик заподлицо, так как электрополировка выравнивает мелкую шероховатость и не исправляет плохой сварной шов.
Второй случай — геометрия. Электрополировка выполняется без механического контакта, поэтому она обрабатывает поперечные отверстия, внутренние уступы и криволинейные формы, до которых не добирается круг, и не оставляет абразива в поверхности. Третий случай — очищаемость: более гладкая поверхность дает загрязнениям меньше мест для задержки, поэтому гигиенические детали и детали для работы во влажной среде подвергают электрополировке.
Цена определяется обработкой каждой детали отдельно. Каждую деталь устанавливают на стойку и обрабатывают под контролем, поэтому малая партия обходится дороже в пересчете на штуку, чем корзина пассивированных деталей. Указывайте электрополировку там, где применима одна из этих трех причин, а не как общее покрытие для всех деталей.
Какая отделка подходит для какой детали из нержавеющей стали
У шарнирной головки из нержавеющей стали стоит обрабатывать корпус и хвостовик, а отверстие и посадочное место подшипника сохраняют размер после механообработки. Пассивация подходит для обычного случая. Электрополировка подходит для шарнирной головки, работающей во влажной или морской среде и требующей более гладкого корпуса, при этом отверстие маскируется или остается в состоянии после механообработки.
Гнутые и штампованные детали, такие как зажимы из нержавеющей стали, несут мелкие заусенцы от резки и гибки, а сварные рамы зажимов — побежалость. Электрополировка справляется с обоими дефектами, а резьба маскируется, когда важна ее посадка. Простому зажиму без сварки и видимых заусенцев достаточно пассивации.
Точеные фитинги из нержавеющей стальной трубы имеют поперечные отверстия и внутренние уступы, которые круг отполировать не может. Электрополировка достигает их лучше круга, хотя глубокое поперечное отверстие полируется менее равномерно, а каждая открытая грань теряет немного металла. Уплотнительные торцы сохраняют размер после механообработки только при маскировке, поэтому укажите, какие поверхности маскировать.
Кронштейны и пластины из деталей, изготовленных на станках с ЧПУ и имеющих множество мелких отверстий, следуют той же логике: если заусенцы имеют значение, проводите электрополировку после последнего реза, если нет — пассивацию.
Что обеспечивает более высокую коррозионную стойкость?
Оба процесса повышают коррозионную стойкость, и электрополировка обычно дает более высокий результат, поскольку удаляет внедренные загрязнения и оставляет гладкую поверхность, богатую хромом. Пассивация доводит механообработанную деталь до минимально необходимого уровня — чистой поверхности без свободного железа.
Ни одна отделка не заменяет правильную марку. Деталь из 316L в хлоридной среде изначально опережает деталь из 304 с любой отделкой, поэтому сначала определите марку, а отделку используйте для защиты характеристик этой марки. Множители поставщиков, такие как «в 30 раз», получены на собственных тестовых образцах поставщика, поэтому воспринимайте их как ориентир направления, а не как расчетную величину.
Нужны ли оба процесса?
Чаще всего нет, и ответ зависит от спецификации. ASTM B912 учитывает электрополировку как метод пассивации, поэтому деталь, обработанная по B912, уже имеет пассивную поверхность. Некоторые спецификации все же требуют обоих процессов; обычно порядок такой: сначала электрополировка, затем пассивация для удаления свободного железа, которое могло открыться на первом этапе.
Два отраслевых стандарта могут требовать обоих: SEMI для полупроводникового оборудования и ASME BPE для биотехнологического и фармацевтического оборудования. Стандарты, такие как ASTM и SAE, обычно допускают любой из процессов. Если на чертеже указан стандарт, сначала прочитайте, что он требует, и только потом выбирайте. Если стандарта нет, выбирайте по потребностям детали и не платите за оба процесса по привычке.
Как проверяется пассивированная поверхность
ASTM B912 перечисляет методы испытаний, подтверждающие отсутствие свободного железа; они взяты из ASTM A967 и из ASTM B117 для соляного тумана. Для деталей из нержавеющей стали применяются четыре из них.
- Погружение в воду. Деталь погружают в дистиллированную воду на 1 час и сушат 1 час; цикл повторяют двенадцать раз (всего 24 часа). Красная ржавчина или пятна означают непрохождение испытания.
- Влажность. Деталь выдерживают 24 часа при влажности 100 процентов и температуре 38 °C в камере влажности. Красная ржавчина или пятна означают непрохождение испытания.
- Соляной туман. Деталь подвергают воздействию не менее 2 часов в аккредитованной камере соляного тумана. Красная ржавчина или пятна означают непрохождение испытания.
- Медный купорос. Поверхность протирают подкисленным раствором сульфата меди; пятна медного цвета означают, что свободное железо остается. Этот метод не применяется к мартенситным сталям серии 400.
Если заказчику нужно подтверждение пассивации, укажите испытание на чертеже. Испытания организуются через нашу производственную сеть по запросу и не являются стандартной операцией для каждой партии.
Что проверить перед выбором
Шесть проверок детали и чертежа определяют, даст ли электрополировка ожидаемый результат.
- Допуск. Электрополировка снимает металл со всех открытых поверхностей, поэтому элемент с допуском должен иметь припуск или быть замаскирован.
- Марка. Нержавеющие стали серий 300 и 400 хорошо поддаются обработке. Автоматные марки, такие как 303, литье и сборки из разных материалов полируются неравномерно.
- Сварные швы. Зашлифуйте швы заподлицо перед ванной, чтобы они сливались с основным металлом.
- Полости. Закрытая полость или глубокое глухое отверстие полируются плохо. Где конструкция позволяет, добавьте вентиляционное или дренажное отверстие.
- Точки крепления на стойке. Стойка оставляет небольшой след в месте касания. Укажите допустимое место, например внутреннюю резьбу или скрытую поверхность.
- Исходная поверхность. Ванна повторяет исходную поверхность, поэтому гладкая механообработка дает более яркий результат, а сильные следы инструмента остаются видимыми.
Как указать это на чертеже
Примечание об отделке с указанием процесса и стандарта позволяет получить корректное коммерческое предложение с первого раза. Для пассивации укажите процесс и ссылку на ASTM A967, а также тип обработки (азотная или лимонная кислота), если требуется конкретный. Для электрополировки укажите процесс и ссылку на ASTM B912. Затем добавьте детали, которые меняют объем работ: марку, видимые поверхности, элементы для маскирования, места, где допустим след от стойки, и измеряется ли элемент с допуском после отделки.
Полное примечание выглядит так: электрополировка по ASTM B912, 316L, только видимые поверхности, маскировать резьбу M8, след от стойки допускается на торцевой поверхности. Если нужны оба процесса, укажите каждый в отдельной строке, чтобы каждая операция была учтена в предложении.
Заключение
Выбирайте пассивацию для обычных механообработанных деталей, жестких допусков и серийного производства. Выбирайте электрополировку, когда результат определяют сварные швы, заусенцы, углубления или очищаемость. Указывайте оба процесса только тогда, когда этого требует стандарт на чертеже.
Profab Machine изготавливает детали из нержавеющей стали по чертежу и предлагает услуги отделки: электрополировка нержавеющей стали и пассивация. Отправьте чертеж с маркой, примечанием об отделке и элементами, которые нужно защитить; инженер проверит его до выставления коммерческого предложения.
