Более гладкая и яркая поверхность
Грубые выступы растворяются первыми, поэтому обработанная поверхность становится более гладкой и блестящей без использования полировального круга.

Обработанная нержавеющая сталь может выглядеть чистой, но при этом иметь микрозаусенцы и шероховатые выступы, которых невозможно достичь шлифовальным кругом. В ванне с электролитом электрополировка сначала растворяет выступающие точки, в результате чего поверхность становится более гладкой и блестящей. Profab Machine предлагает электрополировку нержавеющей стали для деталей 304 и 316L, с пассивацией, доступной по запросу.
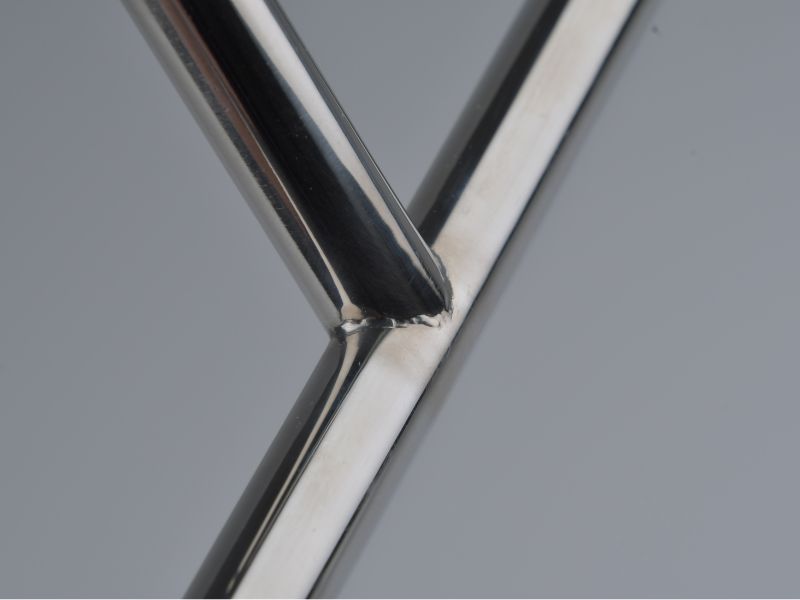
Электрополировка нержавеющей стали — это электрохимическая обработка, которая растворяет тонкий слой с поверхности детали и сначала удаляет микроскопические выступы.
Деталь висит на стойке как анод в ванне с кислотным электролитом, а на катод течет постоянный ток. Металл уходит с поверхности детали. Ток концентрируется на пиках и заусенцах, поэтому они растворяются быстрее, чем впадины и уровни поверхности.
Удаляется только тонкий слой, количество зависит от ванны, времени и исходной поверхности. Результат получается гладкий и блестящий, без следов металла и абразива на поверхности. Он также оставляет обогащенную хромом поверхность, на которую опирается нержавеющая сталь пассивного слоя.
Отделка подходит для 304 и 316L. Марки, предназначенные для свободной обработки, такие как 303, плохо подходят, поскольку их включения серы оседают в ванне, поэтому указывайте марку при цитате.
Электрополировка сглаживает и придает блеск обработанной поверхности, а также смягчает микрозаусенцы. На последней карточке указано, что она не исправляет.
Грубые выступы растворяются первыми, поэтому обработанная поверхность становится более гладкой и блестящей без использования полировального круга.
Мелкие заусенцы, оставшиеся в результате механической обработки или резки, растворяются на кончиках. Острые края слегка закругляются, а более крупные заусенцы все равно необходимо сначала удалить.
Current находит углубления, поперечные отверстия и изогнутые формы, которых не может коснуться шлифовальный круг. Глубокие глухие отверстия и узкие отверстия пропускают меньший ток, поэтому отметьте их на чертеже.
Ванна удаляет металл, а не толкает его. Ничто не втирается в поверхность, и после нее не остается песка или состава.
Оставшаяся поверхность богата хромом, элементом, лежащим в основе защитного слоя нержавеющей стали. Пассивация может последовать по запросу.
Электрополировка не удаляет глубокие царапины, вмятины или дефекты сварки, а также не может сделать шероховатую деталь блестящей. Отделка повторяет исходную поверхность.
Электрополировка — это единственная обработка, которая сглаживает металл за счет растворения, тогда как зеркальная полировка изнашивает его, пассивация только очищает, а пескоструйная обработка придает шероховатость.
| Готово | Как это сделано | Внешний вид поверхности | Лучшее для | Часы для |
|---|---|---|---|---|
| Электрополированный | Электрохимический: ванна растворяет тонкий поверхностный слой | Гладкая и блестящая поверхность, заусенцы смягчены | Детали с выемками, поперечными отверстиями и мелкими заусенцами после механической обработки | Глубокие царапины и дефекты сварных швов остаются |
| Зеркальная полировка | Механическая обработка: ступенчатая абразивная обработка, затем полировка составами | Плоский и с высокой отражающей способностью | Видимая фурнитура и декоративные поверхности | Требуются доступные поверхности, на поверхности может оставаться абразив |
| Пассивированный | Химическая обработка: кислотная обработка удаляет свободное железо | Без изменений | Восстановление защитной поверхности после механической обработки | Не сглаживает, не осветляет и не удаляет заусенцы |
| Дробеструйная обработка | Стеклянные или керамические шарики в потоке воздуха | Равномерный матовый, без направления | Скрытие меток обработки и линий инструмента | Более тусклый вид и легче удерживает грязь |
Электрополировка часто применяется после механической обработки и механической отделки, после чего может последовать пассивация. Укажите каждую отделку на чертеже, чтобы был указан каждый шаг.
Ток, стойка и управление определяют результат, и каждый из них проявляется в том, как деталь рисуется и указывается.
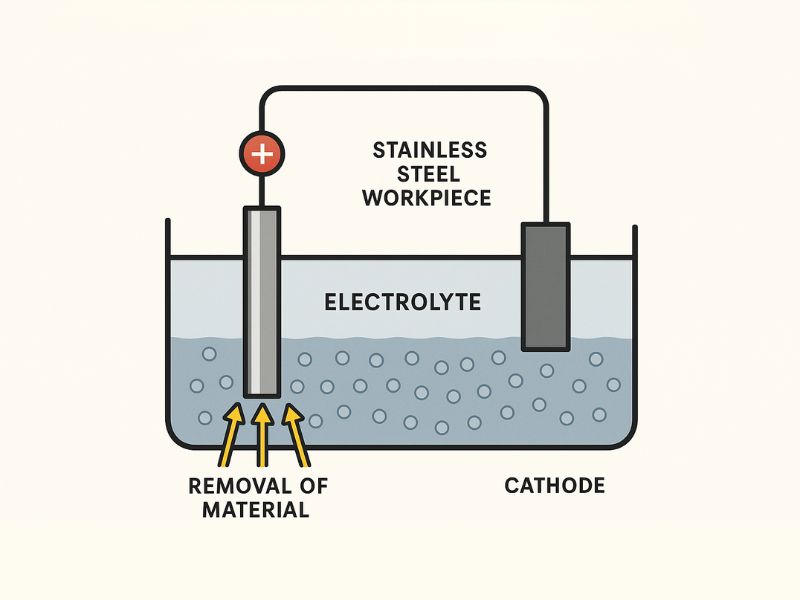
Деталь находится в электролите напротив катода, и между ними проходит ток. Металл покидает поверхность детали, поэтому покрытие не наносится.
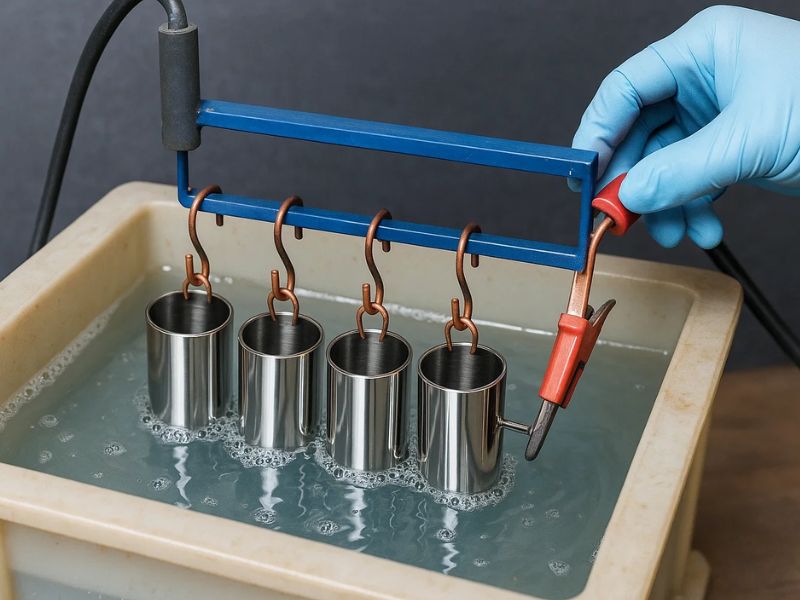
Детали подвешиваются на контактных крючках, по которым проходит ток. Каждый крючок оставляет небольшой неполированный след от контакта, поэтому на рисунке должно быть указано, где такой знак приемлем.
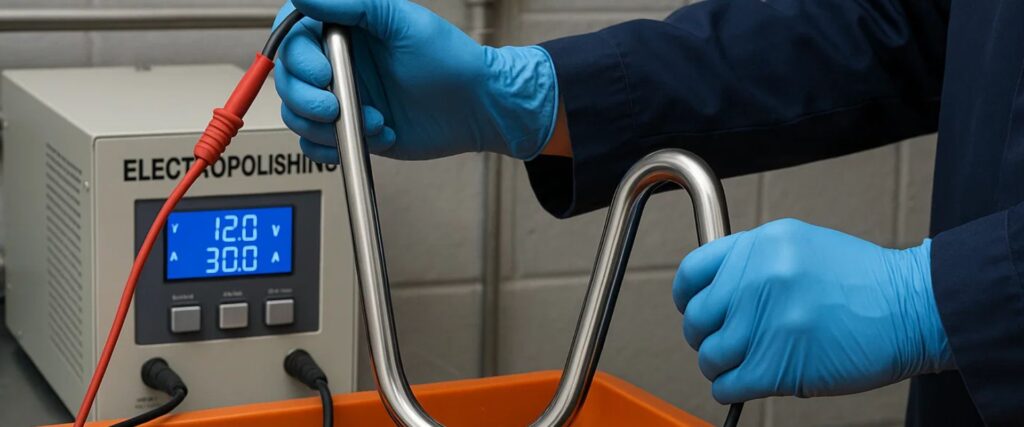
Ток, температура ванны и время определяют, сколько будет удалено и насколько яркой станет поверхность. Тонкие стенки и острые края требуют более легкого обращения.
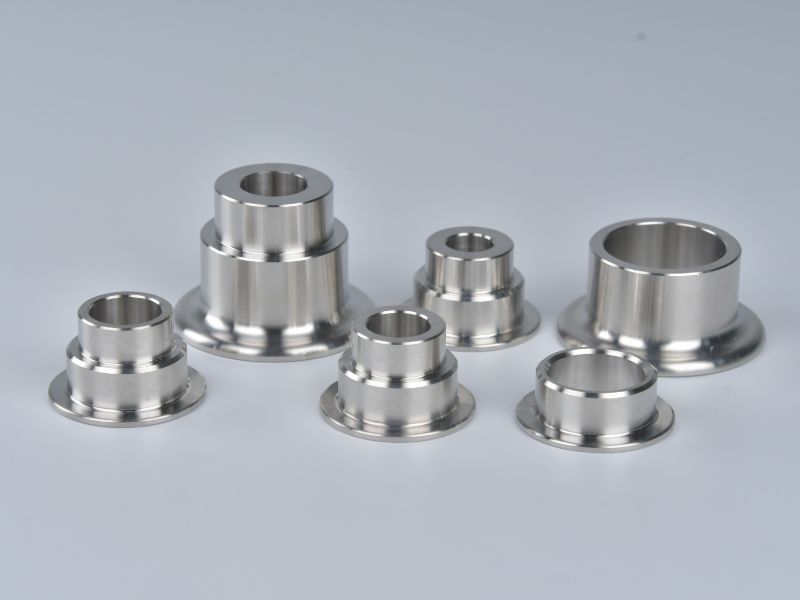
После ванны детали промываются и сушатся, пассивация возможна по запросу. Слегка закругленные края и следы от стойки — это нормально.
Нержавеющая сталь шарнирные головки, хомуты, фитинги и механически обработанные детали подвергаются электрополировке, когда возникают мелкие заусенцы или выемки, а также когда детали подвергаются влажной или морской эксплуатации.
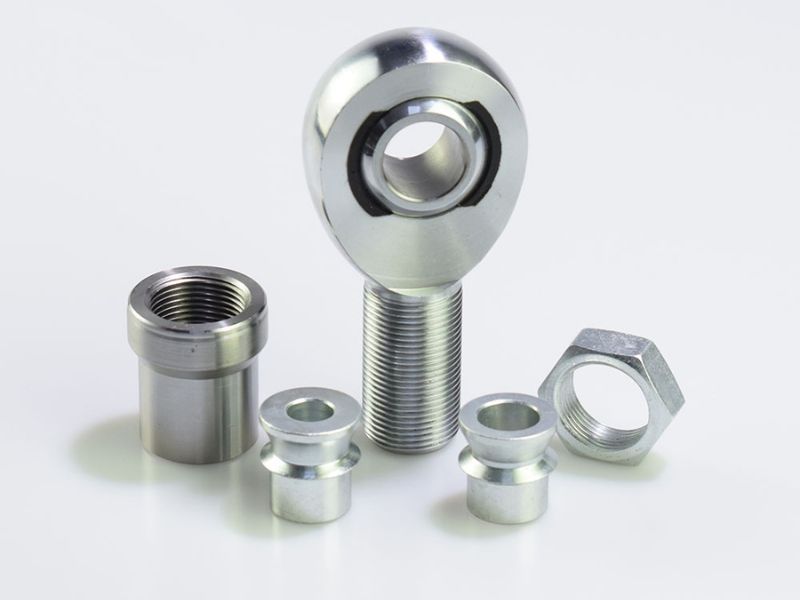
Корпус и хвостовик сглажены на рычажных механизмах для эксплуатации на мокрой или морской воде. Отверстие и гнездо подшипника замаскированы или оставлены без обработки.
Нержавеющая сталь шарнирные головки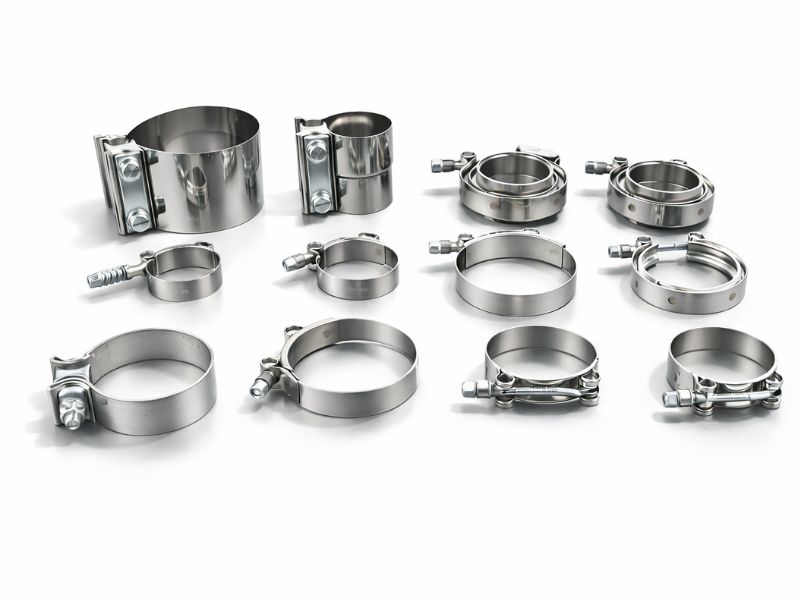
Зажимные ленты и корпуса теряют мелкие заусенцы в результате резки и формовки. Нить маскируется, когда ее соответствие имеет значение.
Зажимы из нержавеющей стали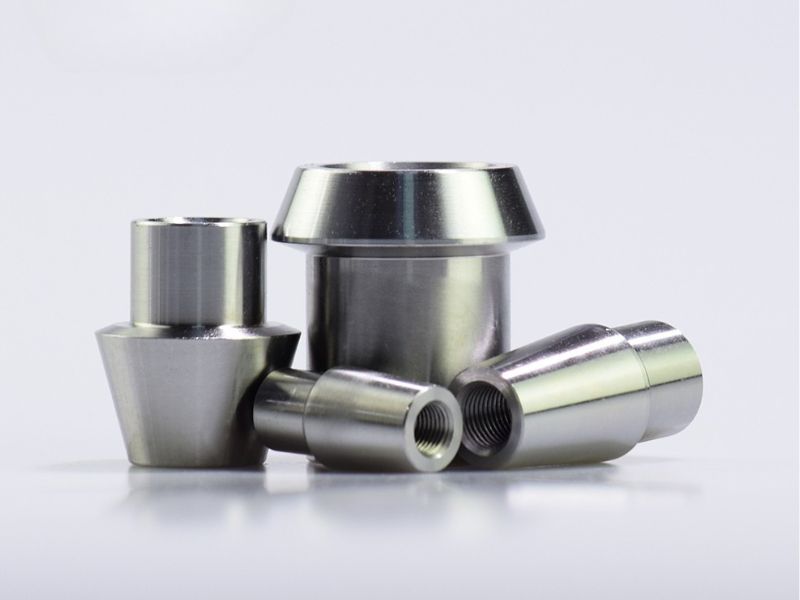
Точеные фитинги с поперечными отверстиями и внутренними ступенями получают более гладкую поверхность, чем может дать колесо. Уплотнительные поверхности сохраняют свой механический размер.
Трубные фитинги из нержавеющей стали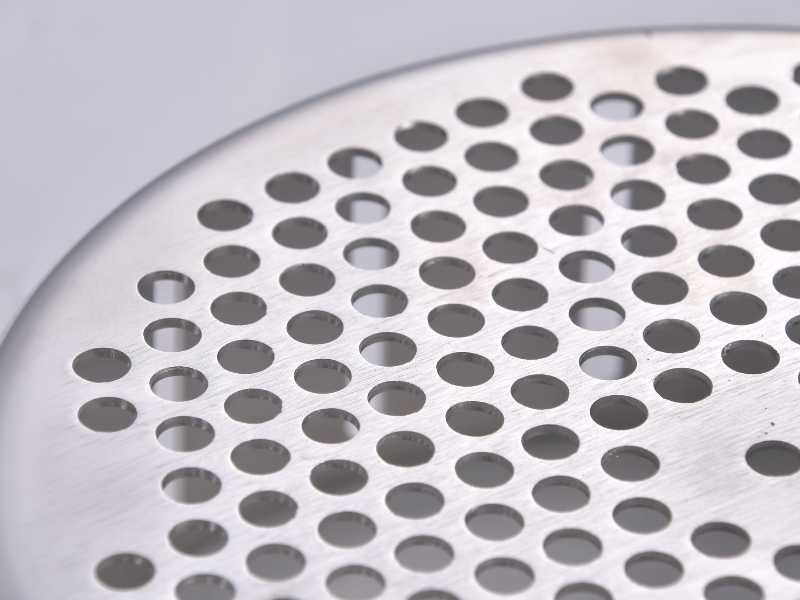
Обработанные кронштейны, пластины и крепежные детали со множеством мелких отверстий сглаживаются после последнего разреза. Сопрягаемые поверхности остаются такими, как были обработаны.
Пользовательские детали CNCВанна обрабатывает каждую поверхность, до которой она доходит, поэтому рисунок определяет, какие поверхности имеют значение и где может соприкасаться стойка.
Напишите электрополировку на чертеже с маркой и отметьте видимые грани. Ванна повторяет стартовую поверхность, поэтому плавная обработка дает более яркий результат.
Наварные валики, брызги и термополировка с оттенком, отличным от скорости основного металла. Перед тем, как принять ванну, отшлифуйте их до гладкости, чтобы они смешались.
Точка контакта остается неполированной и может оставлять следы. Назовите точку, например внутреннюю резьбу, торцевую грань или скрытую поверхность.
Газ и раствор должны проникать в полости и выходить из них. Закрытая полость или глубокое глухое отверстие плохо полируются, поэтому добавьте вентиляционное или сливное отверстие там, где это позволяет конструкция.
Резьбы, прессовые посадки и поверхности уплотнения можно замаскировать, чтобы сохранить их размер. Перечислите каждый из них, поскольку маскирование увеличивает работу и стоимость мелких деталей.
С каждой открытой поверхности снимается тонкий слой и слегка закругляются острые края. Скажите, маскируется ли элемент с допуском или измеряется после чистовой обработки.
Электрополировка происходит после последнего разреза и последней сварки, и каждый этап помечен, где он происходит.
Инженер читает заметку об отделке, класс, видимые поверхности, а также стойки и точки маскировки, прежде чем предлагать деталь.
Детали обрабатываются по размеру с гладкими поверхностями и небольшим радиусом видимых кромок, поскольку ванна повторяет поверхность, с которой она начинается.
Детали висят на стойках в ванне с электролитом, и ток растворяет выступающие точки, пока поверхность не станет гладкой и блестящей.
Раствор смывается, а детали высушиваются, чтобы на блестящей поверхности не оставалось остатков или пятен воды.
Шаг пассивации может следовать за ванной, если этого требует чертеж.
Детали возвращаются на завод, проверяются по чертежу, а затем упаковываются для защиты готовой поверхности.
Выберите отделку в зависимости от того, что должна делать деталь. Электрополированная поверхность — один из четырех вариантов.
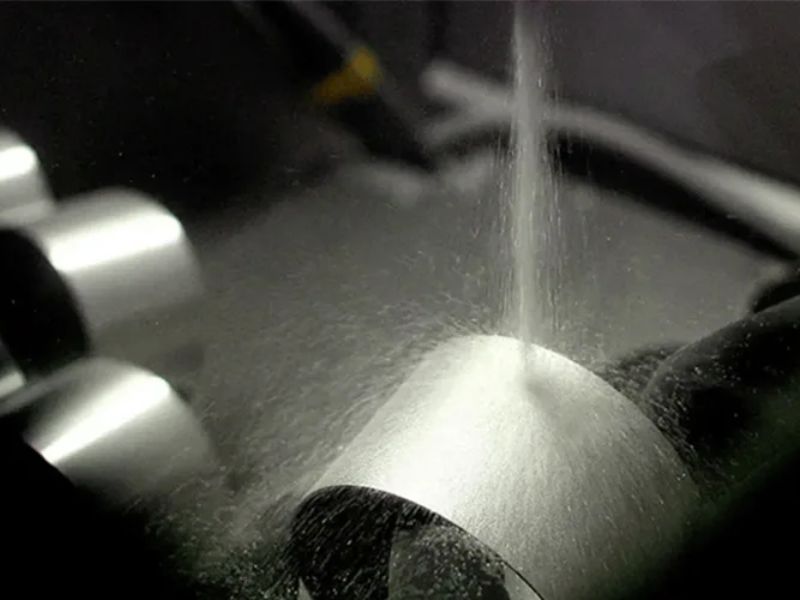
Матовая сатиновая поверхность, полученная методом пескоструйной обработки, выбирается, когда низкий уровень бликов и скрытые следы от манипуляций имеют большее значение, чем гладкая блестящая поверхность.
Нержавеющая сталь, подвергнутая пескоструйной обработке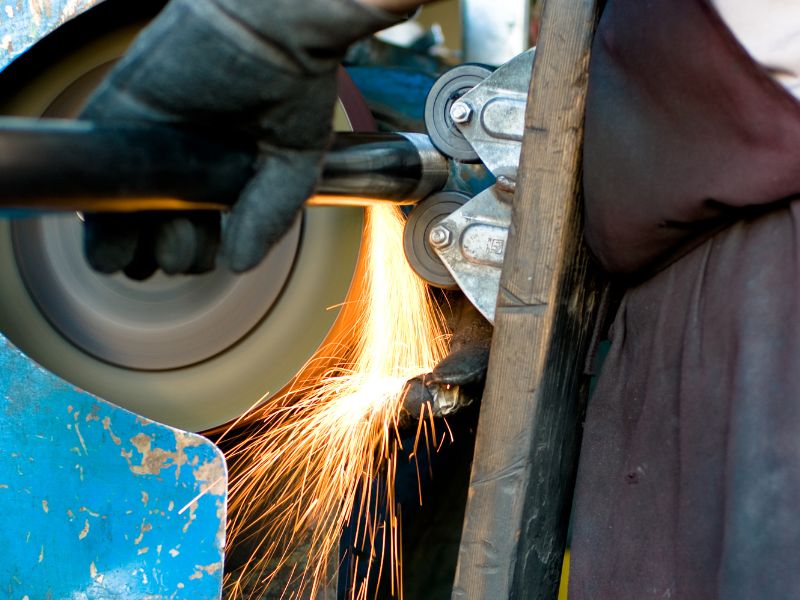
Плоская поверхность с высокой отражающей способностью, обработанная зерном и полировкой, выбранная для видимых поверхностей, до которых до детали можно дотянуться кругом.
Нержавеющая сталь с зеркальной полировкой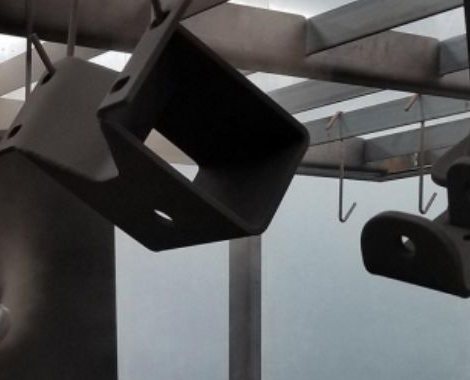
Цветное прочное покрытие на обработанной пескоструйной обработкой поверхности для деталей, которые не должны оставаться яркими.
Порошковое покрытие из нержавеющей сталиЭти шесть пунктов позволяют инженеру спланировать установку, маскировку и пассивацию еще до составления предложения.
Затем в цитате перечисляются готовые грани, замаскированные элементы, точки стойки и каждый последующий шаг.
Покупатели обычно перед первым заказом спрашивают, что он исправляет, сколько удаляет и что нужно детали.
Разглаживает и осветляет поверхность. Деталь находится в ванне с электролитом в качестве анода, ток растворяет тонкий поверхностный слой, и сначала идут высокие точки. Микрозаусенцы и выступы шероховатостей уменьшаются, а поверхность остается обогащенной хромом. Он не добавляет покрытия.
Очень тонкий слой, обычно небольшая доля миллиметра, определяемый ванной, временем и исходной поверхностью. Для большинства деталей изменения незначительны, но строгие допуски на отверстиях или тонких стенках требуют внимания. Отметьте эти элементы на чертеже, чтобы запланировать их удаление.
Нет. Электрополировка выравнивает мелкие шероховатости и заусенцы, а не глубокие царапины, вмятины или плохие сварные швы. Эти следы остаются и могут даже выглядеть более четкими, когда поверхность становится яркой. Перед купанием отшлифуйте сварные швы и удалите глубокие следы, а также пришлите фотографии, если вы не уверены в поверхности.
Полировка зеркал механическая, а электрополировка электрохимическая. Полировальный круг изнашивает поверхность песком и соединениями, которые могут испачкать металл и оставить после себя абразив. Вместо этого ванна растворяет его, поэтому контакта нет, и он достигает выемок, недоступных для колеса. Зеркальная полировка придает поверхности более ровный и блестящий вид.
Нет. Пассивация — это химическая обработка, которая удаляет свободное железо и оставляет форму поверхности неизменной, поэтому она не становится гладкой или блестящей. Электрополировка удаляет тонкий слой электрохимически и оставляет поверхность, обогащенную хромом. Пассивация может последовать по запросу. Назовите каждую отделку на чертеже, чтобы обе были указаны.
304 и 316L отвечают хорошо. Марки, предназначенные для свободной обработки, такие как 303, плохо подходят, поскольку включения серы, которые помогают при обработке, разрушаются в ванне и могут оставлять ямки. При цитировании указывайте оценку. Литые детали и сборки из смешанных материалов полируются неравномерно, поэтому сообщите нам, если деталь такая же.
Да. Стойка должна касаться детали, по которой проходит ток, и эта точка контакта остается неотполированной и может иметь небольшую отметину. Сообщите нам, где допустима отметка, например, внутри резьбы, на торце или на невидимой поверхности, и деталь там установлена.
Да. Ванна следует за поверхностью, с которой она начинается, поэтому плавная обработка дает более яркий результат, а следы от тяжелых инструментов остаются видимыми. Сварные швы должны быть гладко отшлифованы, острые края должны иметь небольшой радиус, а в закрытых полостях необходимо иметь вентиляционное или сливное отверстие, чтобы газ и раствор могли перемещаться.
Отметьте поверхности, подлежащие электрополировке, точки крепления и элементы маскировки, а также прикрепите образец или фотографию ожидаемой поверхности. Инженер просматривает чертеж перед тем, как будет опубликовано предложение.
Мы используем файлы cookie для работы сайта, измерения его использования и показа релевантной рекламы. Вы можете принять все, отклонить все необязательные файлы cookie или выбрать по категориям. Политика конфиденциальности