
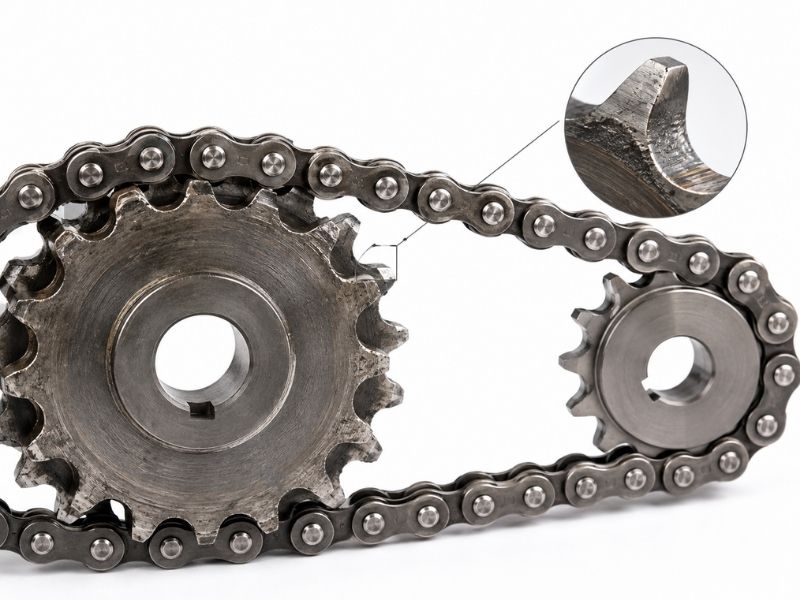
Звездочки могут изнашиваться быстрее, чем цепи, если поверхность зубьев подвергается большему количеству циклов контакта, меньшей твердости, плохой смазке или изношенной цепи, шаг которой больше не соответствует исходному. Маленькая ведущая звездочка обычно является первой деталью, на которой проявляется видимый износ зубьев, поскольку каждый зуб зацепляется с цепью чаще, чем зуб на большей ведомой звездочке.
Это не означает, что цепочка невиновна. Во многих приводах удлинение цепи приводит к повреждению. Износ пальца и втулки увеличивает эффективный шаг цепи, тогда удлиненная цепь едет выше по зубьям звездочки и нагружает боковые поверхности зубьев не в том месте. К тому времени, когда вы увидите загнутые зубья, острые кончики или изношенные карманы, цепь и звездочка уже притерлись друг к другу как пара.
При техническом обслуживании по-прежнему действует практическое правило: если цепь вышла за предел своего удлинения или профиль зуба звездочки заметно изношен, проверьте обе детали, прежде чем заменять только одну. Новая цепь на изношенной звездочке часто быстро теряет ресурс, поскольку ей приходится двигаться по профилю зубьев, сформированному старой цепью.
Почему маленькая звездочка изнашивается быстрее, чем предполагает набор цепей
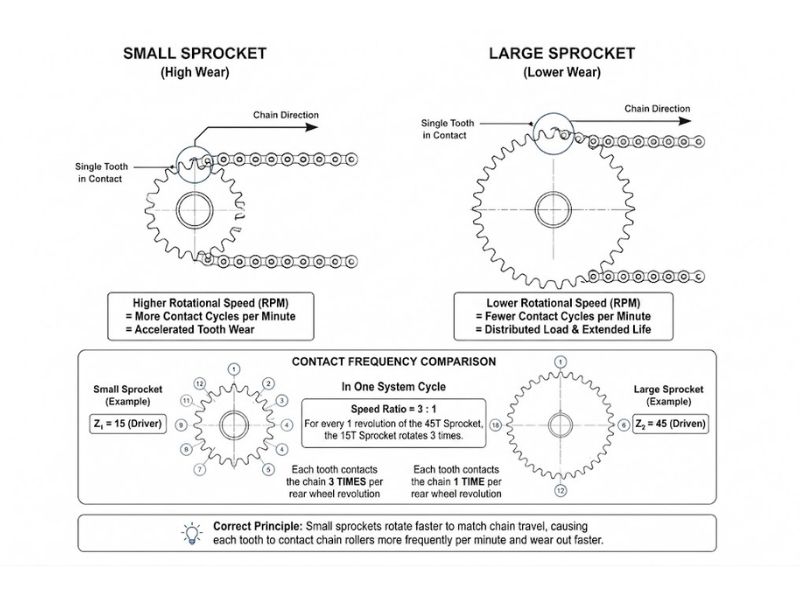
Самая простая причина — частота контактов. В случае ведущей звездочки с 15 зубьями и ведомой звездочки с 45 зубьями соотношение составляет 3:1. За один оборот большой звездочки малая звездочка совершает три оборота. Таким образом, каждый зуб маленькой звездочки зацепляется с цепью три раза, а каждый зуб большой звездочки зацепляется один раз.
Цепочка распределяет эти контакты по множеству звеньев. Цепочка из 100 звеньев не требует, чтобы одно звено выполняло каждое задание. Маленькая звездочка имеет гораздо меньше зубьев, на которые приходится одна и та же передаваемая нагрузка, поэтому каждая боковая сторона зуба быстрее накапливает циклы контакта. При высоком крутящем моменте, плохой смазке или абразивном загрязнении эта разница становится заметной в виде зацепленных зубьев на маленькой звездочке, прежде чем задняя или ведомая звездочка начинает выглядеть сильно изношенной.
Именно поэтому увеличение количества зубьев на маленькой звездочке может увеличить срок службы. Большее количество зубьев уменьшает угол сочленения при каждом зацеплении и распределяет нагрузку на большее количество контактов зубьев. Вам по-прежнему нужна правильная скорость цепи, межосевое расстояние и передаточное число, но очень маленький привод редко заботится о сроке службы цепи и звездочки.
Удлинение цепи обычно является коэффициентом износа
Роликовая цепь не растягивается, как резиновый ремень. Пластины не пластически удлиняются при нормальной эксплуатации. Шаг увеличивается из-за износа опорных поверхностей пальца и втулки. По мере увеличения зазора в каждом соединении центры роликов располагаются дальше друг от друга на измеренную длину.
Как только это произойдет, цепь перестанет садиться на исходную делительную окружность. Он перемещается выше по зубьям звездочки и начинает нагружать боковые стороны выше предполагаемой зоны посадки.Контроль износа роликовой цепиобычно рассматривает удлинение от 1,5% до 2% как диапазон, в котором цепь начинает подниматься вверх по зубьям звездочки и может начаться ускоренный износ.
Этот рисунок износа создает классический профиль зубьев с карманами или крючками. Звездочка больше не рассчитана на новую цепь с правильным шагом. Он выполнен по форме старой вытянутой цепочки. Установите новую цепь на этот профиль зубьев, и ролики не будут сидеть ровно. Вы получаете шум, неравномерное распределение нагрузки, быстрый износ роликов, а в тяжелых случаях подпрыгивает цепь под нагрузкой.
Как контроль твердости звездочки влияет на срок службы
Твердость зуба определяет, останется ли повторный контакт ролика медленным полирующим износом или перерастет в быструю потерю профиля. В сверхмощных звездочках из углеродистой и легированной стали часто используется огневая закалка, индукционная закалка, цементация или сквозная закалка для повышения износостойкости зубьев.Техническая информация по звездочкеуказывает, что звездочки следует заменять, когда износ распространяется на затвердевшие участки зубьев, поскольку более мягкий основной материал изнашивается намного быстрее.
Одной только твердости поверхности недостаточно. Также необходимо знать метод закалки и эффективную глубину гильзы. Неглубокий затвердевший слой может хорошо тестироваться на поверхности, но быстро исчезает при абразивном воздействии. Более глубокая гильза дает зубу больший припуск на износ до того, как обнажится мягкая сердцевина.
Для науглероженных или индукционно закаленных зубов рабочий вопрос заключается не просто в том, «Что такое HRC?» Лучше спросить: какая твердость поверхности, какая глубина гильзы, какая марка стали и какая площадь закаленного зуба? Если на чертеже указана твердость, но игнорируется глубина корпуса и схема закалки, два поставщика могут поставить детали, которые на бумаге выглядят одинаково, но в приводе работают совершенно по-разному.
Почему звездочки из нержавеющей стали требуют разных показателей износа
Звездочки из нержавеющей стали решают другую проблему, чем звездочки из закаленной углеродистой стали. В пищевой промышленности, промывочном оборудовании, морской технике и химических конвейерах коррозия может разрушить привод из углеродистой стали, даже если твердость зубьев отличная. Нержавеющая сталь позволяет использовать привод там, где ржавчина, воздействие хлоридов, чистящие химикаты или загрязнение продукта важнее максимального срока службы при сухом износе.
Компромисс — твердость. Аустенитные марки нержавеющей стали, такие как 304 и 316L, не подлежат термообработке до диапазона твердости зубьев от 45 до 60 HRC, используемого для многих звездочек из закаленной стали, предназначенных для тяжелых условий эксплуатации. Их отожженная твердость значительно ниже. Это означает 304 и 316L Звездочки из нержавеющей сталиобычно изнашивается быстрее, чем звездочки из закаленной легированной стали, при одинаковых условиях нагрузки, скорости, смазки и загрязнения.
Выбор материала по-прежнему верен, даже если коррозия является основным видом отказа. На конвейере для влажных пищевых продуктов более твердая звездочка из углеродистой стали может подвергнуться коррозии в отверстии, шпоночной канавке и основании зуба задолго до того, как звездочка 316L потеряет профиль зуба. В прибрежной или хлоридной среде 316L часто является практическим базовым показателем, поскольку содержание молибдена повышает устойчивость к точечной коррозии по сравнению с 304.
Мартенситные марки нержавеющей стали, такие как 440C, после термообработки могут достигать гораздо более высокой твердости, часто близкой к твердости подшипникового класса. Они полезны, когда важна износостойкость, а воздействие коррозии достаточно слабое для закалки нержавеющей стали. Не рассматривайте 440C как простое обновление 316L при промывке или работе с хлоридами. Его износостойкость лучше, но его коррозионное поведение отличается от 316L.
Для приводов из нержавеющей стали обычные меры по улучшению жизни являются скорее механическими, чем рекламными. Увеличьте количество зубьев звездочки там, где это позволяет соотношение. Соблюдайте строгое выравнивание. Провисание цепи управления. Используйте совместимую цепь из нержавеющей стали, если существует опасность гальванической коррозии или загрязнения зоны продукта. Прежде чем заказывать запасные части, подтвердите стандарт цепи, шаг, диаметр ролика и зазор между зубьями. Руководство Profab поподбор звездочки из нержавеющей стали к вашей цепиподробно описывает эти проверки размеров.
Когда следует заменять звездочки, прежде чем они повредят новую цепь
Замените звездочку, когда профиль зуба изменился настолько, что новая цепь не будет сидеть на исходной геометрии шага. Кривые зубы – очевидный признак. Нагруженная поверхность становится асимметричной, поскольку привод обычно тянет в одном направлении, поэтому зуб начинает наклоняться в изогнутый профиль, а не оставаться симметричным.
Не менее важны изношенные карманы сидений. Эти полированные или выемчатые зоны часто располагаются на боковой поверхности зуба выше, чем первоначальная посадочная зона. Они показывают, что удлиненная цепь работала при большем эффективном диаметре шага. Новая цепочка не подойдет к этим карманам.
Острые кончики зубьев указывают на серьезную потерю профиля. Кончики зубов не должны становиться тонкими, заостренными или ножевидными. Если наконечник деформировался или боковая часть потеряла закаленную поверхность, замена больше не является дополнительным обслуживанием. Зуб несет нагрузку в неправильной геометрии.
Боковой износ указывает на ошибку соосности, а не на нормальный износ шага. Если одна сторона зуба отполирована или утончена, перед установкой новых деталей проверьте параллельность вала, осевое выравнивание звездочки, посадку ступицы, состояние подшипников и положение направляющей цепи. Замена звездочки без исправления центровки сбрасывает часы только в случае той же неисправности.
Как замедлить износ звездочек и цепи
Начните с измерения удлинения цепи. Для промышленных роликовых цепей измерьте несколько шагов при легком натяжении и сравните длину с исходным значением шага. Не полагайтесь только на регулировку зазора. Вы можете устранить провисание и при этом иметь цепь с изношенными соединениями пальца и втулки.
Смазывайте поверхность контакта пальца и втулки. Масло на внешней стороне пластин выглядит обнадеживающе, но износ, удлиняющий цепь, происходит внутри шарнира. Смазка должна достигать поверхностей подшипников, а вязкость должна соответствовать скорости и температуре. При работе с мокрой или промывной водой выбирайте такую смазку и метод очистки, которые не оставляют соединение сухим после каждого цикла санитарной обработки.
Раннее управление выравниванием. Цепной привод может выдержать некоторое злоупотребление, но боковая нагрузка превращает обычную проблему износа в проблему износа поверхности зубьев и кромок пластин. Использование линейки, лазерного инструмента для выравнивания или настройки циферблата требует меньше времени, чем повторная замена цепи и звездочки.
Для применений из нержавеющей стали перед выбором материала укажите вид отказа. Используйте 304 там, где окружающая среда мягкая и важен контроль затрат. Используйте 316L, когда принятие решения зависит от воздействия хлоридов, химических промывочных средств или риска коррозии при контакте с пищевыми продуктами. Используйте 440C или другую закаленную нержавеющую сталь только в том случае, если коррозионная среда умеренная и износ зубьев является ограничивающей проблемой.
Заключение
Звездочки изнашиваются быстрее, чем цепи, когда отдельные зубья испытывают концентрированные циклы контакта и когда твердость зуба, глубина корпуса, смазка, выравнивание или удлинение цепи выталкивают контакт за пределы заданной геометрии. Маленькая звездочка показывает это в первую очередь, потому что у нее меньше зубьев, выполняющих более повторяющуюся работу.
Цепь по-прежнему является причиной большей части сбоев. Как только износ штифта и втулки увеличится, цепь начнет прорезать новую дорожку зубьев в звездочке. Вот почему замена только явно вышедшей из строя детали часто приводит к плохому сроку службы. Износ цепи и звездочки — это парная система, а не два изолированных компонента.
Profab Machineпроизводит звездочки 304 и 316L из нержавеющей стали для пищевой, морской, промывочной и коррозионно-активной промышленности. Если вашему приводу требуется как стойкость к коррозии, так и более длительный срок службы зубьев, полезное обсуждение начинается со стандарта цепи, нагрузки, скорости, окружающей среды, смазки и фактического характера износа зубьев.
