
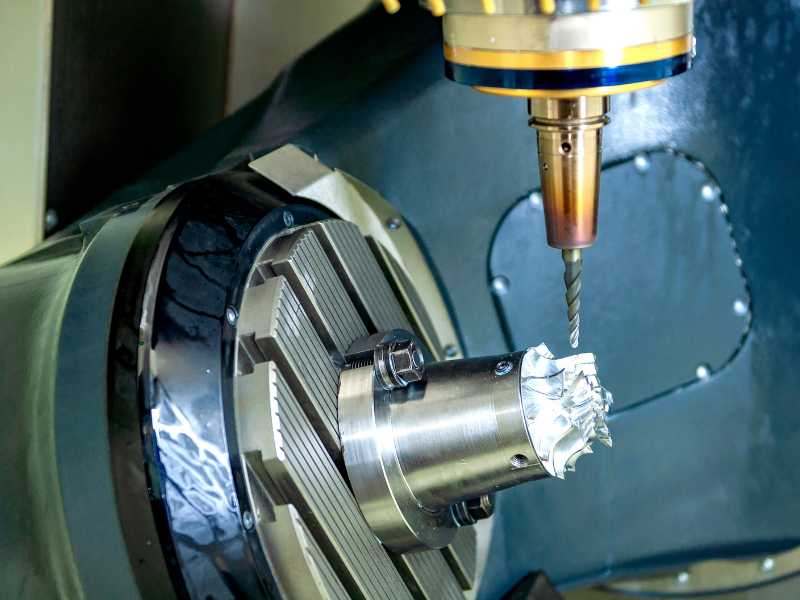
Что такое 5-осевая обработка CNC?
5-осевой станок CNC перемещает либо режущий инструмент, либо заготовку по пяти осям: трем линейным осям X, Y и Z, а также двум поворотным осям, обычно A и B или B и C.
Во многих объяснениях для начинающих упускается один момент. 5-осевой станок не всегда перемещает все пять осей во время резки. В реальных цехах 5-осевая работа обычно делится на два разных режима.
3+2 (индексная/позиционная) Обработка
При обработке 3+2 поворотные оси наклоняют деталь на фиксированный угол, а затем фиксируются на месте. После этого резку выполняют стандартные 3-осевые траектории. Станок может перемещаться между углами, но оси вращения не перемещаются во время фактической резки.
Это хорошо работает для деталей с элементами на нескольких гранях, если эти элементы не требуют непрерывной кривизны. Типичными примерами являются корпуса клапанов, кронштейны и корпуса. Импеллеры - нет.
Непрерывная (одновременная) 5-осевая обработка
При непрерывной 5-осевой обработке все пять осей движутся вместе на протяжении всего резания. Инструмент продолжает менять свой угол относительно поверхности по мере движения машины.
Это правильный подход для турбинных лопаток, рабочих колес, медицинских имплантатов и скульптурных поверхностей. В этих деталях угол резания должен постоянно меняться, если вы хотите получить стабильное качество поверхности.
Практическая разница имеет значение. Многие магазины покупают 5-осевой станок непрерывного действия, когда позиционирование 3+2 решило бы большую часть их работы с меньшими усилиями по программированию. Сначала выучите 3+2, прежде чем приступать к непрерывному одновременному программированию, — это более распространенный и более щадящий путь к 5-осевой работе.
Объяснение пяти осей
| Ось | Тип | Механизм | Общая конфигурация |
|---|---|---|---|
| X | Линейный | Левый ↔ Правый | Все типы машин |
| Y | Линейный | Передняя часть ↔ Задняя | Все типы машин |
| Z | Линейный | Вверх ↔ Вниз | Все типы машин |
| A | Поворотный | Вращение вокруг оси X | Стол/стол, головка/стол |
| B | Поворотный | Вращение вокруг оси Y | Таблица/Таблица |
| C | Поворотный | Вращение вокруг оси Z | Голова/Голова, какой-то стол/стол |
Три распространенные конфигурации машины:
| Конфигурация | Как это работает | Лучшее для |
|---|---|---|
| Таблица/Таблица (цапфа) | Обе круговые оси в таблице. Деталь наклоняется и вращается. | Детали малого и среднего размера, глубокие полости, изготовление пресс-форм |
| Голова/Голова | Обе поворотные оси в шпиндельной бабке. Стол остается неподвижным. | Большие и тяжелые детали (детали конструкций аэрокосмической отрасли) |
| Головка/стол (гибрид) | Один поворотный в головке, один в столе. | Универсальная, сбалансированная гибкость |
Когда вам действительно нужна 5-осевая система?
Вопрос, на который в конечном итоге должен ответить каждый цех, прост: можно ли выполнить эту деталь на 3-х осях или нужна 5-осевая? Большинство магазинов отвечают на этот вопрос, обращая внимание на количество установок, доступ, допуск и отделку.
Вероятно, вам понадобится 5-осевой станок, если для вашей детали требуется три или более настроек на 3-осном станке. В этот момент только стек допусков может оправдать обновление.
Также необходимо учитывать 5-осевую ориентацию, если деталь имеет сложные углы или поднутрения, которых не может достичь ни одна 3-осевая ориентация. То же самое относится и к случаям, когда контурные поверхности требуют более качественной обработки поверхности, а держатели инструментов с большим вылетом вызывают отклонение.
Инструменты прототипа — еще один распространенный случай. Если время настройки преобладает в общей стоимости работы, 5-осевой станок может окупиться за счет уменьшения количества ошибок при обработке, выравнивании и повторных операциях.
Также важны жесткие допуски на многогранные детали. Если на чертеже заказчика указаны истинные допуски положения менее 0,001 дюйма для элементов на разных гранях, повторные настройки по 3 осям быстро становятся рискованными.
Вероятно, вы можете остановиться на трехосном режиме, если все элементы ортогональны, то есть грани только параллельны или перпендикулярны. Стандартное крепление также хорошо работает, когда деталь можно обработать за один или два захода.
При крупносерийном производстве специальные многодетальные приспособления на 3-осном станке могут по-прежнему выигрывать по времени цикла. Если ваши требования к допускам составляют ±0,005 дюйма или меньше, 3-осевой вариант может оказаться более практичным.
Реальность цеха менее теоретическая, чем кажется в большинстве брошюр. Полезное практическое правило: как только время наладки превышает примерно 40% от общего времени неполного рабочего времени при выполнении нескольких работ, переход на 5-осевую обработку обычно окупается в течение года или около того, в основном за счет сокращения брака из-за несовпадения вторых операций.
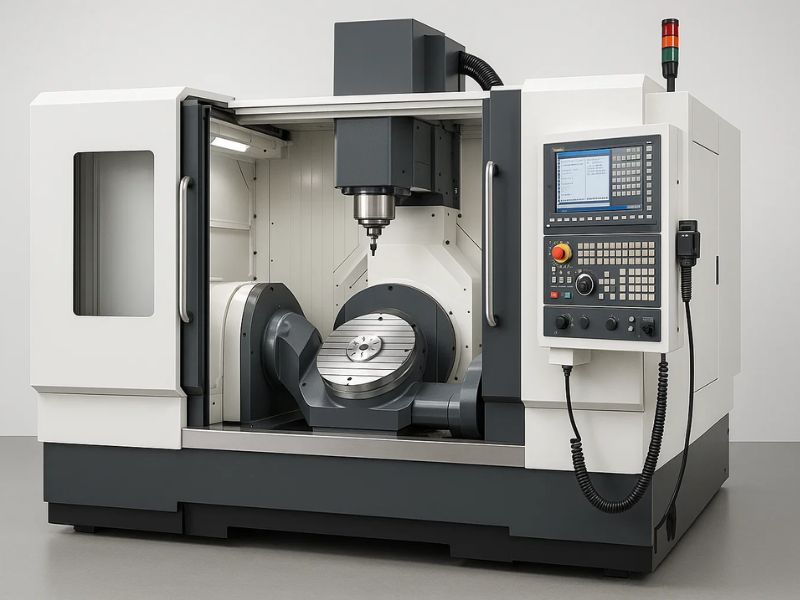
Сколько на самом деле стоит 5-осевая обработка?
Этого вопроса избегают многие статьи в Интернете. Судя по текущим рыночным ценам, цифры обычно попадают в эти диапазоны.
| Уровень | Примеры станков | Диапазон цен | Что вы получаете |
|---|---|---|---|
| Запись | Haas UMC-500, Doosan DVF 5000 | $150K – $250K | Надежность при работе ±0,001 дюйма. Haas подходит для более жестких допусков; Doosan лучше для единообразия. |
| Средний диапазон | Методы MB650U, DMG MORI DMU 50 | $250K – $450K | Инструменты HSK, более высокие шпиндели RPM, лучшая термическая стабильность, более высокая точность при больших пробегах. |
| Высококачественный | ГРОБ, Хермле, Ясда | $500K – $1M+ | Субмикронная точность, полная готовность к автоматизации, одновременная обработка по 5 осям при высоких скоростях подачи. |
| Настольный компьютер/любитель | Pocket NC V2-50 | $5K – $15K | Может резать алюминий и мягкую сталь с очень легкими проходами. Рабочее пространство крошечное (куб <50 мм для 5-осевой работы). Не для производства. |
Инструменты — это первая скрытая стоимость. Запланируйте еще один 15K — 25K для держателей инструментов, режущих инструментов, зажимов и измерительных приборов. Для 5-осевых станков требуются более короткие и специализированные держатели, поскольку риск столкновения выше.
Программное обеспечение CAM — это вторая скрытая стоимость. Это привлекает больше покупателей, впервые покупающих 5-осевую продукцию, чем что-либо еще.
Profab Machineкоординаты 5-осевой обработки CNC для компонентов из нержавеющей стали, включаяшарнирные головки, сферические подшипники скольженияиморское оборудование на заказдоступен по запросу через нашу технологическую сеть для деталей, геометрия которых этого требует.
Проблема с программным обеспечением CAM, о которой никто не говорит
Препятствием для настольных 5-осевых станков не является создание жесткой машины для любителей. Дело в том, что программное обеспечение CAM для 5-осевой обработки стоит астрономически дорого по сравнению с пакетами для 3-осевой обработки, и эта стоимость удивляет больше покупателей, впервые покупающих оборудование, чем цена самой машины.
| CAM Программное обеспечение | 3-осевой (годовой) | 5-осевой (годовой) | Перейти |
|---|---|---|---|
| Mastercam | ~ 100 долларов США в год (студент) | 8 000–15 000 долларов США в год (коммерческий) | 80–150× |
| Fusion 360 | 680 долларов США в год (коммерческий) | 1500 долларов США в год (с расширением обработки) | 2.2× |
| Siemens NX CAM | N/A | 12 000–25 000 долларов США в год | — |
Для небольшого цеха расширение обработки Fusion 360 обычно является наиболее доступной точкой входа в 5-осевой CAM. Mastercam и NX широко распространены в производстве высокого класса, но их годовая стоимость может достигать пятизначных цифр. Одно только программное обеспечение может составлять от 10% до 15% оплаты вашего оборудования, и эта стоимость возвращается каждый год.
Серьезный 5-осевой пакет CAM нуждается в поддержке TCPM или RTCP.TCPMозначает «Управление центральной точкой инструмента». Он удерживает кончик инструмента в запрограммированном положении, пока поворотные оси наклоняются. Без этого вы будете выполнять тригонометрию вручную для каждой настройки.
Вам также потребуется полная симуляция станка, а не только симуляция траектории инструмента. Программное обеспечение должно моделировать полную кинематику станка, включая шпиндельную головку, стол и приспособление. Таким образом вы распознаете столкновение раньше, чем это сделает машина.
Постпроцессор имеет такое же значение, как и траектория инструмента. Обычная 5-осевая стойка может привести к поломке вашей машины. Вам нужен тот, который настроен на вашу конкретную кинематику.
Настольный 5-осевой компьютер: реально ли это?
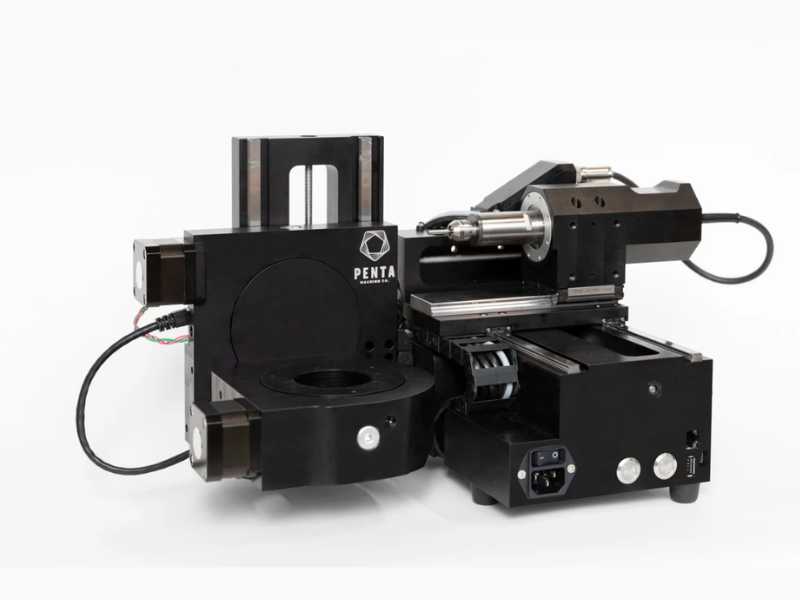
Да, 5-осная настольная система реальна. Это просто не то, на что надеются многие люди.Pocket NC V2-50, стоимость которого обычно составляет около 5000–7000 долларов США, — это самый известный настольный 5-осевой станок. Он может резать алюминий, латунь и мягкую сталь, но ограничения здесь серьезные.
Рабочее пространство представляет собой куб размером примерно 50 мм для настоящей 5-осевой работы. В 3-осном режиме вы можете получить около 100 мм. Скорость съема материала очень низкая. Думайте о гравировке, а не о механической обработке. Легкие проходы – это правило.
Жесткость также ограничена. Настоящий VMC гораздо жестче. Болтовня становится частью ежедневной борьбы. Он медленный и громкий, учитывая количество удаляемого материала. На практике он может резать широкий спектр мелких деталей, но не быстро и не тихо, а диапазон параметров резки, которые действительно работают хорошо, узок.
Pocket NC подойдет преподавателям, обучающим концепциям 5-осевой обработки, любителям, изготавливающим очень мелкие алюминиевые детали, а также цехам, оценивающим, стоит ли 5-осевая обработка больших инвестиций. Это не производственная машина. Для CAM расширение обработки Fusion 360 стоимостью около 1500 долларов в год является наиболее реалистичным бюджетным вариантом.
Процесс: от CAD до готовой детали
CAD Дизайн.Процесс начинается с модели 3D в SolidWorks, Fusion 360 или аналогичном программном обеспечении. Здесь вы определяете геометрию детали и критические допуски.
CAM Программирование.Программатор генерирует траектории движения инструмента в 5-осевой программе CAM. Они определяют приводные поверхности, которые являются поверхностями для резки. Они также определяют контрольные поверхности, то есть области, которые инструмент должен избегать. Стратегия ориентации инструмента является частью того же этапа. Затем программное обеспечение выводит G-код через постпроцессор, созданный с учетом кинематики этой машины.
Настройка и рабочие смещения.Заготовка зафиксирована и TCPM настроен. TCPM сообщает контроллеру, где находится кончик инструмента относительно центра вращения. Небольшая ошибка в настройке может привести к поломке детали. Даже несколько тысячных дюйма могут иметь значение. На современных станках динамическое рабочее смещение (DWO) помогает автоматизировать этот шаг.
Моделирование и проверка столкновений.Перед началом резки запускается полная симуляция станка. Здесь программист проверяет наличие столкновений держателей, сбоев шпинделя и превышения хода оси. Моделирование только траектории инструмента недостаточно для 5-осевой работы. Пропуск полной симуляции — одна из наиболее частых причин сбоев 5-осевой обработки.
Выполнение.Станок запускает траекторию инструмента. В непрерывном режиме все пять осей могут перемещаться одновременно. В режиме 3+2 поворотные оси позиционируют деталь и фиксируются перед резкой. Цель в обоих случаях одна и та же: держать инструмент под правильным углом резания для поверхности.
Проверка качества.Критические размеры проверяются с помощью щупов и датчиков на станке; Отчет CMM может быть подготовлен по запросу через нашу производственную сеть. Основная ценность 5-осевой обработки заключается в том, что она устраняет набор допусков из повторяющихся настроек. Эту выгоду еще предстоит доказать. Вам необходимо убедиться, что машина удерживает положение на протяжении всего цикла.
Часто задаваемые вопросы
В чем реальная разница между 3-осевой и 5-осевой обработкой?
При 3-осевой обработке ось инструмента остается параллельной Z. Инструмент может перемещаться влево и вправо, вперед и назад, вверх и вниз, но он всегда направлен прямо вниз. При 5-осевой обработке две дополнительные поворотные оси позволяют инструменту наклоняться относительно поверхности заготовки, что открывает доступ за одну настройку к сложным углам и контурным поверхностям, которых невозможно достичь при 3-осевой обработке.
Нужна ли мне специальная подготовка для работы на 5-осном станке?
Да. Программирование, настройка и моделирование требуют больше навыков, чем стандартная 3-осевая работа. Вам необходимо понимать кинематику машины, концепции TCPM или RTCP, обнаружение столкновений и настройку постпроцессора. Большинство производителей станков предлагают обучение при покупке. Запланируйте две-четыре недели целенаправленного обучения, прежде чем запускать производство.
Может ли 5-осевая обработка создать любую форму?
Он может обрабатывать большинство форм, включая глубокие полости, сложные углы, подрезы и поверхности произвольной формы. Некоторые внутренние геометрии по-прежнему требуют электроэрозионной обработки или аддитивного производства — типичными примерами являются полностью закрытые внутренние каналы и некоторые перекрестные пересечения. Реальным ограничением обычно является доступ к инструменту, а не количество осей.
