
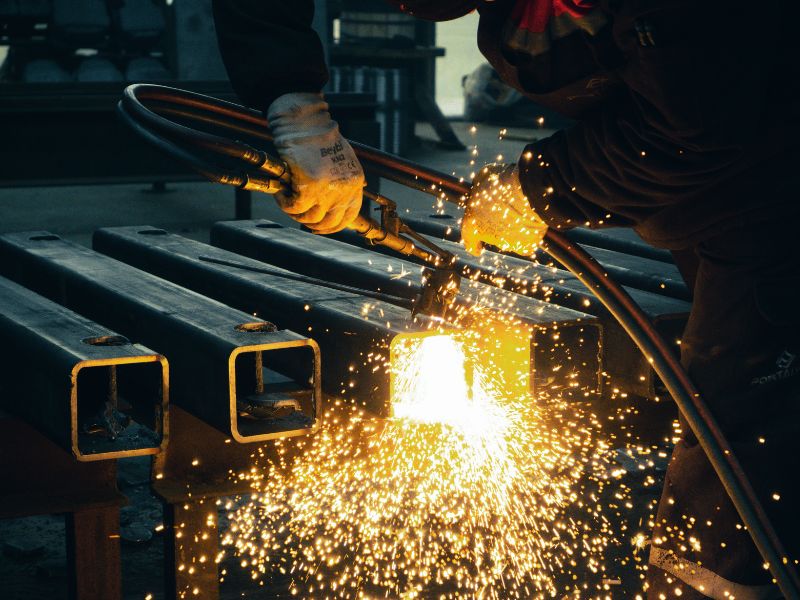
Вопрос «какой тип сварки самый прочный» задается постоянно, и на него постоянно отвечают неправильно. Ранжирование сварочных процессов по прочности не имеет смысла. Сварной шов TIG на неправильно подготовленном 316L выйдет из строя быстрее, чем хорошо выполненный сварной шов MIG на том же соединении. Реальный вопрос заключается в следующем: какой процесс соответствует вашему материалу, вашей геометрии и вашему типу отказа?
В этом руководстве рассматриваются четыре основных процесса сварки, используемые в промышленном производстве, что влияет на фактическую прочность соединения и почему нержавеющая сталь, в частности, ведет себя иначе, чем углеродистая сталь, при каждом методе.
4 основных типа сварочных процессов
MIG Сварка (GMAW — газовая дуговая сварка)
MIG использует плавящийся проволочный электрод с непрерывной подачей и защитный газ (обычно смеси аргона и CO2 для стали и чистый аргон для нержавеющей стали). Дуга плавит одновременно проволоку и основной металл. Это наиболее распространенный процесс в производственных средах из-за его скорости и простоты автоматизации.
Для нержавеющей стали сварка MIG применима на участках с толщиной стенки более 3 мм, где эстетика шва является второстепенной по сравнению с производительностью. Основным ограничением является контроль тепловложения. Избыточное тепло в нержавеющей стали вызывает сенсибилизацию, при которой хром связывается с углеродом, образуя карбид хрома на границах зерен, истощая локальную концентрацию хрома и создавая зону, уязвимую к коррозии. В сборках 316 или 316L, которые подвергаются очистке CIP или воздействию морской среды, неконтролируемые параметры MIG приводят непосредственно к преждевременному образованию язв в зоне сварки.
Pulse MIG частично решает эту проблему, чередуя высокий пиковый и низкий фоновый ток, уменьшая среднее тепловложение при сохранении хорошей сварки. Для изготовления нержавеющей стали в пищевой или химической промышленности импульсный MIG значительно лучше, чем стандартный MIG.
TIG Сварка (GTAW — газовая вольфрамовая дуговая сварка)
TIG использует неплавящийся вольфрамовый электрод для создания дуги, а присадочный стержень добавляется сварщиком вручную. Экранирование обычно представляет собой чистый аргон. Этот процесс медленнее и требует большей квалификации оператора, но дает сварщику возможность точно контролировать погонную энергию, размер ванны и скорость нанесения наполнителя.
Для прецизионных компонентов из нержавеющей стали TIG является процессом по умолчанию для большинства производственных цехов. Низкое и контролируемое тепловложение минимизирует зону термического влияния (HAZ), снижает риск сенсибилизации и обеспечивает чистый сварной шов с низкой пористостью. Для тонкостенных компонентов (менее 3 мм) TIG часто является единственным подходящим вариантом. Он обрабатывает 304, 316, 316L, 17-4PH и дуплексные сплавы без существенных корректировок процесса, хотя выбор присадки должен соответствовать марке основного металла.
Прочность сварного шва в правильно выполненном соединении TIG на нержавеющей стали в первую очередь не ограничивается самим процессом. Оно ограничено конструкцией соединения, качеством сборки и соответствием присадочного металла механическим свойствам основного материала.
Ручная сварка (SMAW — дуговая сварка защитного металла)
При ручной сварке используется плавящийся электрод с покрытием. При горении электрода покрытие выделяет собственный защитный газ и слой шлака, защищающий ванну расплава. Он не требует внешнего защитного газа и выдерживает плохие условия на поверхности, что делает его идеальным решением для ремонта в полевых условиях, строительства конструкций и ситуаций, когда портативность имеет большее значение, чем качество шва.
Для прецизионных деталей из нержавеющей стали контактная сварка редко является правильным выбором. Тепловложение велико, и его трудно контролировать. Этот процесс имеет тенденцию создавать более широкий HAZ и больше искажений, чем TIG. Для аустенитных марок, таких как 316, его можно использовать с соответствующими электродами (например, E316L-16), но результаты обычно хуже, чем у TIG для всего, что требует жестких допусков по размерам или косметической отделки. Ручная сварка чаще встречается при изготовлении конструкций из нержавеющей стали (перила, резервуары), чем при механической обработке деталей.
Сварка порошковой проволокой (FCAW — дуговая сварка порошковой проволокой)
Flux-сердечник использует трубчатую проволоку, заполненную флюсом, который экранирует дугу изнутри. Он работает быстрее, чем Stick, и обрабатывает более толстые секции лучше, чем стандартный MIG. Самозащитные версии работают на открытом воздухе, где ветер может разогнать внешний защитный газ.
При производстве нержавеющей стали роль FCAW ограничена. Газозащитный флюсовый стержень (FCAW-G) с соответствующей нержавеющей проволокой действительно используется при изготовлении тяжелых конструкций из нержавеющей стали, но он не распространен в производстве прецизионных компонентов. В результате этого процесса образуется больше брызг и шлака, чем при использовании MIG или TIG, а качество шва при жесткой геометрии сложнее контролировать.
Конструкция соединения: это то, что на самом деле определяет прочность
Самым прочным типом сварного соединения является сварное соединение с разделкой (в частности, стыковое соединение с полным проплавлением и подкладкой), поскольку металл сварного шва заполняет все поперечное сечение, а площадь соединения равна или превышает площадь поперечного сечения основного материала. Под растягивающей нагрузкой основной металл поддается деформации до того, как правильно выполненный сварной шов с разделкой кромок выйдет из строя.
Угловые сварные швы являются наиболее распространенным типом сварных швов в производстве. Они не достигают полного проникновения по определению, и их эффективный размер горла (а не размер ноги) определяет силу. Угловой шов толщиной 10 мм не несет такой же нагрузки, как стыковый шов диаметром 10 мм.
Для таких компонентов, какнержавеющая сталь вильчатая головка шарнирные головкиилишарнирная головка связи, учитывая сочетание растяжения и изгиба, геометрия сварного соединения имеет такое же значение, как и сам процесс. Сварной шов TIG на плохо спроектированном соединении выходит из строя. Сварной шов MIG с правильно подготовленной канавкой с полным проваром может превзойти его.
Сварка нержавеющей стали: почему она ведет себя по-другому
Углеродистая сталь относительно не допускает изменений тепловложения. Нержавеющая сталь — нет по двум причинам.
Во-первых, сенсибилизация. Аустенитные марки (304, 316, 316L) содержат углерод, который соединяется с хромом при температуре 450–850°C с образованием карбидов хрома. Это осаждение карбидов на границах зерен истощает местный хром ниже порога ~ 11%, необходимого для поддержания пассивной пленки. В результате возникает межкристаллитная коррозия в зоне сварного шва. Использование марок с низким содержанием углерода (316L вместо 316, 304L вместо 304) уменьшает выделение карбидов, а контроль подвода тепла ограничивает время пребывания в диапазоне температур сенсибилизации.
Во-вторых, теплопроводность. Нержавеющая сталь имеет более низкую теплопроводность, чем углеродистая сталь, а это означает, что тепло не рассеивается из зоны сварки так быстро. Это концентрирует тепло, увеличивает риск деформации тонких срезов и увеличивает время пребывания в зоне сенсибилизации. Сварка TIG с контролируемой температурой между проходами (обычно ниже 150°C для аустенитной нержавеющей стали) напрямую решает эту проблему.
Для таких приложений, кактяги из нержавеющей сталиилисферические подшипники скольжения, где важны стабильность размеров и коррозионная стойкость сварных поверхностей, такое термическое поведение не является академическим. Они появляются на службе.
Руководство по быстрому выбору процесса
Если вы указываете сварной компонент из нержавеющей стали, вот упрощенная схема принятия решения:
Для тонких сечений (менее 3 мм) или точно подогнанных компонентов с жесткими геометрическими допусками подходит TIG. Для производственных сборок с толщиной профиля более 4 мм, где производительность имеет значение, допускается использование импульсной проволоки MIG с низкоуглеродистой нержавеющей проволокой. Для полевого ремонта или строительных работ, где подготовка поверхности плохая и требуется портативность, используйте электроды класса 316L. Для тяжелой конструкционной нержавеющей стали в неточных применениях целесообразно использовать флюсовую сердцевину с газовой защитой.
«Самым прочным» сварным швом для данного применения является тот, который обеспечивает достаточную прочность соединения, управляет зоной термического влияния в соответствии с условиями эксплуатации и соответствует требованиям к размерам компонента. Ни один процесс не является универсально сильным.
Заключение
Выбор процесса сварки нержавеющей стали начинается с материала и соединения, а не с общего показателя прочности. TIG для тонких сечений и жестких допусков, импульсный MIG для объемов производства из более толстого материала, стержень или флюсовый стержень для полевых и строительных работ, а также расчет соединения (паз или галтель, полное проплавление или поверхностный валик) задают фактический потолок прочности независимо от того, какой процесс укладки валика. Выровняйте процесс, марку и геометрию соединения с условиями эксплуатации, и сварной шов будет держаться. Если кто-то из них ошибется, остальные не смогут это компенсировать.
Profab Machineизготавливает сваренные по индивидуальному заказу компоненты из нержавеющей стали, требующие TIG или импульсного MIG для чертежей. Свяжитесь с Profab Machine, чтобы подобрать правильный процесс сварки и конструкцию соединения для вашего применения.
Часто задаваемые вопросы
Всегда ли сварка TIG прочнее, чем сварка MIG для нержавеющей стали?
Не всегда. TIG обеспечивает более чистые сварные швы с меньшей пористостью и лучшим контролем зоны термического влияния, что важно для рабочих сред, чувствительных к коррозии. Но на толстых секциях, где требуется полное проплавление, импульс MIG может обеспечить эквивалентную прочность соединения при более высоких скоростях наплавки. Преимуществом TIG является точность и устойчивость к коррозии, а не абсолютная прочность на разрыв в любой конфигурации.
В чем разница между типом сварного шва и процессом сварки?
Процесс сварки (MIG, TIG, Stick) относится к формированию дуги и присадочного материала. Тип сварного шва (угловой, пазовый, стыковый, внахлестку) относится к геометрии самого соединения. Оба влияют на силу независимо. Угловой сварной шов, выполненный TIG, может быть слабее, чем сварной шов с разделкой, выполненный MIG, если сварной шов с разделочной кромкой достигает полного проплавления, а угловой — нет.
Почему 316L превосходит 316 при сварке сварных соединений в условиях коррозии?
Обозначение «L» ограничивает содержание углерода максимум 0,03% по сравнению с 0,08% для стандартного 316. Меньшее содержание углерода означает меньшее выделение карбида хрома во время термического цикла сварки, что сохраняет больше свободного хрома на границе зерен и поддерживает коррозионную стойкость пассивной пленки в зоне термического влияния. Для любого сварного компонента, используемого в пищевой, морской или химической промышленности, указание 316L является стандартной практикой.
