
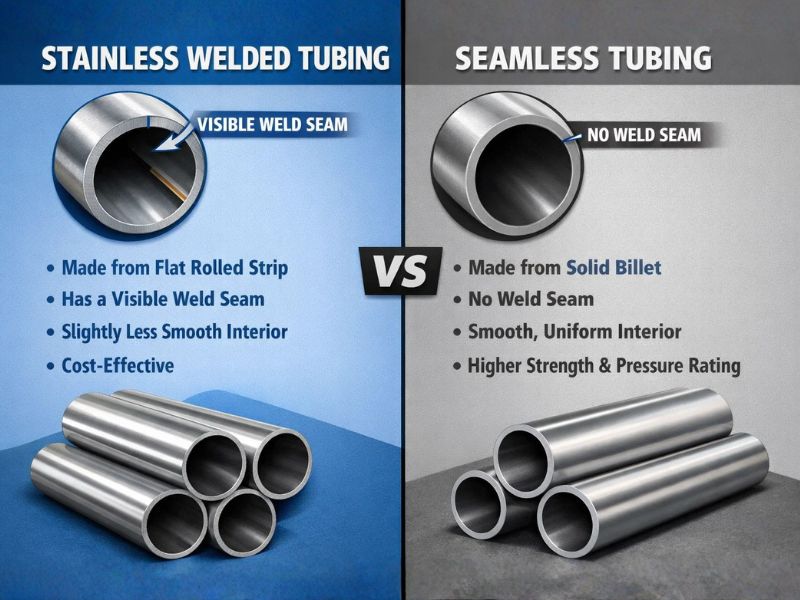
Трубы из нержавеющей стали проходят через все, от автомобильных выхлопных систем до нефтехимических технологических линий, но не все они поставляются по одному и тому же производственному маршруту. Сварные и бесшовные трубы производятся из разного сырья и в конечном итоге имеют разные механические свойства, разное время выполнения заказа и разную цену. Выбор неправильного варианта приведет либо к переплате за ненужную вам мощность давления, либо к недостаточной характеристике системы, которая в конечном итоге выйдет из строя по шву.
В этом руководстве рассказывается, как изготавливается каждый тип, в чем заключаются реальные различия в производительности, а также какие приложения действительно требуют бесшовной конструкции, а также где лучше покупать сварные трубы.
Понимание методов производства
Производство бесшовных труб
Бесшовная труба представляет собой цельную стальную заготовку, нагреваемую и протыкаемую оправкой, которая проходит через центр, образуя толстостенную полую оболочку. Затем фрезерование на оправке удлиняет эту оболочку, а ролики уменьшают толщину стенки и одновременно увеличивают длину; горячая экструзия является альтернативным способом для некоторых размеров, при котором нагретая заготовка проходит через фасонную матрицу для непосредственного формирования профиля. Холодное волочение через прецизионные штампы устанавливает окончательные размеры и качество поверхности, а пилджеринг, процесс возвратно-поступательного движения штампа, может еще больше ужесточить допуски там, где это необходимо. Каждый из этих шагов увеличивает время, что является основной причиной того, что бесшовные трубы стоят дороже и их производство занимает больше времени, чем сварные.
Производство сварных труб
Сварные трубы представляют собой плоскую спиральную полосу, которая разматывается в формовочные рулоны, которые постепенно сгибают ее в трубчатую форму перед соединением краев. Высокочастотная индукционная сварка является наиболее распространенным методом: электрический ток нагревает края полосы и под давлением сплавляет их вместе в непрерывном высокоскоростном процессе. Электрическая сварка сопротивлением (ERW) работает аналогичным образом, пропуская ток через сам материал для генерации тепла плавления, в то время как лазерная сварка создает самый узкий и наиболее плотный шов из трех. После сварки сварной валик уменьшается посредством холодной прокатки или ковки, а окончательный проход волочения улучшает качество поверхности, ужесточает размерные допуски и снимает остаточное напряжение со сварного шва.
Что на практике означает разница в процессах
Сварное производство работает непрерывно с высокой скоростью и легко масштабируется по объему, в то время как бесшовное производство представляет собой более медленный, многоэтапный периодический процесс с реальными ограничениями по производительности. Это проявляется непосредственно во времени выполнения заказа: сварные трубы часто доставляются в течение нескольких дней или пары недель, а бесшовные могут работать от четырех до восьми недель в зависимости от размера и марки. Сварные методы также легче справляются с тонкостенными трубами большого диаметра, тогда как бесшовное производство лучше подходит для толстостенных труб. Как правило, сварные трубы обходятся значительно дешевле, чем эквивалентные бесшовные трубы, хотя точный зазор во многом зависит от размера, марки и объема заказа.
Производительность: сварные и бесшовные
1. Допустимое давление
Бесшовные трубы обычно выдерживают более высокое допустимое рабочее давление, чем сварные трубы того же размера и толщины стенки, но причина не в «равномерной толщине стенки» в абстрактном смысле, а в коэффициенте эффективности сварного соединения, который нормы проектирования под давлением применяют к сварным конструкциям. ПодASME B31.3Бесшовным трубам присваивается коэффициент качества соединения 1,0, тогда как сварным трубам ERW или EFW без полного радиографического контроля обычно присваивается 0,85. Поскольку допустимое давление напрямую зависит от этого коэффициента, сварные трубы с той же толщиной стенки выдерживают примерно на 15% меньше номинального давления, чем бесшовные, зазор, который сужается или исчезает, если сварная труба полностью просвечивается рентгенограммой и коэффициент снова увеличивается до 1,0.
2. Коррозионная стойкость
Однородная зернистая структура бесшовных трубок устойчива к химическому воздействию равномерно по всему поперечному сечению, без швов, которые могут выступать в качестве слабого места. В зоне термического влияния рядом со сварным швом могут наблюдаться локальные изменения металлургической структуры, в том числе выделения карбидов в нестабилизированных марках, а любые остаточные неровности поверхности шва, даже после обжатия валика, создают место для скопления коррозионной среды и остатков. На практике это имеет наибольшее значение при непрерывном погружении или работе с высоким содержанием хлоридов; для общего использования в атмосферных условиях или с низкой коррозионной активностью разница редко является решающим фактором.
3. Структурная целостность и усталость
Непрерывная зернистая структура бесшовных трубок равномерно распределяет напряжения и выдерживает циклические нагрузки лучше, чем сварное соединение, в котором при повторяющихся циклах напряжения могут образовываться усталостные трещины, даже если сварной шов прошел проверку при установке. Термическое циклирование добавляет еще одну переменную, поскольку зона сварки и основной металл могут расширяться с несколько разной скоростью, создавая дополнительное локализованное напряжение. Вот почему в ядерной, аэрокосмической и других сферах применения с высокими последствиями отказов бесперебойность работы указывается в качестве базового требования, а не как необязательная модернизация.
4. Допуски на размеры и качество поверхности
Сварные трубы здесь действительно имеют преимущество: процесс прокатки и калибровки обеспечивает более жесткий контроль наружного диаметра и более постоянную толщину стенок, чем обычно достигается при производстве бесшовных труб, а холоднотянутая сварная труба часто имеет более гладкую поверхность, чем бесшовная, на которой могут оставаться слабые спиральные следы от процесса прошивки и прокатки. Сварные трубы также доступны с большей непрерывной длиной, поскольку бесшовное производство имеет практические ограничения по длине, связанные с оборудованием для прошивки и волочения.
5. Гибкость размера и формы
Тонкостенные трубы большого диаметра предпочтительнее сварной конструкции; процесс формования легко справляется с этой геометрией там, где с ней трудно добиться бесшовности. Толстостенные трубки проходят в другую сторону, благоприятствуя процессу вращательного прокалывания. Сварное производство также охватывает более широкий практический диапазон диаметров и позволяет гораздо легче изготавливать квадратные, прямоугольные и нестандартные профили, чем бесшовное, для которого требуется специальная оснастка для чего-либо, кроме круглого.
6. Тестирование и обеспечение качества
Бесшовные трубы не имеют сварных швов, подлежащих проверке, что устраняет целую категорию контроля качества: отсутствие аттестации процедуры сварки, отсутствие постоянного контроля параметров сварки. Для сварных труб требуется обратное: неразрушающий контроль (ультразвуковой, радиографический или вихретоковый) для проверки целостности шва, а также постоянный контроль параметров сварного шва во время производства. Оба типа проходят гидростатические испытания для подтверждения целостности давления, причем испытательное давление устанавливается действующим стандартом на продукцию. Сертификационная документация отражает то же разделение: сертификаты на сварные трубы включают записи о квалификации процедуры сварки, тогда как сертификаты на бесшовные трубы ориентированы на соответствие материалов и размеров.
7. Анализ затрат
Разрыв в стоимости между ними почти полностью обусловлен сложностью производства. Бесшовные трубы требуют многократного нагрева, прошивки и вытяжки на специальном оборудовании с реальными ограничениями производительности, в то время как сварные трубы непрерывно спускаются с рулонной заготовки на гораздо более высоких скоростях линии. Эта разница усугубляется размером заказа: ценовое преимущество сварных труб является наибольшим при стандартных размерах, заказанных в больших объемах, и сужается при небольших, специализированных или толстостенных заказах, где ограничения по производительности бесшовных труб не имеют большого значения. Для применений, где любой тип соответствует инженерным требованиям, практическое решение обычно сводится к тому, сможет ли проект обеспечить плавное время выполнения заказа и премии, или же более высокая доступность и более низкая стоимость сварного варианта делают его более подходящим.
Промышленное применение: где каждый тип превосходен
Критические применения при высоком давлении и высокой температуре
Системы бурения нефти и газа, которые регулярно работают при рабочем давлении, значительно превышающем то, на которое рассчитаны сварные трубы, в стандартной комплектации имеют бесшовные трубы. Корпуса нефтехимических реакторов и технологические трубопроводы высокого давления следуют той же логике, а на атомных электростанциях используются исключительно бесшовные трубы, поскольку сочетание радиационного воздействия и высокого давления в системе не оставляет места для отказа, связанного со сваркой. Котельные трубы и теплообменники химических заводов добавляют термический аспект: бесшовная конструкция позволяет избежать зоны термического влияния сварного шва, которая может потерять прочность при длительно высокой температуре, поэтому бесшовные трубы из нержавеющей стали остаются стандартом по умолчанию при температуре выше примерно 600 ° F.
Автомобильная промышленность и приложения общего назначения
Выхлопные системы, коллекторы, коллекторы и выхлопные трубы работают значительно ниже номинального давления в трубах и выдерживают умеренные температуры, поэтому сварная нержавеющая сталь является здесь стандартом только с точки зрения стоимости и доступности. Класс 409 охватывает экономичные выхлопные системы, а титановая стабилизация 321 обеспечивает ему место в выхлопных системах премиум-класса, подвергающихся длительному нагреву. Та же логика применима к архитектурным поручням, системам HVAC, мебели и общей сантехнике, где давление низкое, а более гладкая поверхность сварных труб на самом деле является преимуществом для внешнего вида.
Специализированные отрасли: медицина, судоходство и пищевая промышленность
При производстве медицинского оборудования и имплантируемых компонентах обычно используется бесшовная конструкция, обеспечивающая надежность и точность, а фармацевтические системы очистки на месте отдают предпочтение бесшовной конструкции, чтобы избежать любых неровностей поверхности, прилегающей к сварному шву, которые могут задерживать загрязнения. Морская среда также стремится к бесшовности, поскольку продолжительное воздействие солевого тумана воздействует на сварной шов более агрессивно, чем на окружающий основной металл. Пищевые трубки под ASTM A270 могут быть изготовлены любого типа, при этом выбор зависит от конструкции конкретной санитарной системы, а не от общего правила — см.Нержавеющие трубки Profabдля доступных размеров и марок.
Марки материалов и стандарты
Обычные марки нержавеющей стали
Оценка 304 охватывает большинство работ общего назначения и архитектурных работ. Марка 304L снижает содержание углерода ниже 0,03%, чтобы предотвратить осаждение карбидов во время сварки, поэтому для сварных конструкций обычно указывается марка «L». В марку 316 добавляется от 2 до 3 процентов молибдена для значительно лучшей коррозионной стойкости в морской и химической промышленности, при этом реальная надбавка к цене по сравнению с 304, а 316L сочетает преимущества свариваемости с низким содержанием углерода с добавкой молибдена, поэтому его обычно указывают в медицинских и фармацевтических трубках. Стабилизация титана марки 321 защищает от межкристаллитной коррозии при высокой температуре, охватывая выхлопные газы и высокотемпературные применения. 304 и 316 не подходят, а марка 409 является экономичным ферритным вариантом для автомобильных выхлопных газов, где стоимость имеет большее значение, чем абсолютная коррозионная стойкость.
ASTM Стандарты
ASTM A269 охватывает нержавеющие трубы общего назначения, как сварные, так и бесшовные, с соблюдением единого набора требований к механическим свойствам. ASTM A213 предназначен только для бесшовных соединений и разработан специально для труб котлов, пароперегревателей и теплообменников, работающих при высоких температурах. ASTM A554 охватывает сварные механические трубы круглого, квадратного и прямоугольного профиля; несмотря на то, что иногда его объединяют со стандартами на трубы, это спецификация только для сварных швов. ASTM A312, напротив, охватывает как бесшовные, так и сварные трубы из нержавеющей стали, подчиняющиеся одним и тем же механическим требованиям, при этом обсуждаемый выше коэффициент качества соединения является тем, что фактически отличает их номинальные давления при эксплуатации, а не разницей в прочности основного материала. Этосравнение стандартовболее подробно описывает область применения каждого из них. Трубы класса 304 в соответствии с этими стандартами имеют минимальную прочность на разрыв около 75 000 фунтов на квадратный дюйм независимо от того, бесшовные они или сварные.
Рекомендации по установке
Соединение и изготовление
Ориентация сварного шва имеет значение при монтаже сварных труб: расположение шва вдали от точки максимального напряжения изгиба и удержание его на нейтральной оси, когда труба будет сгибаться, оба фактора снижают риск разрушения шва во время формовки. Кроме того, сварка плавлением, орбитальная сварка и компрессионные фитинги работают одинаково с обоими типами труб, а стандартные трубогибы, резаки и сварщики справляются с обоими без специального оборудования. Радиус изгиба зависит от толщины стенки, а не от того, является ли труба бесшовной или сварной.
Заключение
Выбор между сварными и бесшовными трубками из нержавеющей стали зависит от рабочего давления, температуры и последствий отказов в конкретном случае применения, а не от общего предпочтения одного процесса над другим. Бесшовные сварные швы особенно востребованы в условиях высокого давления, высоких температур и серьезных последствий, где качество соединения и ограничения зоны термического влияния сварного шва не являются приемлемым компромиссом. Сварные трубы являются более выгодной покупкой во всем мире, поскольку они обеспечивают более быстрое время выполнения заказа, более строгий контроль размеров и реальное ценовое преимущество для подавляющего большинства общепромышленных, автомобильных и архитектурных применений.
Для получения рекомендаций по выбору подходящей трубы из нержавеющей стали для вашего проекта Profab Machine может помочь подобрать марку и метод изготовления в соответствии с вашими фактическими условиями эксплуатации.
Profab также поставляетЗажимы для труб из нержавеющей сталидля монтажа и крепления трубопроводов.
Часто задаваемые вопросы
Когда инженеры предпочитают бесшовные трубы сварным?
Бесшовные трубы предпочтительнее использовать в системах высокого давления, в приложениях, где важна усталость, а также в отраслях, чувствительных к безопасности, таких как гидравлика, нефть и газ, а также в некоторых химических процессах, где добротность сварного соединения или зона термического влияния сварной трубы могут поставить под угрозу расчетный запас.
Какой тип легче найти в короткие сроки?
Сварные трубы из нержавеющей стали, как правило, легче приобрести, они доступны в более широком диапазоне размеров и обеспечивают более короткие сроки поставки, чем бесшовные трубы, поскольку они непрерывно работают на рулонном материале, а не проходят многоэтапный периодический процесс.
