
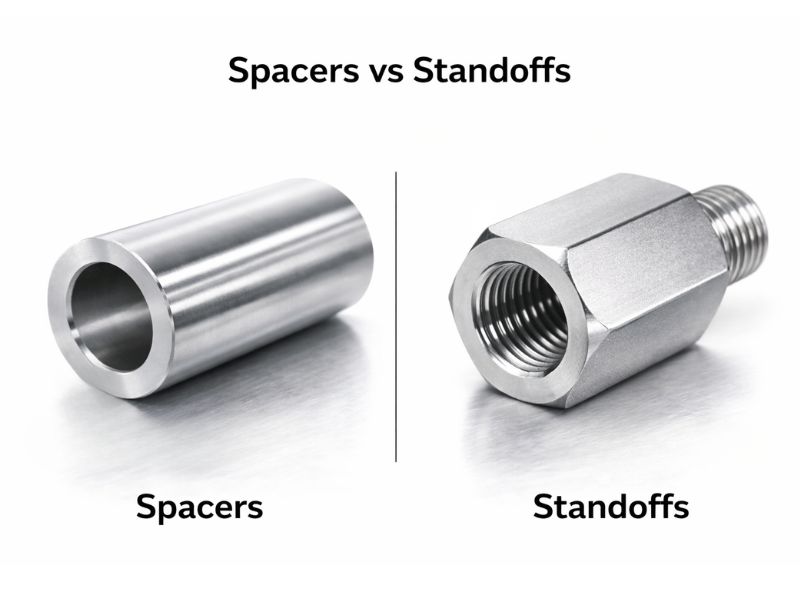
Большинство инженеров уже знают ответ из учебника: проставки не имеет резьбы, дистанционные стойки имеет резьбу. Это различие имеет значение в электронике. В промышленных сборках решение более тонкое.
Настоящий вопрос не в том, «проставка или дистанционная стойка?» Вопрос в том, выдержит ли ваш выбор нагрузку, вибрацию, химическое воздействие и циклы технического обслуживания, с которыми на самом деле сталкивается ваша сборка. И как только вы определились с нержавеющей сталью, следующий вопрос — какой марки — определит, прослужит ли ваше оборудование один сезон или десять лет.
В этой статье рассматривается логика принятия решения при выборе между ними, режимы отказа, о которых вас никто не предупреждает, и случаи, когда выбор марки нержавеющей стали меняет результат.
Функциональная разница: что действительно важно на практике
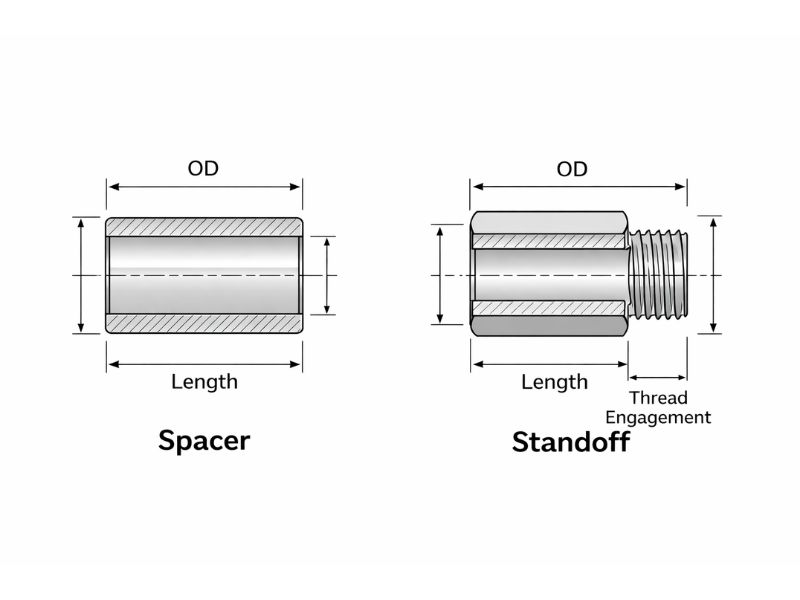
проставка не имеет резьбы. Болт проходит сквозь него полностью, а нагрузка передается через хвостовик болта. дистанционная стойка имеет резьбу на одном или обоих концах — крепеж зацепляется с самим дистанционная стойка, а дистанционная стойка несет нагрузку независимо от сквозного болта.
Эта разница имеет два практических последствия, о которых стоит помнить:
Регулировка.Резьбовой дистанционная стойка позволяет установить точное расстояние разделения и поддерживать его под нагрузкой. проставка выполняет ту же работу, но сила зажима исходит от болта, а не от дистанционная стойка. Если болт ослабнет в условиях вибрации, проставка может потерять свое положение. дистанционная стойка с правильным зацеплением резьбы менее вероятен.
Путь загрузки.В сборке проставка болт несет предварительную нагрузку при растяжении, а проставка — зажимную нагрузку при сжатии. В сборке дистанционная стойка корпус дистанционная стойка воспринимает сжатие, а крепежные детали на каждом конце воспринимают соединительные нагрузки. В многоцикловых приложениях, где усталость имеет значение, разница в траектории нагрузки влияет на то, какой компонент выйдет из строя первым.
⚠️ Ошибка большинства отделов закупок:
Указание дистанционные стойки для каждого приложения, поскольку они кажутся «более безопасными». На практике проставка из нержавеющей стали с прецизионной шлифовкой в правильно зажатом соединении превосходит низкокачественный резьбовой дистанционная стойка в том же положении, поскольку дистанционная стойка с резьбой увеличивает риск истирания резьбы и образования щелей, чего нет у простого проставка.
Когда использовать проставка вместо дистанционная стойка в промышленных условиях
В электронной промышленности по умолчанию используется дистанционные стойки, поскольку печатные платы необходимо устанавливать на контролируемой высоте с независимым креплением. Промышленное применение имеет другие ограничения.
Используйте проставка, когда:
У вас есть сквозное болтовое соединение, обеспечивающее доступ к обеим сторонам. Сам болт обеспечивает зажимное усилие, и вам необходимо фиксированное расстояние разделения, которое не требует независимой нагрузки от сепаратора. Типичные области применения включают расстояние между валом и фланцем, корпуса подшипников, смещение кронштейнов в конвейерных системах и структурный каркас в оборудовании автоматизации.
проставки также является правильным выбором, когда вам нужен строгий контроль размеров разделительного расстояния. Нержавеющая сталь проставка с прецизионной шлифовкой обеспечивает допуск по длине до ±0,02 мм, что важно в составных сборках, где накопление допусков в нескольких соединениях влияет на окончательное выравнивание.
Используйте дистанционная стойка, когда:
Доступна только одна сторона узла, или геометрия требует, чтобы сепаратор выдерживал нагрузку до установки ответного крепежа. дистанционные стойки также является правильным выбором, когда вам нужно создать исправное соединение, при котором панель или компонент регулярно удаляются и переустанавливаются. Резьба обеспечивает повторяемость позиционирования без необходимости полной разборки болта.
В агрессивных средах резьбовые дистанционные стойки создают дополнительный риск: интерфейс резьбы представляет собой щель, и щелевая коррозия под корнями резьбы может развиваться незаметно. Это одна из причин, по которой правильно подобранные сборки для морской и пищевой промышленности часто предпочитают проставки резьбовому дистанционные стойки — меньше мест с щелями.
Почему нержавеющая сталь и какой марки
Большинство представленных на рынке нержавеющей стали дистанционные стойки и проставки имеют твердость 18-8 (эквивалент 304). Для внутренних, слабокоррозионных или общепромышленных сред 304 является подходящим выбором. Стоимость ниже, обрабатываемость лучше, устойчивость к коррозии достаточная.
Проблема в том, что 304 указывается в средах, которым он не принадлежит.
304 против 316: Линия хлоридов
Если ваша сборка подвергается любому из следующих действий, вам нужен 316 или 316L, а не 304:
- Прибрежные или морские условия с постоянным соленым воздухом
- Линии пищевой промышленности, где промывочные и чистящие средства содержат хлориды
- Оборудование для обработки химикатов с хлоридсодержащими технологическими жидкостями
- Морское монтажное оборудование на уровне ватерлинии или ниже, где 316 — минимальный класс
Содержание молибдена в количестве 2–3% в 316 непосредственно повышает устойчивость к точечной коррозии, вызванной хлоридами. Без него ионы хлорида атакуют слой пассивного оксида на 304, и как только на впадине резьбы или на поверхности отверстия возникает точечная коррозия, коррозия распространяется под поверхность быстрее, чем можно отследить визуальным осмотром.
дистанционная стойка, который снаружи выглядит неповрежденным, возможно, потерял значительную часть своего зацепления с резьбой из-за подповерхностной коррозии без каких-либо видимых признаков снаружи. При циклической нагрузке или крутящем моменте переустановки он выходит из строя без предупреждения.
Когда 17-4PH входит в уравнение
Для применений с высокими нагрузками, где требуется как стойкость к коррозии, так и прочность на разрыв выше, чем предлагает 316L, следует выбрать дисперсионно-твердеющую нержавеющую сталь 17-4PH. ЭтоПредел текучести в состоянии H900 достигает примерно 1170 МПа— примерно в семь раз больше минимума в 170 МПа для отожженного 316L.
Это важно в таких приложениях, как сельскохозяйственная техника, где дистанционные стойки или проставки воспринимают сдвиговые нагрузки от точек крепления навесного оборудования, или в промышленных прессах, где проставка действует как прецизионный упор при повторяющихся ударах.
Компромисс: 17-4PH более подвержен коррозионному растрескиванию под напряжением в определенных хлоридных средах, чем 316L. Это не выбор по умолчанию при воздействии соленой воды.
Режим отказа, который никто не называет правильно: заедание резьбы
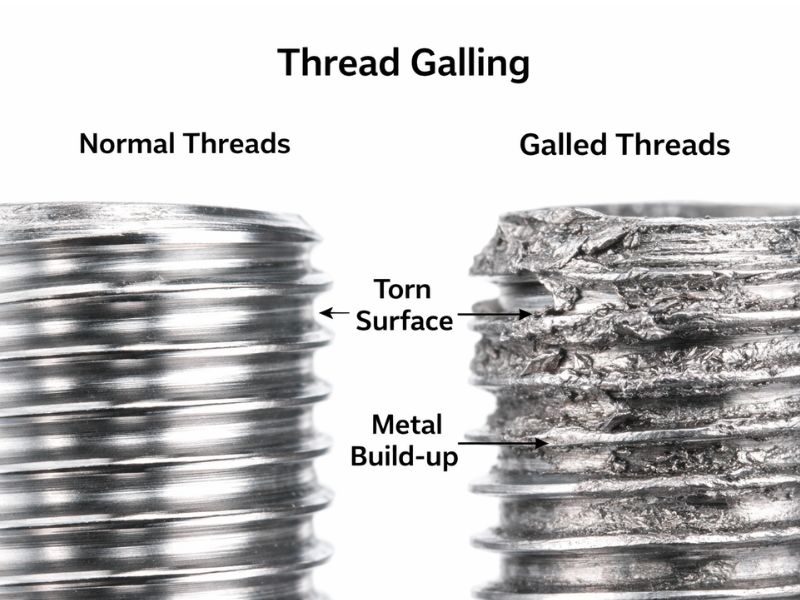
Если вы укажете нержавеющую сталь дистанционные стойки и затяните их против крепежа из нержавеющей стали, вы рискуете истираться. Истирание – это не коррозия. Это адгезионный износ — под действием трения и контактного давления установки оксидные поверхности двух нержавеющих деталей микросвариваются и разрываются, образуя заклинившее соединение, которое невозможно разобрать без разрушения резьбы.
Это происходит быстро. Это может произойти в одном цикле установки при неправильной скорости крутящего момента.
Факторами, способствующими этому:
- Высокая шероховатость поверхности на границе резьбы (нарезанная резьба хуже, чем накатанная)
- Недостаточное количество смазки для резьбы или несовместимая смазка
- Высокая скорость установки, приводящая к перегреву
- Несоосность сопрягаемых резьб на сборке
В пищевой среде, где количество смазочных материалов ограничено, риск выше. Правильный подход — использовать дистанционные стойки с прецизионно накатанной резьбой и чистотой поверхности Ra 0,8 мкм или лучше, а также использовать совместимый, безопасный для пищевых продуктов противозадирный состав, когда этого требуют условия установки.
⚠️ Если вы заменяете дистанционные стойки, который «заклинило при снятии», диагностика часто неприятна при установке, хотя коррозия в щели резьбы также может заклинить соединение.Это различие имеет значение, поскольку способ устранения отличается: лучшее качество поверхности и форма резьбы на уровне детали, а не более высокий крутящий момент снятия на уровне поля.
Наложение допусков: причина, по которой точность имеет значение в проставки
В сборке с одним проставка содержится ошибка размеров. В сборке с четырьмя или шестью проставки последовательно (обычная конфигурация в конвейерных рамах, монтажных конструкциях для солнечных батарей или многопанельных шкафах) накапливаются ошибки допусков.
Если каждый из шести проставки имеет допуск по длине ±0,1 мм, наихудший случай составляет ±0,6 мм. В конструкции, где окончательная центровка определяет, является ли отверстие подшипника концентричным или контактирует поверхность уплотнения равномерно, эта накопленная ошибка становится проблемой проектирования.
Прецизионно отшлифованная нержавеющая сталь проставки, удерживаемая до ±0,02 мм на деталь, уменьшает количество наихудшего случая в той же сборке из шести проставка до ±0,12 мм — уменьшение в пять раз. Вот почему точность проставки указывается в высокоточных сборках, даже если индивидуальный допуск кажется небольшим.
Длянержавеющая сталь проставки в промышленных сборках спецификация всегда должна включать как допуск OD/ID, так и допуск по длине, а не только номинальные размеры. проставка, указанный только по номинальным размерам, будет поставляться с производственным допуском, который зависит от поставщика и может не соответствовать требованиям вашей сборки.
Как указать нержавеющую сталь дистанционные стойки и проставки: контрольный список
Когда вы пишете спецификацию или запрос на покупку, необходимо подтвердить следующие размеры и параметры:
Для проставки:
- Номинал OD и ID (и класс допуска — h7/H7 или выше)
- Длина корпуса (и допуск длины — ±0,02 мм для точности, ±0,1 мм для стандарта)
- Марка материала (304 / 316L / 17-4PH)
- Качество поверхности (значение Ra или укажите пассивацию/электрополировку)
- Форма: круглая или шестигранная
Для дистанционные стойки:
- Тело OD и длина
- Размер, форма резьбы (метрическая или UNF) и шаг
- Пол резьбы на каждом конце (M-F / F-F / M-M)
- Марка материала
- Класс резьбы (6H/6g стандарт; 5H/5g для точности)
- Качество поверхности и необходимость обработки против истирания
Спецификация класса потока часто опускается, о чем потом сожалеют. Стандартная резьба 6H/6g имеет диапазон допусков посадки, который обеспечивает измеримый зазор между сопрягаемыми деталями. В дистанционная стойка, используемом в качестве элемента точного позиционирования, этот люфт является ошибкой позиционирования.
Заключение
проставки и дистанционные стойки из нержавеющей стали выглядят как предметы закупки низкой сложности. На практике марка материала, допуск на размер, качество поверхности и форма резьбы определяют, будет ли сборка работать так, как задумано, или потребует повторяющихся вызовов технического обслуживания.
Разница в стоимости между товарным 304 шестигранником дистанционные стойки и прецизионно шлифованным 316L проставки с накатанной резьбой и электрополированной поверхностью можно измерить в себестоимости единицы продукции. Стоимость одной внеплановой разборки на производственной линии не измеряется в одних и тех же единицах.
Укажите оборудование в соответствии с окружающей средой, а не по самой низкой доступной цене.
Profab Machineс 2005 года производит прецизионные проставки из нержавеющей стали и специальные дистанционные стойки из прутковой заготовки по вашему чертежу. Если ваше приложение связано с коррозионными средами, многоцикловой нагрузкой или требованиями к точному выравниванию, отправьте свой чертеж или спецификацию детали на прямую инженерную проверку, прежде чем указывать.
