
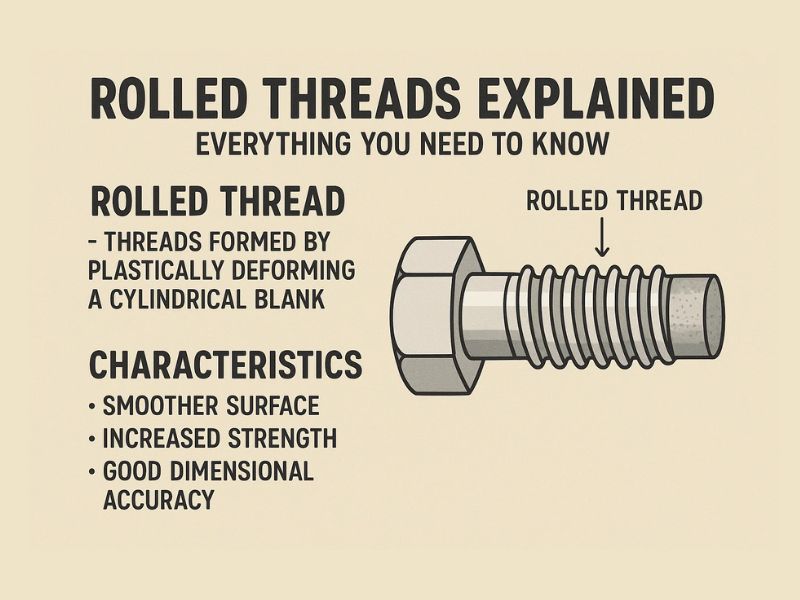
Накатанная резьба формируется путем вдавливания закаленной матрицы в металлический стержень, а не путем вырезания формы резьбы. Зерна металла текут по форме резьбы, а не разрываются, что является одним из источников преимущества накатанной резьбы в прочности и усталости перед нарезанной резьбой, а также сжимающего напряжения, которое прокатка оставляет на поверхности. Вот как работает этот процесс, что он на самом деле дает вам, и когда сокращение все же является лучшим решением.
Обзор накатанной резьбы
Что такое накатанная резьба
Закаленная матрица давит на металлический стержень и катится по нему, придавая форму резьбе за счет пластической деформации, а не удаления материала. Поскольку металл не срезается, зернистая структура, протянувшаяся по всей длине исходного стержня, продолжает течь вдоль профиля резьбы, а не прерывается при каждом разрезе.
Накатка резьбы— это один из способов создания резьбы в соответствии с несколькими стандартами формы резьбы UK/ISO, в том числе:
- BS 3643: ISO метрическая резьба
- BS 4827: Миниатюрная резьба ISO
- BS 21: трубная резьба для труб и фитингов
Почему следует выбирать накатанную резьбу
При прокатке поверхностный слой подвергается сжатию, и именно остаточное сжимающее напряжение дает накатанной резьбе преимущество в усталости перед нарезанной резьбой. Трещины должны преодолеть сжимающее напряжение, прежде чем они смогут распространиться. Накатанная резьба встречается на компонентах из нержавеющей стали: шарнирные головки, шаровые шарниры, резьбовых стержнях, везде повторяющиеся циклические нагрузки делают усталостную долговечность ограничивающим фактором.
Процесс накатки резьбы
Как работает накатка резьбы
Процесс начинается с выбора подходящего материала и формирования из него прямых прутков. Затем резьбонакатный станок формирует резьбу на каждом стержне, после чего следует выпрямление и обработка поверхности, а затем обрезка до окончательной длины. Каждый стержень проходит проверку перед отправкой. В результате получаются точные и воспроизводимые резьбы, что важно для автомобильной и аэрокосмической промышленности, где согласованность размеров не является обязательной.
Инструменты и машины
Различное прокатное оборудование соответствует различным производственным потребностям:
- Планетарные резьбонакатные станки:заготовка катится между вращающейся круглой матрицей и неподвижной изогнутой сегментной матрицей, что подходит для крупносерийного производства
- Роторные резьбонакатные станки:Функция аналогична планетарным машинам, используется для аналогичных работ
- Подающие прокатные станки:круглые плашки для короткой резьбы, эффективны при больших объемах производства
- Прокатные станки со сквозной подачей:позволяет нарезать длинную резьбу за один непрерывный проход, что лучше всего подходит для простых профилей.
Пригодность материала
Стальные сплавы, нержавеющая сталь, титан, латунь, бронза, алюминий и жаропрочные сплавы хорошо прокатываются, поскольку для этого процесса необходим материал, который пластически деформируется без растрескивания.Нержавеющая стальособенно хорошо подходит для деталей пищевой, медицинской и морской промышленности, где устойчивость к коррозии имеет такое же значение, как и прочность резьбы.
Накатанная резьба: пример прочности
Прочность и долговечность
Исследование резьбонакатывания с осевой подачейсообщил о максимальном улучшении расчетного предела текучести примерно на 41 % и твердости в основании резьбы на 39 % по сравнению с несформированным материалом, что связано с измельчением зерна, создаваемым процессом прокатки. Холодная обработка, обеспечивающая такой прирост прочности, также упрочняет поверхность, что отчасти объясняет, почему накатанная резьба лучше выдерживает многократное использование, чем нарезанная резьба того же номинального размера.
Усталостная устойчивость
Усталостные характеристики — это то, где при тестировании наиболее четко проявляется разница между накатанной и нарезанной резьбой:
- Накатанная резьба реже выходит из строя при разрушающих испытаниях на усталость, чем нарезанная резьба той же спецификации
- Холодная обработка и сжимающие остаточные напряжения от прокатки повышают прочность резьбы и усталостную прочность
- В крепежных изделиях для аэрокосмической отрасли обычно используется накатанная резьба, обеспечивающая это преимущество в отношении усталости.
Для применений, где выход из строя резьбы является проблемой безопасности, именно поэтому накатанная резьба является обычным выбором.
Скорость и стоимость
Резьбонакатка формирует резьбу за один проход; резка обычно требует нескольких проходов для получения одного и того же готового профиля. Это напрямую влияет на производительность: прокатка может выполняться в десять раз быстрее, чем резка, с меньшими отходами материала на деталь. Экономика явно благоприятствует прокатке в больших объемах, а производственные циклы в тысячах штук — это то, где преимущество в цене на деталь является наибольшим.
Чистота поверхности
Прокатка полирует поверхность по мере формирования резьбы, создавая более гладкую поверхность, чем резка листьев:
| Тип резьбы | Шероховатость поверхности (микродюймы Ra) |
|---|---|
| Прокат | 32 или меньше |
| Вырезать | Редко меньше 63 |
Более гладкая поверхность резьбы означает меньшее трение при эксплуатации и меньший износ в течение всего срока службы крепежа.
Применение накатанной резьбы
Материалы штампов
Выбор материала штампа зависит от объема производства и требований к точности:
| Материал | Преимущества | Применение |
|---|---|---|
| Твердый сплав (вольфрам) | Очень прочный, медленно изнашивается, высокая точность | Крепеж для тяжелых условий эксплуатации, детали аэрокосмической отрасли, специальная резьба |
| DC53 Сталь | Прочный, износостойкий, легко поддается формованию | Стандартные крепежные детали большого объема |
| Быстрорежущая сталь (HSS) | Экономичный, термостойкий, широко доступный | Штампы общего назначения для малых и средних партий |
Промышленность использует
Накатанная резьба широко распространена там, где важна надежность крепежа при повторяющихся нагрузках: в автомобильном, морском, медицинском и промышленном оборудовании все опирается на преимущество накатки в отношении усталостной долговечности по сравнению с нарезанной резьбой.
Когда не следует использовать накатанную резьбу
Прокат не всегда является правильным решением. Затраты на настройку инструмента и время выполнения заказа выше, чем при резке, что имеет значение при коротких тиражах, когда объем никогда не становится достаточно большим, чтобы окупить эти затраты. Накатные станки также имеют практические ограничения на длину и диаметр резьбы, и не каждый материал деформируется достаточно чисто, чтобы раскатываться без трещин, некоторые из них повреждают инструменты или создают непостоянную резьбу, если их проталкивать в процессе.
Накатанная резьба и нарезанная резьба
Различия в процессах
| Функция | Накатанная резьба | Нарезанная резьба |
|---|---|---|
| Способ формирования | Холодная штамповка с закаленной матрицей | Удаление материала режущим инструментом |
| Структурное воздействие | Поток зерна продолжается через резьбу | Поток зерна обрезается у каждого корня резьбы |
| Точность | Нет следов инструмента; соответствует от детали к детали | Возможна обработка любого диаметра и шага по требованию |
| Плавность установки | Более гладкая за счет процесса формовки | Можно сделать более грубо по отметкам инструмента |
| Устойчивость к повреждениям | Более устойчив к усталости и повреждениям | Меньшая устойчивость из-за прерывания потока зерна |
Сравнение производительности
Механизм разницы в производительности прост: прокатка сохраняет зеренную структуру непрерывной и подвергает поверхность сжатию, и то и другое препятствует возникновению трещин. Резка прерывает поток зерен в основании резьбы, создавая естественную отправную точку для усталостных трещин при повторяющихся нагрузках. В приложениях с реальными циклическими нагрузками нарезанная резьба выходит из строя чаще, чем накатанная резьба тех же номинальных характеристик.
Заключение
Накатанная резьба выигрывает по прочности, усталостной долговечности, чистоте поверхности и стоимости детали при объеме производства, и все потому, что в процессе процесса формируется резьба, а не вырезается ее. Резка по-прежнему актуальна для коротких тиражей, крупногабаритных деталей, находящихся за пределами диапазона прокатного оборудования, а также материалов, которые не деформируются полностью. Для крепежа из нержавеющей стали в автомобильной, морской или медицинской сфере накатанная резьба является распространенным выбором по уважительной причине.
Profab Machineпроизводит резьбовые детали из нержавеющей стали, используя процессы прокатки, подходящие для конкретного применения, и подтверждающие это проверки.
Часто задаваемые вопросы
Что делает накатанную резьбу прочнее нарезанной?
При прокатке зернистая структура металла непрерывно движется вдоль формы резьбы, а не прорезается насквозь, что повышает как прочность, так и усталостную устойчивость.
Можно ли использовать накатанную резьбу для всех типов металлов?
Большинство пластичных металлов хорошо прокатываются, включая нержавеющую сталь, титан и алюминий. Хрупкие материалы, которые не могут пластически деформироваться без растрескивания, не подходят для этого процесса.
Как проверить качество накатанной резьбы?
Калибры для резьбовых колец и пробок проверяют размер и посадку. Перед отправкой детали визуальный осмотр проверяет наличие трещин и швов.
Являются ли накатанные резьбы более рентабельными при крупных заказах?
Да. Однопроходной процесс и снижение отходов материала значительно снижают себестоимость детали при больших объемах, и именно здесь экономика прокатки работает лучше всего.
Какие отрасли промышленности больше всего выигрывают от накатанной резьбы?
Автомобильная, морская, медицинская и аэрокосмическая промышленность — все области, где требуется надежность крепежа при повторяющихся нагрузках и устойчивость к коррозии.
