
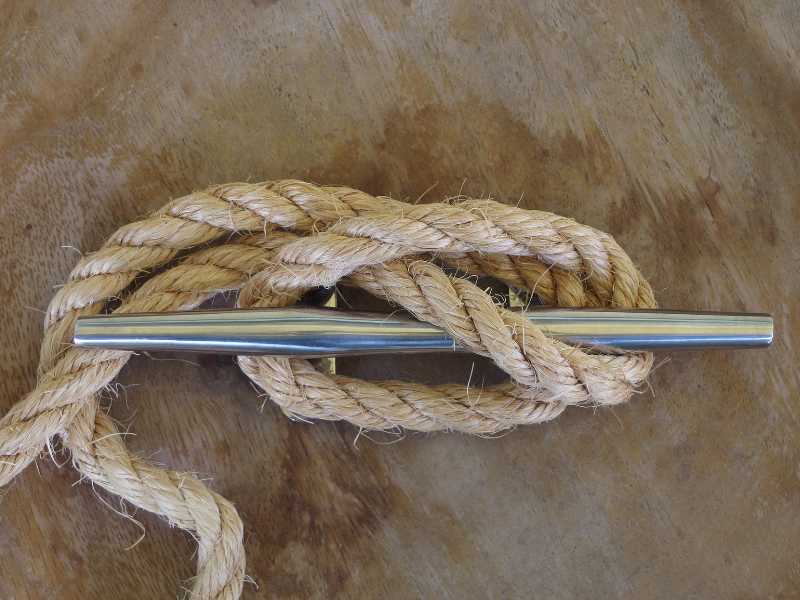
Скрипящий утес лодки в 3 часа ночи в гавани редко остается приватным надолго. Обычная реакция быстрая и знакомая: распылите немного смазки, подождите, пока звук прекратится, и двигайтесь дальше. На короткое время это часто работает. Потом шум возвращается. Позже шип может начать немного ослабевать. Во многих случаях скрип не был настоящей проблемой. Это было раннее предупреждение.
Шум морских шипов обычно возникает из-за небольшого количества причин, и каждая из них требует своего ответа. Смазка может устранить поверхностные симптомы, но не устраняет неисправности основания, ослабление крепежа или коррозию, развивающуюся в местах соединения оборудования с настилом. Практический вопрос заключается не просто в том, как остановить звук. Речь идет о том, как определить, о чем вам говорит звук, и справиться с этим до того, как проблема разрастется.
Три типа скрипа лодочных кнехтов: почему различие имеет значение
Не каждый скрип указывает на одну и ту же неисправность. Прежде чем применять какой-либо продукт или извлекать какое-либо оборудование, полезно определить, какое состояние вы на самом деле слышите.
Тип 1: Скрип трения стыковочной линии.Шум ритмичный, связан с движением лодки и прекращается, когда тросы провисают. Сам утык лодки твердый, когда на него нажимают. Это трение троса о планку, поскольку швартовочная нагрузка циклически меняется под действием волн.
Тип 2: Монтажный скрип.Шум возникает при загрузке утки лодки, а также при нажатии на него рукой. У шипа есть незначительное движение у основания. Это указывает на то, что крепления ослабли, герметик основания вышел из строя или и то, и другое.
Тип 3: Скрип из-за коррозии интерфейса.Чаще всего это металлический сухой звук, а не тихий скрип. Упор лодки может показаться прочным, но на нем видны пятна ржавчины, полосы чайного цвета вокруг основания или изменение цвета поверхности фурнитуры. Шум возникает из-за продуктов коррозии на границе между крепежной пластиной и планкой, создающих микродвижения под нагрузкой.
Различие имеет значение. Тип 1 обычно вызывает раздражение. Тип 2 указывает на техническое обслуживание, которое не следует откладывать. Тип 3 заслуживает того, чтобы его рассматривали как структурную проблему. Когда шум, связанный с коррозией, ошибочно принимают за безобидное трение в трубопроводе, результатом может стать неудачная установка в самый неподходящий момент.
Тип крепления 1: Трение стыковочной линии
Скрип стыковочного троса начинается в точке контакта между тросом и шипом. Когда ветер, прилив или проходящий след изменяют нагрузку, леска слегка смещается под натяжением. Эти повторяющиеся движения создают трение между волокнами веревки и металлической поверхностью, а также внутри внешних волокон самой лески.
Наиболее эффективные решения напрямую связаны с контактным интерфейсом:
Ланолин.При нанесении ланолина в местах, где леска упирается в кнехт лодки, снижается трение волокон о металл, без заметного смягчения веревки. Он также имеет тенденцию оставаться на месте лучше, чем продукты на водной основе, и это одна из причин, по которой опытные круизные экипажи до сих пор полагаются на него.
Смачивание линий.Пресная вода может на некоторое время успокоить шум, особенно при использовании нейлоновых доковых канатов. Эффект временный, но его может быть достаточно для спокойной ночи на якоре или стапеле.
Натирающие втулки из резины или сверхвысокомолекулярного полиэтилена.Добавление короткого рукава в точке контакта полностью меняет интерфейс. Вместо трения веревки непосредственно о металл нагрузка передается через более щадящий слой с низким коэффициентом трения. СВМПЭ (полиэтилен сверхвысокой молекулярной массы) здесь особенно полезен, поскольку он сочетает в себе стойкость к истиранию с естественным низким коэффициентом трения. В гаванях с постоянным движением и большими колебаниями приливов это часто является долгосрочным решением, а не временным решением.
Материал линии.Нейлон обычно скрипит сильнее, чем полиэстер в аналогичных условиях, поскольку он больше растягивается при рабочей нагрузке, часто в диапазоне от 15 до 25 %. Большее растяжение означает большее движение шипа при том же количестве энергии волны или следа. Если проблема продолжает возвращаться, переход на полиэстеровую трехпрядную или двойную оплетку может в первую очередь уменьшить движение, вызывающее шум.BoatUSописывает характеристики растяжения обычных материалов док-линий в полезных подробностях для всех, кто оценивает варианты линей в зависимости от области применения.
Быстрый диагностический тест для типа 1:
- Плотно прижмите основание утки лодки: при нажатии рукой нет движения и звука
- Шум прекращается при снятии или ослаблении стыковочных тросов
- Нет пятен ржавчины, полос чайного цвета или видимой коррозии поверхности
Если все три верны, исправление зависит от линии, а не от утки лодки.
Тип крепления 2: Свободное монтажное оборудование
Лодочная планка, которая двигается при нажатии рукой, обычно сообщает вам что-то важное о креплениях, подстилке или о том и другом. Это тот момент, когда инструменты имеют большее значение, чем смазка.
Во многих случаях основной причиной является выход из строя герметика. Морские герметики не служат бесконечно, особенно в отношении оборудования, подвергающегося повторяющейся нагрузке. Даже хорошие полиуретановые и полисульфидные изделия через пять-семь лет могут начать терять адгезию. Как только эта связь ослабнет, вода может попасть в отверстия для крепежа, и шип начнет слегка смещаться под нагрузкой. То, что вы слышите, не является линейным шумом. Это оборудование, движущееся по конструкции палубы.
Исправление — перераспределение.Снимите утки лодки, удалите старый герметик с палубы и основания утки, осмотрите отверстия для крепежа и окружающее основание и установите заново, используя свежий герметик морского класса. Несколько деталей имеют большое значение:
Используйте полисульфидный или полиуретановый герметик, а не силикон. Силикон — плохой выбор для такого типа палубного оборудования, поскольку он не так надежно сцепляется со стекловолокном и усложняет будущие работы по обслуживанию. Полиуретан (3M 5200 или аналогичный) создает прочное соединение нагруженного оборудования. Полисульфид (Boat Life или аналогичный) обычно легче удалить при наступлении следующего цикла обслуживания.
Нанесите герметик под основание и в каждое крепежное отверстие. Сначала доведите фурнитуру до плотного прилегания, затем дайте герметику затвердеть, прежде чем приложить окончательный момент затяжки. Для типичных морских продуктов это обычно означает не менее 48 часов для версий быстрого отверждения и до семи дней для стандартных составов. Если крепления будут полностью затянуты слишком рано, герметик может выдавиться до того, как он достигнет должного сцепления.
Если есть признаки проникновения влаги в настил с керном, остановитесь и оцените керн вокруг отверстий перед повторной укладкой слоя. Мокрая бальза или пенопласт возле крепления лодочного шипа – дело более серьезное, чем сам скрип. Свежий герметик на поврежденном сердечнике лишь на время скрывает проблему.
Тип крепления 3: Коррозия на стыке
Металлический сухой писк со стороны аппаратного интерфейса встречается реже, но заслуживает большего внимания. На практике это обычно указывает на один из двух механизмов: гальваническую коррозию между разнородными металлами или щелевую коррозию, образующуюся вокруг соединения крепежа и планки.
Гальваническая коррозиявозникает при соприкосновении разнородных металлов в присутствии электролита, причем наиболее агрессивной средой является соленая вода. Алюминиевые утки для лодок с креплениями из нержавеющей стали — знакомый пример. Со временем алюминий становится жертвенным металлом и корродирует первым. Образующиеся продукты коррозии могут создавать шум, но, что более важно, они снижают целостность соединения.
Практический метод профилактики – разделение. Для крепежа из нержавеющей стали, установленного в алюминиевую фурнитуру, следует использовать Tef-Gel, Duralac или аналогичный антигальванический состав. Дляутки из нержавеющей стали для лодокв сочетании с крепежом из нержавеющей стали гальваническая коррозия не является основной проблемой, поскольку отсутствует потенциал разнородных металлов, вызывающий реакцию.
Щелевая коррозияиз нержавеющей стали работает по-другому. Нержавеющая сталь устойчива к коррозии благодаря пассивному оксидному слою, который остается стабильным при наличии кислорода. В тесных, герметичных пространствах, например, под шайбой, под головкой крепежа или между основанием утки лодки и палубой, захваченная вода может стать обедненной кислородом. Как только это произойдет, пассивный слой может локально разрушиться, и в скрытой области начнется коррозия. Первой подсказкой часто являются коричневые чайные пятна вокруг основания. Если игнорировать это, хвостовик крепежа со временем может потерять прочность.
КакCruising Worldв техническом освещении щелевой коррозии, регулярная проверка на наличие пятен от чая и своевременная замена герметика являются одними из наиболее эффективных профилактических мер. С практической точки зрения, если вокруг основания лодочного шипа видны пятна, фитинг следует снять, проверить крепеж на наличие выбоин или выступов, а также повторно пристыковать оборудование, чтобы восстановить чистоту герметичного соединения.
Марка имеет значение для устойчивости к щелевой коррозии:
- 316 нержавеющая сталь (ASTM A276 / EN 1.4401): содержит молибден (2–3%), который напрямую повышает устойчивость к точечной и щелевой коррозии в хлоридных средах. Стандартные спецификации для палубного оборудования для морской воды.
- 304 нержавеющая сталь (ASTM A276 / EN 1.4301): молибдена нет. Приемлемо для пресноводных сред и сред с низкой соленостью; избегайте использования основного швартовного оборудования при прибрежном или морском использовании.
- Алюминиевый и цинковый сплав: подвержен гальванической коррозии в сочетании с крепежными деталями из нержавеющей стали. Не рекомендуется использовать для швартовки в соленой воде.
График технического обслуживания, предотвращающий все три типа
В большинстве случаев шума от шипов лодки можно избежать путем регулярного осмотра и своевременного обслуживания. Реактивный подход обычно требует больше времени. Ниже приведены наиболее важные интервалы:
Годовой:Осмотрите оборудование палубы на наличие пятен от чая, видимой коррозии и любого движения в основании. Осторожно затягивайте ослабленные крепления, но избегайте чрезмерной затяжки. Если движение остается после затяжки, проблема обычно заключается в неправильном прилегании, а не в недостаточном крутящем моменте.
Каждые 5–7 лет:Запланируйте полный цикл замены основных швартовных утесов. Это разумный срок службы морских герметиков в условиях циклической нагрузки. Оборудование, которое проработало десять лет без замены, может все еще выглядеть приемлемым, но срок службы герметика под ним часто уже истек.
При покупке оборудования:Указание нержавеющей стали 316 по всей сборке, включая планку, крепеж и опорную пластину, где это применимо, упрощает картину коррозии и повышает устойчивость к эксплуатации в соленой воде. Разница между 304 и 316 может быть незначительной в пресной воде, но в прибрежных и морских условиях она оказывает существенное влияние на срок службы.
| Тип скрипа | Причина | Исправление | Срочность |
|---|---|---|---|
| Трение стыковочной линии | Истирание линии на шипе | Ланолин, натирающая манжета, полиэстеровая леска | Низкий (проблема с комфортом) |
| Монтажное движение | Неисправный герметик/ослабленные крепления | Замена слоя морским герметиком | Средний (предотвратить попадание воды) |
| Интерфейс коррозии | Гальваническая или щелевая коррозия | Удалить, проверить, переустановить; обновите до 316 SS, если необходимо | Высокий (структурный риск) |
Profab Machineпроизводит морское оборудование из нержавеющей стали, включаяутки для лодкииз нержавеющей стали 316 и 304. Свяжитесь с Profab Machine, чтобы подобрать подходящую марку и спецификацию оборудования для вашего судна или пристани.
