
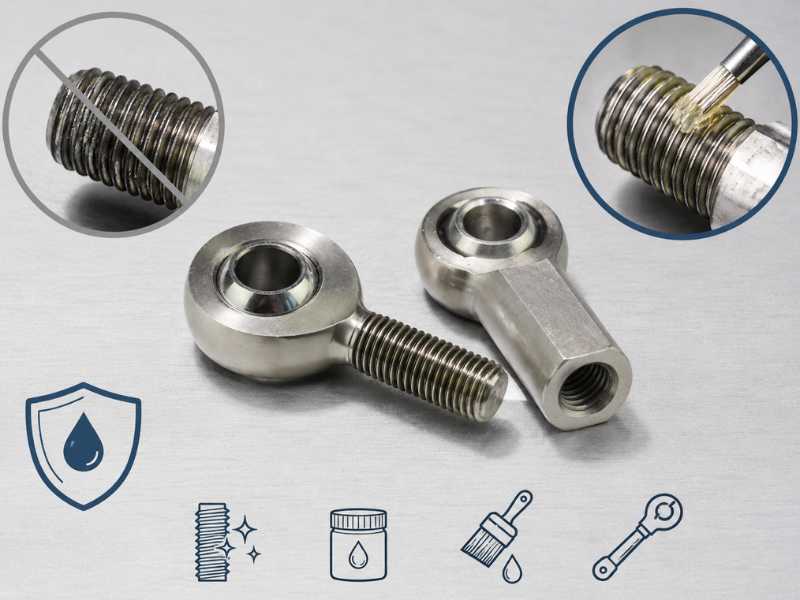
Heim joint из нержавеющей стали, который заедает при установке, не всегда является дефектной деталью. В большинстве случаев это предсказуемый отказ известного механизма, которого можно избежать, подобрав правильную смазку и скорость установки, а также понимая, почему нержавеющая сталь в резьбовом соединении ведет себя иначе, чем углеродистая.
Galling уничтожает потоки за секунды. После начала разборки обычно требуется отрезать соединение шарнирная головка. Стоимость зависит не только от оборудования. Это трудозатраты, время простоя, а на морских предприятиях или предприятиях пищевой промышленности – вытекающие из этого проблемы планирования.
В этой статье рассказывается о причинах заедания резьбы в шарнирные головки из нержавеющей стали, а также о мерах предотвращения, которые работают на практике.
Почему нержавеющая сталь вызывает налеты, а углеродистая сталь – нет
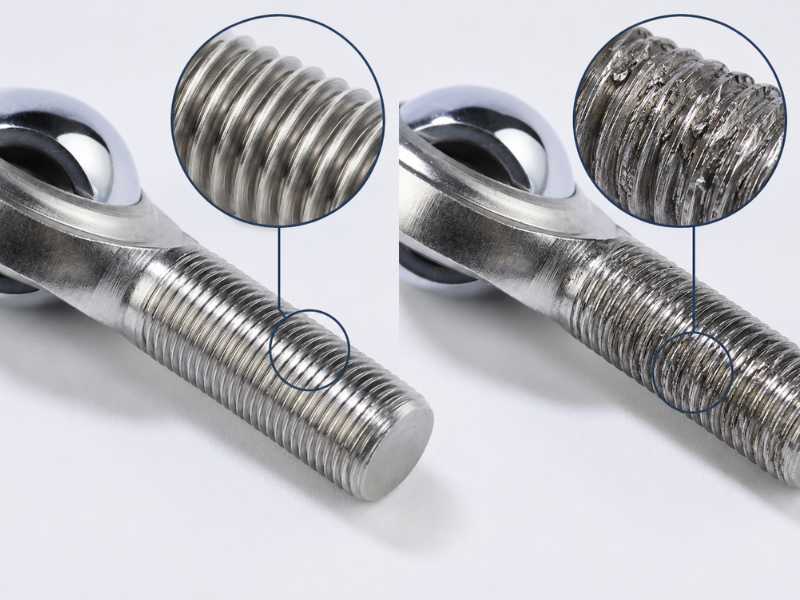
То же самое свойство, которое делает нержавеющую сталь устойчивой к коррозии, обуславливает ее склонность к истиранию. Пассивный слой оксида хрома на аустенитной нержавеющей стали (304, 316, 316L) тонкий, порядка нескольких нанометров, и быстро восстанавливается под воздействием кислорода. Под действием контактного напряжения и трения при зацеплении резьбы этот слой разрушается быстрее, чем успевает восстановиться. Когда голый металл контактирует с голым металлом под давлением, пластичная аустенитная матрица подвергается холодной сварке на выступах неровностей. Этот процесс называетсятвердофазная сварка.
Углеродистая сталь не имеет пассивного слоя, который можно было бы разрушить. Его поверхность постоянно окисляется, и это окисление фактически обеспечивает определенную смазку на границе резьбы. Закаленная углеродистая сталь (марка 8, 10.9) дополнительно противостоит пластической деформации, которая приводит к холодной сварке аустенитной нержавеющей стали.
Три характеристики материала делают 304 и 316 особенно восприимчивыми:
Высокая пластичность.Аустенитные марки относятся к числу наиболее пластичных конструкционных металлов. Под контактным напряжением резьбы материал на вершинах неровностей деформируется и переносится на сопрягаемую резьбу, а не полностью разрушается.
Упрочнение во время зацепления.По мере зацепления резьбы и деформации материала в точках контакта аустенитная нержавеющая сталь быстро затвердевает. Затвердевший материал создает большее трение при последующем контакте, ускоряя цикл адгезии.
Низкая теплопроводность.Нержавеющая сталь рассеивает тепло медленнее, чем углеродистая сталь. Тепло, выделяемое при трении, концентрируется на границе раздела резьбы, увеличивая склонность к адгезионному склеиванию.
Практический результат заключается в том, чтоHeim joint из нержавеющей стали, навинченный на регулятор шарнирная головка из нержавеющей стали, или контргайка может почти мгновенно истираться при неправильных условиях, особенно при установке с помощью электроинструмента или без смазки.
Где происходит заедание в сборке Heim joint
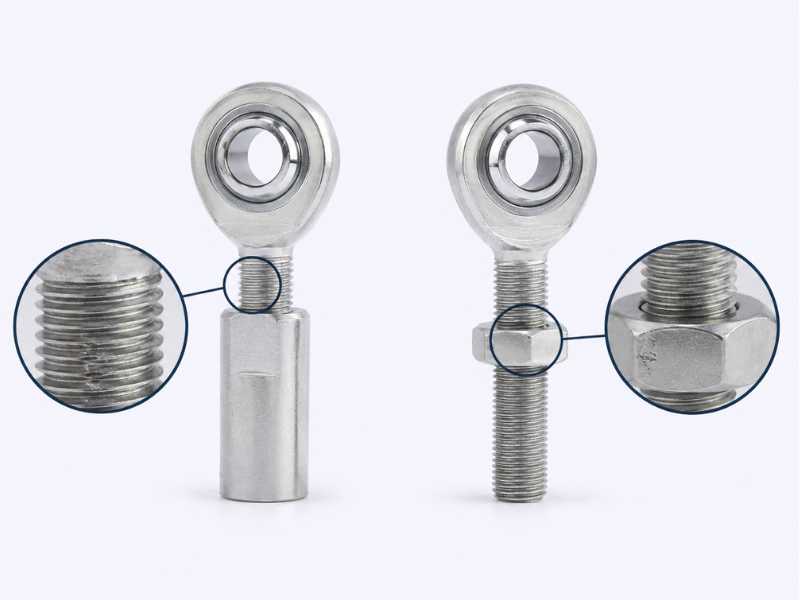
Заедание резьбы в сборках Heim joint происходит в двух местах:
Хвостовик шарнирная головка, ввинченный в корпус, или вильчатая головка.При сборке шарнирная головка с наружной резьбой в корпус с внутренней резьбой резьба хвостовика входит в зацепление с возрастающим крутящим моментом по мере посадки соединения. Без смазки это точка зацепления из нержавеющей стали 316 с высоким риском.
контргайка против хвостовика шарнирная головка.контргайка — это место с самым высоким риском. Обычно это гайка из нержавеющей стали 316 с резьбой из нержавеющей стали 316. Идентичное сочетание материалов, тонкие пассивные слои на обеих поверхностях и тенденция контргайки к быстрому запуску для экономии времени на установку в совокупности делают это наиболее распространенной точкой разрушения из-за истирания в сборках шарнирная головка из нержавеющей стали.
Раздражение на контргайка не всегда сразу же заявляет о себе. Иногда гайка нормально продвигается на несколько оборотов, а затем резко фиксируется, когда заеденная часть достигает полного контакта. К этому моменту нить уже повреждена. Попытка открутить гайку обычно усугубляет ущерб.
Профилактика: что работает
Смазка не является дополнительной опцией
Единственной наиболее эффективной мерой профилактики является нанесение противозадирного состава на резьбу перед установкой. Это не мера предосторожности для сложных сборок. Это стандартная практика для любого резьбового соединения «нержавеющая сталь-нержавеющая сталь».
Тип защиты от захвата имеет значение. Обычно используются три состава:
Противозадирное средство на основе никеля.Наиболее широко используется для резьбы из нержавеющей стали в промышленности и морском судоходстве. Никель обеспечивает эффективную прочность пленки на границе резьбы и не способствует гальванической коррозии, как это происходит с соединениями на основе меди при использовании с нержавеющей сталью 316 во влажной среде. Рассчитан на температуру примерно до 1200°C, однако этот потолок не имеет значения для приложений шарнирная головка.
Противозадирное средство на основе дисульфида молибдена (MoS2).MoS2 обеспечивает исключительно низкий коэффициент трения на границе резьбы и эффективно снижает склонность к истиранию. Подходит для сухих промышленных помещений. В морских условиях или при промывке соединения MoS2 могут удерживать влагу на границе резьбы, что со временем ускоряет щелевую коррозию нержавеющей стали 316. Прежде чем указывать соединение, проверьте совместимость соединения с операционной средой.
Пищевой / противозадирный PTFE.В оборудовании пищевой промышленности или фармацевтических установках, где смазка резьбы должна соответствовать требованиям FDA H1, соединения никеля или MoS2 недопустимы. Противозадирные составы на основе PTFE или белые пищевые противозадирные составы обеспечивают адекватную защиту от истирания узлов шарнирная головка с низким крутящим моментом в таких условиях. Они имеют меньшую прочность пленки, чем противозадирные составы на металлической основе, и на них не следует полагаться в установках с высоким крутящим моментом или высокой вибрацией без подтверждения поставщика состава.
Способ нанесения: слегка, но полностью нанесите наружную резьбу. Избыточное соединение не обеспечивает большей защиты и создает проблемы загрязнения в пищевой среде. Достаточно тонкой, ровной пленки на первых нескольких шагах резьбы.
Выбор смазки в зависимости от окружающей среды
Морской/прибрежный (воздействие соленой воды): противозадирный состав на основе никеля, по возможности не содержит металлов, чтобы избежать гальванической связи с 316 при длительном погружении.
Промышленный сухой/в помещении: противозадирный состав из никеля или MoS2, любой из них подходит.
Пищевая промышленность/фармацевтика: FDA H1 пищевой PTFE только противозадирный. Подтвердите рейтинг соединения у производителя.
Химическая обработка: перед использованием убедитесь в совместимости противозадирных средств с конкретным технологическим химикатом. Некоторые соединения не подходят для сильных кислот или окислительных сред.
Скорость установки
Электроинструменты являются наиболее распространенной причиной истирания резьбы в узлах шарнирная головка из нержавеющей стали. Высокоскоростной привод генерирует тепло от трения на границе резьбы быстрее, чем противозадирная пленка может его рассеять. Как только температура контакта достаточно повысится, адгезия начинается независимо от смазки.
Правильный подход к установке любого резьбового соединения из нержавеющей стали заключается в том, чтобы вручную нарезать резьбу на первые несколько оборотов, убедиться, что резьба входит в зацепление правильно, без сопротивления и поперечной резьбы, а затем использовать ручной инструмент или динамометрический ключ для окончательного зацепления и посадки.
Если для повышения эффективности производства необходимо использовать электроинструмент, установите сцепление на минимальное практическое значение и остановитесь задолго до достижения окончательного крутящего момента, завершая работу ручным инструментом. Это стандартная практика при сборке судового оборудования и производстве пищевого оборудования, где крепеж из нержавеющей стали является нормой, а доработка, связанная с истиранием, является признанной производственной себестоимостью.
Подгонка резьбы: проблема со спецификацией, о которой никто не упоминает
Риск истирания значительно возрастает, еслиподходит для резьбытугой. Посадка 6g/6H (стандартный коммерческий допуск) обеспечивает достаточный зазор для большинства применений. Резьба с жестким допуском (4g/6H или специальная плотная посадка) уменьшает зазор на боковых сторонах резьбы, увеличивает контактное давление во время зацепления и повышает вероятность истирания даже при наличии смазки.
Для сборок шарнирная головка, требующих точности позиционирования, уточните у поставщика, какой класс допуска резьбы обрабатывается. Если приложение допускает немного более свободную посадку, укажите стандартный допуск, а не плотную. Разница в посадке не влияет на прочность сборки при нагрузках, типичных для шарнирные головки, но оказывает измеримое влияние на надежность установки.
Качество поверхности резьбы также имеет значение. Тонко отшлифованная или накатанная резьба с Ra менее 0,8 мкм имеет меньше пиков шероховатостей, чем резьба, нарезанная при стандартных параметрах траектории. Накатанные нити, которые формуют, а не нарезают, дополнительно имеют нагартованный поверхностный слой, противостоящий механизму сцепления. Для крупносерийного производства сборок шарнирная головка, где постоянно возникает проблема истирания при установке, использование накатанной резьбы вместо нарезанной резьбы оправдывает дополнительные производственные затраты.
Сочетание разных материалов
Если конструкция позволяет, сочетание хвостовика 316 из нержавеющей стали шарнирная головка с контргайка или корпуса из другого материала снижает риск истирания. Общие параметры:
316 из нержавеющей стали 303.Сульфидные включения в стали 303 (марка для свободной обработки) нарушают однородную поверхность, что способствует холодной сварке. Риск истирания ниже, чем у 316-on-316, хотя и не устранен. Обратите внимание, что 303 не следует использовать в соленой или хлорированной среде; сульфидные включения являются местами зарождения питтинга.
316 нержавеющая сталь с латунью или бронзой.Латунный элемент контргайка на резьбе 316 из нержавеющей стали эффективно предотвращает истирание на этом интерфейсе. Латунь имеет меньшую твердость, чем нержавеющая, и не образует пассивного слоя, поэтому механизм холодной сварки не применяется. Компромисс заключается в том, что латунь мягче, и ее не следует использовать там, где контргайка подвергается ударным нагрузкам или где узел часто регулируется.
Резьба с покрытием.PTFE Покрытие резьбы, нанесенное на наружную или внутреннюю резьбу, значительно снижает коэффициент трения и предотвращает прямой контакт металла с металлом на вершинах резьбы. Некоторые поставщики шарнирная головка предлагают резьбу с покрытием PTFE в качестве опции для узлов морского и пищевого назначения. Это особенно эффективно для контргайки, которые требуют частой регулировки в течение срока службы узла.
Не используйте резьбу для установки узла на место
Распространенной ошибкой установки является использование резьбы шарнирная головка для закрытия зазора между двумя точками соединения. Если стержень немного не соответствует расстоянию, возникает искушение ввинтить шарнирная головка дальше с одной стороны, чтобы компенсировать провисание. Это создает осевое натяжение резьбы во время установки, увеличивая контактное напряжение еще до того, как узел окажется под нагрузкой. В таких условиях истирание практически неизбежно без усиленной смазки.
шарнирная головка в сборе следует устанавливать так, чтобы оба конца находились примерно в середине диапазона регулировки резьбы, при этом конструктивный зазор закрывается другими способами (регулировка длины талрепа, изменение положения точки крепления) перед окончательным затягиванием резьбы. Нити предназначены для регулировки натяжения и фиксации заедания, а не для притягивания конструкции на место.
Что делать, если истирание уже произошло
Если Heim joint из нержавеющей стали заедает при установке и не вкручивается и не выкручивается:
Не прилагайте дополнительный крутящий момент в любом направлении. На заедленной секции уже началась холодная сварка. Больший крутящий момент расширяет зону сварки и усложняет, а не облегчает разборку.
Обильно нанесите проникающее масло на поверхность резьбового соединения и дайте ему подействовать минимум 30 минут. В полевых условиях ночное проникновение более надежно.
Слегка нагрейте корпус или гайку (не хвостовик) с помощью теплового пистолета. Дифференциальное тепловое расширение между внешней гайкой и внутренним хвостовиком может настолько разрушить адгезионную связь, что резьба отступит. Поддерживайте температуру ниже 300°C, чтобы избежать сенсибилизации нержавеющей стали 316 на границе резьбы.
Если резьбу невозможно освободить, отрезание контргайка с помощью вращающегося инструмента обычно менее разрушительно, чем продолжение приложения крутящего момента. Резьбу хвостовика часто можно спасти, если истирание ограничивается торцом гайки.
Для узлов, установленных в доступных местах, документирование того, какие соединения заедали и на каком этапе установки, позволяет выявить причину и исправить процедуру установки. Повторяющееся истирание в одном и том же месте производственной сборки — это проблема спецификации или процесса, а не случайный сбой оборудования.
Проверка перед установкой
Состояние резьбы по прибытии от поставщика — это законная проверка качества, а не необязательный этап. Заусенцы, следы механической обработки или поверхностное загрязнение на боковых сторонах резьбы создают концентрации трения во время зацепления, которые вызывают истирание раньше, чем очистка резьбы в других идентичных условиях.
Перед установкой шарнирные головки из нержавеющей стали в любом приложении, где требуется последующая разборка, визуально осмотрите резьбу на наличие:
Следы инструмента, идущие поперек спирали резьбы (заусенцы от инструмента для нарезания резьбы). Они создают линии высокого трения по бокам резьбы.
Окисление поверхности или легкая ржавчина на резьбе в результате хранения во влажных условиях. Хотя аустенитная нержавеющая сталь не ржавеет в обычном смысле этого слова, загрязнения при хранении могут оставлять отложения, которые увеличивают трение резьбы.
Любая деформация на входе резьбы (первые один или два шага). Входное повреждение из-за грубого обращения при транспортировке является наиболее распространенным дефектом резьбы полученных деталей, а также местом, где чаще всего возникает истирание.
Чистая, слегка смазанная резьба в хорошем состоянии является основой надежной установки. Отклоняйте потоки, которые не соответствуют этому базовому состоянию, до установки, а не после.
Profab Machineпоставляет Heim joints из нержавеющей стали, обработанные по классу резьбы и допускам, необходимым для применения. Нестандартные конфигурации резьбы, накатанная резьба и варианты резьбы с покрытием PTFE доступны по запросу.
