
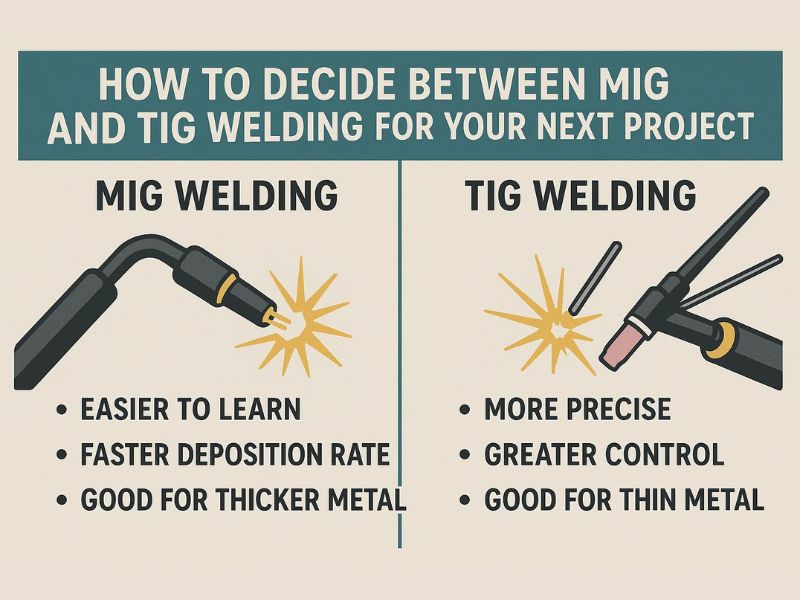
Выбор между сваркой MIG и TIG для нержавеющей стали является инженерно-экономическим решением. Вы балансируете между скоростью производства и точностью, первоначальными затратами и долгосрочным качеством сварки, а также необходимостью защиты коррозионной стойкости нержавеющей стали от избыточного тепловложения. MIG хорошо подходит для крупносерийного изготовления конструкций из более толстых материалов. TIG является предпочтительным и часто обязательным выбором для критических, высокочистых или хорошо заметных работ.
Что такое MIG Сварка
Оборудование MIG простое: источник питания, устройство подачи проволоки, сварочный пистолет и подача защитного газа. Проволочный электрод является плавящимся и вплавляется в сварной шов в качестве наполнителя. В большинстве случаев сварки нержавеющей стали MIG используется положительная полярность электрода постоянного тока (DCEP), которая поддерживает стабильность дуги и способствует адекватному проплавлению.
Как работает MIG
Проволочный электрод автоматически подается через пистолет, когда вы направляете его вдоль шва, плавя и сплавляя соединение. Поскольку оператору нужно только контролировать движение пистолета, а не подавать наполнитель вручную, MIG сравнительно прост в освоении и хорошо подходит для крупных проектов и более толстых материалов.
Что такое TIG Сварка
Оборудование TIG включает в себя источник питания, горелку с неплавящимся вольфрамовым электродом и защитный газ; Присадочный стержень, если он используется, является отдельным расходным материалом. Сварщики TIG обычно предлагают выход как переменного, так и постоянного тока, но при сварке нержавеющей стали обычно используется отрицательная полярность электрода постоянного тока (DCEN), которая концентрирует тепло на заготовке для правильного провара. Горелки с водяным охлаждением обычно используются для работы с высокой силой тока или длительной работы во избежание перегрева.
Как работает TIG
Оператор одной рукой управляет горелкой, а другой подает присадочный стержень. Эта операция выполняется двумя руками, что обеспечивает гораздо более точный контроль над сварным швом, чем позволяет MIG. Именно этот контроль делает TIG правильным выбором для тонких материалов и работ, требующих чистой и точной отделки, но за счет более сложного обучения.
MIG против TIG Сварка
Кривая навыков и обучения
TIG требует настоящей координации и ловкости рук: одна рука держит резак, а другая подает присадочный стержень, и освоение этого метода требует длительной практики. MIG широко считается более простым в освоении, его иногда называют «пистолетом для горячего клея» в сварке из-за того, насколько быстро новичок может изготовить пригодный для использования валик с помощью полуавтоматической подачи проволоки.
Прочность и проплавление сварного шва
Сфокусированная дуга TIG обеспечивает точную, контролируемую сварку и, как правило, более низкий процент дефектов, поэтому она считается превосходной с точки зрения целостности соединений в критически важных случаях. MIG по-прежнему может создавать прочные и долговечные сварные швы, особенно при правильной подготовке соединения, например, V-образной канавки, но проникновение зависит от режима переноса: перенос распылением проникает глубоко, в то время как перенос при коротком замыкании работает при низкой температуре с ограниченным проникновением. Там, где целостность сварного шва является первостепенным требованием, преимущество управления TIG делает его значением по умолчанию.
Скорость и эффективность
MIG существенно быстрее. Ручная подача присадочного материала и тщательная технология TIG позволяют поддерживать низкую скорость наплавки, примерно от 0,3 до 2 килограммов в час вручную, что делает его неэкономичным для длительных непрерывных сварных швов или крупносерийного производства. Непрерывная подача проволоки MIG обычно подает примерно от 1,5 до 7 килограммов в час, что в несколько раз быстрее, чем ручная TIG, что делает ее очевидным выбором для крупносерийного производства и длительных сварочных работ.
Качество и отделка сварного шва
Сварные швы TIG широко считаются более чистыми, чем сварные швы MIG на нержавеющей стали, с более жестким контролем нагрева и меньшим количеством дефектов, если все сделано правильно. Прочность сварного шва зависит главным образом от наполнителя, конструкции соединения и процедуры, а не только от процесса. Сварные швы MIG достаточно прочны для большинства строительных работ, но по сравнению с ними обычно имеют более широкую зону термического влияния и более шероховатую поверхность. Там, где важны внешний вид и целостность сварного шва, стандартным выбором является TIG.
Толщина материала
- TIG Настоятельно предпочтительно:для очень тонких материалов (0,5–1,5 мм), TIG является обычным выбором. Тепловложение стандартного MIG такой толщины легко вызывает прожог, что приводит к доработке или браку, а импульсный MIG труднее контролировать.
- TIG Предпочтительно:для типичных корпусов (1,5–3 мм), TIG остается предпочтительным из-за контроля нагрева и снижения риска деформации.
- Любой процесс:для материала толщиной 3–6 мм работают оба процесса; выбор сводится к скорости и эстетике.
- MIG Предпочтительно:для конструктивных элементов толщиной 6 мм и более скорость и скорость наплавки MIG заполняют соединение за меньшее количество проходов, тогда как TIG потребуется больше проходов и больше общего времени.
Визуальная эстетика и постобработка
TIG — это очевидный выбор, когда окончательный внешний вид имеет значение: чистые, однородные сварные швы с низким уровнем брызг и характерным профилем «стопка десятицентовиков», которые обычно требуют лишь легкой полировки для удаления незначительного теплового оттенка. Сварные швы MIG на нержавеющей стали имеют тенденцию выглядеть более грубыми, с большим количеством брызг и обесцвечиванием из-за более высокого тепловложения, что часто означает шлифовку, химическую очистку и репассивацию для восстановления внешнего вида и коррозионной стойкости, что увеличивает время и затраты и потенциально влияет на жесткие допуски на размеры.
Применение
Аэрокосмическая промышленность и критически важные приложения высокой чистоты
Дляаэрокосмическая промышленностьработает, TIG является доминирующим, часто обязательным процессом. Безупречные сварные швы, минимальные дефекты и строгий контроль зоны термического влияния не являются обязательными для таких компонентов, как детали двигателя, а способность TIG устранять незначительные дефекты вместо того, чтобы сдавать в утилизацию дорогостоящую деталь, добавляет реальное экономическое преимущество помимо качественного корпуса.
Конструкционное и промышленное изготовление
Для каркасов, сосудов под давлением и тяжелого машиностроения MIG является предпочтительным процессом, поскольку скорость и скорость наплавки имеют большее значение, чем качество поверхности, особенно когда сварные швы все равно остаются скрытыми или покрываются покрытием. Импульсный режим MIG решает эту проблему, предлагая лучшее качество сварки, чем стандартный MIG, для средних объемов работ, когда требуется более чистая отделка.
Сварка пищевых продуктов, напитков, медицинской и санитарной техники
TIG — стандарт для санитарной сварки в пищевой промышленности, производстве напитков имедицинскийоборудование. Его точный контроль нагрева помогает ограничить осаждение карбида хрома, которое может поставить под угрозу коррозионную стойкость сварного шва, особенно в сочетании с маркой с низким содержанием углерода, такой как 316L, а его чистая отделка с низким уровнем брызг позволяет избежать неровностей поверхности, которые задерживают загрязнения в оборудовании, подвергающемся воздействию агрессивных чистящих химикатов и постоянным санитарным требованиям.
Архитектурные и эстетические проекты
Для перил, столешниц и скульптурных работ, где законченный вид имеет решающее значение, чистый сварной шов TIG без брызг с внешним видом «сложенных десятицентовиков» стоит дополнительного времени, затраченного на изготовление.
Заключение
Выбор между MIG и TIG для нержавеющей стали сводится к сопоставлению производительности MIG с точностью и качеством отделки TIG. Используйте TIG для ответственных, гигиенических, тонких материалов или работ, требующих визуального оформления; используйте MIG для крупносерийного изготовления конструкций, где скорость важнее качества. Большинству магазинов в конечном итоге нужны оба.
вProfab Machine, наши сертифицированные сварщики работают в обоих процессах и подбирают технику в соответствии с маркой нержавеющей стали и областью применения, поэтому ваш проект приобретает целостность, эстетику и долговечность, которые ему действительно необходимы. Свяжитесь сProfab Machine, чтобы узнать стоимость вашего следующего проекта по сварке нержавеющей стали.
Часто задаваемые вопросы
В чем основное различие между сваркой TIG и сваркой MIG?
TIG использует вольфрамовый электрод и дает вам больше контроля над точными и чистыми сварными швами. MIG использует непрерывную подачу проволоки и работает быстрее для более крупных проектов. Выбор сводится к тому, что важнее для работы: скорость или точность.
Какой процесс лучше всего подходит для сварки нержавеющей стали?
Это зависит от приложения. TIG обеспечивает более чистый и контролируемый сварной шов, что помогает сохранить стойкость к коррозии. MIG работает быстрее и более практичен для больших или менее заметных структурных соединений.
Какой метод сварки проще для новичков?
MIG, как правило, легче освоить, поскольку проволока подается автоматически, а оператор только направляет пистолет. TIG требует больше практики, поскольку требует одновременного управления резаком и подачи присадочного стержня.
