
Указание 17-4PH без вызова условия термообработки является неполной спецификацией. H900 и H1150 — это не два названия одного и того же материала. Это разные конечные состояния одного и того же сплава, механические свойства которых существенно различаются после завершения цикла старения. Ошибка на этапе проектирования означает, что либо детали будут перепроектированы, а обработка будет стоить дороже, либо детали будут трескаться или корродировать в процессе эксплуатации.
Что на самом деле означают цифры H
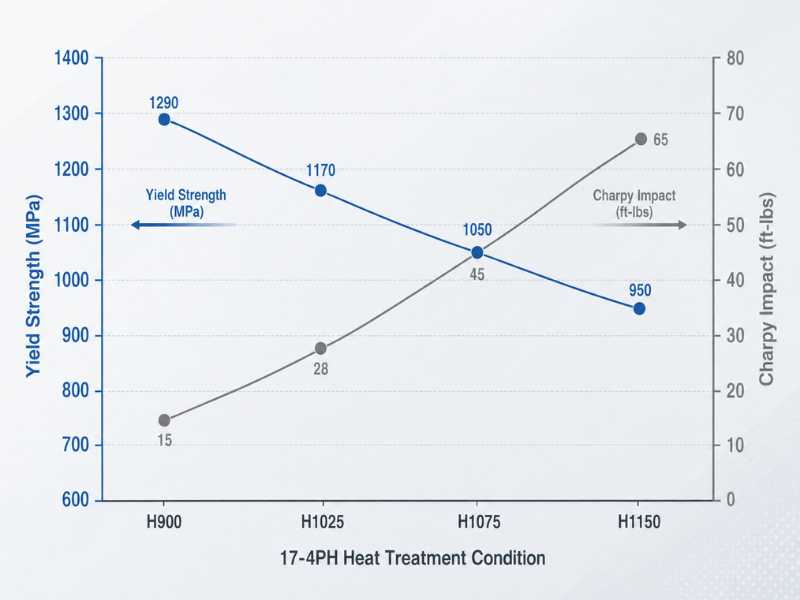
Обозначение «H» — это температура старения в градусах Фаренгейта. H900 означает, что отожженный на раствор материал подвергся дисперсионному отверждению при температуре 900°F (482°C) в течение одного часа. H1150 выдерживался при температуре 1150°F (621°C) в течение четырех часов. Все условия начинаются с условия А: отжиг в растворе при температуре примерно 1900°F и охлаждение ниже 90°F для обеспечения полного мартенситного превращения.
Более высокая температура старения приводит к снижению прочности, повышению ударной вязкости и лучшей стойкости к коррозионному растрескиванию под напряжением. Более низкая температура старения обеспечивает максимальную прочность и твердость за счет того и другого. Эта связь сохраняется во всем диапазоне: H900, H925, H1025, H1075, H1100, H1150.
Числа рядом
Согласно ASTM A564, минимальные механические свойства прутка:
| Условие | UTS (мин) | YS (мин) | Твердость | Удар по Шарпи |
|---|---|---|---|---|
| H900 | 1310 МПа (190 фунтов на квадратный дюйм) | 1170 МПа (170 фунтов на квадратный дюйм) | HRC 38–43 | ~15 фут-фунтов |
| H1025 | 1070 МПа (155 тысяч фунтов на квадратный дюйм) | 1000 МПа (145 фунтов на квадратный дюйм) | HRC 33–38 | ~35 фут-фунтов |
| H1150 | 930 МПа (135 фунтов на квадратный дюйм) | 725 МПа (105 фунтов на квадратный дюйм) | HRC 28–32 | ~50 фут-фунтов |
Значения Шарпи, приведенные выше, являются типичными сообщаемыми значениями, а не минимумами ASTM A564. ASTM A564 требует проведения испытаний на растяжение (UTS, YS, удлинение и уменьшение площади) и соответствия твердости, тогда как значения Шарпи обычно рассматриваются как дополнительные или информационные показатели проектирования, если они не указаны явно. H900 обеспечивает примерно на 62% больший предел текучести, чем H1150. H1150 дает примерно в 3 раза больше энергии удара по Шарпи, чем H900. Это не маргинальные различия. Они определяют различные структурные признаки.
Где H900 является правильным вызовом
H900 является правильным выбором, когда несущая способность является основным ограничением конструкции, а рабочая среда не является агрессивно-агрессивной или не подвержена длительному растягивающему напряжению в присутствии хлоридов.
Прецизионные компоненты аэрокосмической отрасли, штифты привода, выдерживающие высокие нагрузки, штоки клапанов, находящиеся под статическим давлением, а также конструкционные крепежи в сухих или слабокоррозионных средах — все это естественные области применения H900. Предел текучести 1170 МПа позволяет использовать меньшие поперечные сечения при той же нагрузке, что имеет значение в конструкциях с критическим весом. Твердость HRC 38–43 обеспечивает износостойкость контактных поверхностей, с которой не могут сравниться менее прочные марки.
Длянержавеющая сталь шарнирные головкии прецизионные рычажные компоненты, работающие в промышленной автоматизации или в приложениях, связанных с авиацией, где все зависит от нагрузки, а воздействие хлоридов ограничено, H900 является правильной отправной точкой.
Единственное условие, при котором H900 является неправильным выбором, даже если вам нужна прочность: если деталь будет сварена после термообработки. Сварка материала H900 без цикла старения после сварки восстанавливает зону термического влияния сварного шва до ослабленного состояния. Если сварка является частью производственной последовательности, обработка и сварка выполняются в состоянии A, после сварки старение до H900.
Где H1150 является правильным вызовом
H1150 верен, когда применение связано с ударной нагрузкой, циклическим напряжением с потенциальным распространением трещин или эксплуатацией в средах, где коррозионное растрескивание под напряжением представляет собой реальный риск.
Соображение SCC чаще всего недооценивается. В состоянии H900 17-4PH обладает значительной склонностью к коррозионному растрескиванию под напряжением в теплых хлоридных средах при длительном растягивающем напряжении. «Теплый хлорид» на практике означает прибрежную среду, зоны брызг морской воды, циклы очистки CIP и любое применение, в котором деталь смачивается жидкостью, содержащей хлорид, при температуре примерно выше 60 ° C под нагрузкой.
H1150 значительно снижает этот риск. Более высокая температура старения снимает остаточные напряжения от первоначального мартенситного превращения и создает микроструктуру, менее восприимчивую к водородному охрупчиванию и инициированию SCC. Для морского оборудования, морских приводных механизмов и шарниров пищевой промышленности на линиях, использующих хлорированные чистящие средства, H1150 является более безопасной спецификацией, несмотря на компромисс по прочности.
Разница в прочности также имеет значение в приложениях с ударными нагрузками. Точки сцепки сельскохозяйственного оборудования, шарниры строительной техники и любые рычажные системы, подверженные ударной нагрузке, а не плавным колебаниям, получают выгоду от значения Шарпи 50 фут-фунтов H1150 по сравнению с 15 фут-фунтами H900. Деталь, которая выдерживает расчет статической перегрузки в H900, может инициировать трещину при концентрации напряжения при повторяющихся ударах, которые H1150 поглотит.
Вопрос SCC более подробно
На этом большинство руководств по выбору останавливаются слишком рано. Они говорят, что «H1150 имеет лучшую устойчивость к SCC», не давая вам инженерной основы на случай, если это будет достаточно важно для изменения вашей спецификации.
Коррозионное растрескивание под напряжениемв 17-4PH H900 требует одновременного выполнения трех условий: чувствительная микроструктура, устойчивое растягивающее напряжение выше порогового уровня и коррозионная среда. Удалите любой из трех, и SCC не возникнет. Восприимчивость H900 не является абсолютной. Статическая деталь конструкции в H900, которая воспринимает только сжимающие нагрузки в морской среде, практически не несет риска SCC независимо от состояния. Динамически нагруженный крепеж из H900 с остаточным растягивающим напряжением от накатки резьбы, работающий в теплом солевом тумане, является реалистичным кандидатом на SCC.
Практическое правило принятия решения таково: если ваш компонент 17-4PH будет выдерживать длительное растягивающее напряжение в любой среде со значительным воздействием хлоридов при повышенной температуре, начните как минимум с H1025 и оцените, оправдан ли H1150. Если он испытывает сжимающую нагрузку или если рабочая среда сухая или лишь случайно влажная, восприимчивость H900 к SCC является управляемой.
Одна важная оговорка: даже H1150 не является правильным ответом для непрерывной эксплуатации в морской воде или в застойных средах с высоким содержанием хлоридов. В этих условиях 316L или Duplex 2205 превосходят 17-4PH в любых условиях по коррозионной стойкости. 17-4PH выбран из соображений прочности. Когда окружающая среда настолько сурова, что коррозия становится основным ограничением конструкции, а не прочности, подумайте, является ли сплав 17-4PH вообще подходящим сплавом.
Последовательность обработки и почему она меняет решение
В руководствах по выбору эта проблема редко рассматривается, но обработка H900 стоит дороже, чем обработка H1150, и разница нетривиальна.
H900 и HRC 38–43 требует более медленной подачи, твердосплавного инструмента и тщательного управления температурным режимом. Цели по чистоте поверхности Ra ниже 0,8 мкм достижимы, но требуют большего количества смен инструмента и более строгого контроля процесса. H1150 и HRC 28–32 больше похожи на инструментальную сталь средней твердости, с лучшим качеством отделки и более длительным сроком службы инструмента на одну установку.
Если ваша деталь требует сложной геометрии, жестких допусков на отверстие или тонкой нарезки резьбы, разница в стоимости обработки между H900 и H1150 реальна и значительна. Но для этого необходимо, чтобы допуски деталей учитывали небольшие изменения размеров во время старения. Фактически, многие механические мастерские предпочитают обрабатывать 17-4PH в изношенном состоянии, например H1150, а не в состоянии A, поскольку состояние A может быть липким и склонным к наклепу. Но для этого необходимо, чтобы допуски детали учитывали небольшие изменения размеров во время старения и чтобы последовательность термообработки контролировалась достаточно точно для поддержания этих допусков.
Для простых токарных деталей с большими допусками обработка непосредственно в H1150 часто является наиболее экономичным подходом. Для прецизионных отверстий и сложных профилей выполняйте обработку в режиме А и состаривайте до указанного состояния после обработки.
H1025: Практическая золотая середина
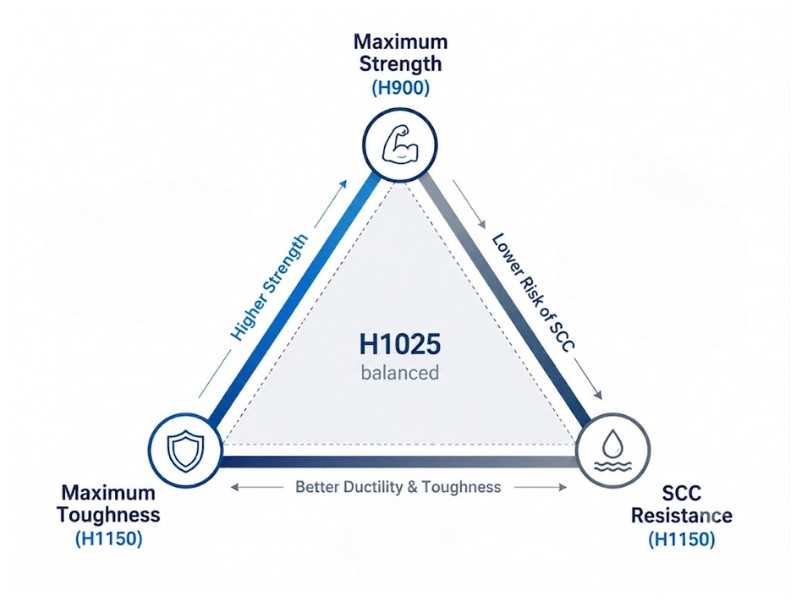
Все еще сомневаетесь между H900 и H1150? H1025 заслуживает серьезного внимания. При давлении UTS 1070 МПа и пределе текучести 1000 МПа он обеспечивает около 82% нагрузочной способности H900. Энергия удара Шарпи примерно удваивается по сравнению с H900. Сопротивление SCC существенно улучшается по сравнению с H900, но при этом теряется меньшая прочность, чем у H1150.
Для большинства прецизионных промышленных компонентов, где 17-4PH указан для прочности, но окружающая среда подвержена воздействию хлоридов, H1025 часто является наиболее оправданной отправной точкой. Это состояние, при котором треугольник производительности наиболее сбалансирован и у вас есть больше возможностей для работы, если первоначальная спецификация окажется слегка консервативной или слегка агрессивной.
Заключение
H900, H1025 и H1150 обменивают силу на прочность и сопротивление SCC вдоль одной и той же кривой. Сначала выберите вариант нагрузки и воздействие хлоридов, затем подтвердите последовательность обработки и рассматривайте только «17-4PH» как неполную спецификацию до тех пор, пока не будет указано условие H.
Profab Machineпроизводит детали с ЧПУ в 17-4PH наряду с 304 и 316L, при этом условия термообработки указываются в заказе. Для применений, где выбор условия H зависит от варианта нагрузки и условий окружающей среды, характеристики материала могут быть подтверждены до начала производства.
