
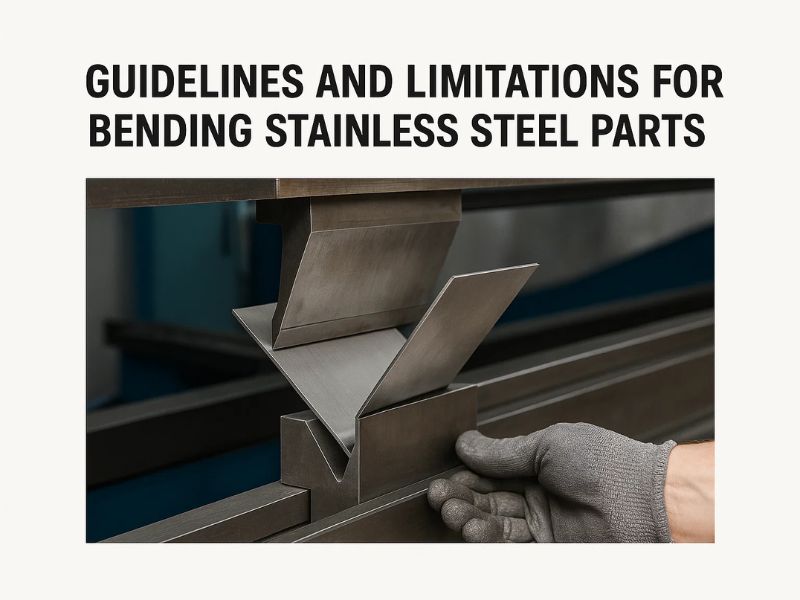
Отожженный лист 304 обычно изгибается по внутреннему радиусу, примерно в один раз превышающему его толщину, и Euro Inox указывает примерно 2 градуса упругого возврата для изгиба на 90 ° на этом радиусе. Ограничениями, определяющими работоспособность изгиба нержавеющей стали, являются радиус изгиба, упругость, ради которой необходимо перегнуться, расстояние от отверстий до линии сгиба, а также марка и состояние листа. В этом руководстве рассматриваются эти ограничения, распространенные методы гибки листов и труб, а также два рабочих примера, которые вы можете переделать, используя свои собственные цифры.
| Вопрос | Правило запуска | Где находится |
|---|---|---|
| Внутренний радиус изгиба | Примерно 1 × толщина | Отожженный лист 304, изгиб 90° |
| Пружинное отклонение при изгибе на 90° | 2° при 1 т, 4° при 6 т, 15° при 20 т | Отожженный лист 304 (t = толщина) |
| Отверстие или вырез для линии сгиба | Не менее 2,5 × толщина + радиус изгиба | Общий CAD для листового металла по умолчанию |
| Точность угла при изгибе на воздухе | Около ±0,5° | Пневматическая гибка на листогибочном прессе |
Что такое изгиб нержавеющей стали?
Гибка нержавеющей стали означает придание листу, пластине или трубе угла или кривой путем пластической деформации, в основном на листогибочном прессе для листов и на трубогибочном станке для труб. Нержавеющие стали прочнее углеродистых сталей, а аустенитные марки, такие как 304, также быстро затвердевают, поэтому им требуется больше усилий и больше внимания к радиусу и упругости. Без правильного контроля процесса результатом будут трещины, угол, открывающийся после формовки, или поцарапанная поверхность.
Свойства материала, влияющие на изгиб
Пластичность и прочность
Пластичность — это способность постоянно деформироваться без образования трещин, и это свойство ограничивает силу изгиба. Пластичный лист можно сложить с небольшим риском, а хрупкий может треснуть при небольших углах изгиба. Сила определяет необходимую силу, и Euro Inox обеспечивает дополнительную мощность для изгиба трубы из аустенитной нержавеющей стали примерно на 50 % больше, чем для детали из углеродистой стали той же геометрии.
Упрочнение
Деформационное упрочнение означает, что металл становится более прочным и менее пластичным по мере его формирования. Аустенитная нержавеющая сталь имеет выраженную тенденцию к деформационному упрочнению, и Euro Inox отмечает, что этот эффект возрастает как с увеличением степени, так и со скоростью формовки. Марку 304 нельзя упрочнить термической обработкой, но можно укрепить холодной обработкой, и она наиболее слаба в отожженном состоянии. Вот почему большинство данных по изгибу приведены для отожженного листа и почему полутвердый или полностью закаленный лист требует отдельной консультации.
Ферритные марки
Ферритные марки, такие как 430, ведут себя как более прочные и несколько менее пластичные низкоуглеродистые стали. Euro Inox предупреждает о переходном растрескивании из пластичного состояния в хрупкое при холодной формовке ферритной нержавеющей стали, особенно зимой, и советует хранить материал в отапливаемом помещении или нагревать его непосредственно перед формовкой. Если хрупкое разрушение все же происходит, это предполагает умеренное нагревание от 20 до 60 °C.
Пружинный возврат
Упругое восстановление — это упругое восстановление, которое слегка открывает изгиб при ослаблении формовочного усилия. В простой модели чистого изгиба упругость увеличивается с увеличением отношения предела текучести к модулю упругости и отношения радиуса изгиба к толщине. Поэтому более мягкий изгиб более прочного листа больше пружинит. При воздушной гибке листогибочным прессом он также увеличивается с увеличением ширины отверстия матрицы по сравнению с толщиной листа.
Euro Inox публикует измеренную упругость при изгибе листа на 90°, и цифры показывают оба эффекта. Отожженный 304 восстанавливается на 2° при радиусе 1t, 4° при 6t и 15° при 20t. Полутвердый лист 301 восстанавливается на 4°, 13° и 43° при тех же радиусах, поэтому перед программированием угла необходимо знать его закалку.
| Лист и закалка | Радиус 1 т | Радиус 6 т | Радиус 20 т |
|---|---|---|---|
| 302, отожженный | 2° | 4° | 15° |
| 304, отожженный | 2° | 4° | 15° |
| 301, полутвердый | 4° | 13° | 43° |
Это углы упругого возврата в градусах для изгиба на 90°, а t — толщина листа. 316 и дуплексные марки не указаны в этой таблице, поэтому узнайте их значения у производителя или проведите испытательный изгиб.
Методы гибки нержавеющей стали
Нержавеющую сталь сгибают методом листового металла на листогибочном прессе или вальце, а также методом труб на трубогибочном станке. Каждый метод по-разному влияет на точность, силу и радиус.
Методы гибки листового металла
При гибке листа на листогибочном прессе лист прижимается между пуансоном (верхний инструмент) и матрицей (нижний инструмент). Отверстие матрицы обычно примерно в 6 раз превышает толщину листа толщиной до 3 мм.
1. Гибка воздухом
Пуансон вдавливает лист в V-образную матрицу, не прижимая его к низу, поэтому с помощью одного набора инструментов можно изготовить несколько углов. Радиус определяется в основном эластичностью листа, а не пуансоном, а упругая отдача является самым высоким из трех методов листогибочного пресса. Точность угла составляет около ±0,5°.
2. Низ
Пуансон прижимает лист к нижней части V-образного отверстия, что обеспечивает меньшую упругость, чем изгиб на воздухе. Опубликованные минимальные радиусы листовой стали составляют от 0,8T до 2T, а для небольших радиусов может потребоваться до пяти раз большая сила изгиба воздуха. Используйте его там, где угол должен точно повторяться.
3. Чеканка
Верхний инструмент вдавливает материал в матрицу с силой, в 5–30 раз превышающей силу изгиба воздуха, что приводит к незначительному упругому возврату или вообще к нему не приводит и позволяет получить внутренний радиус всего лишь 0.4T. Тоннаж ограничивает чеканку небольшими и точными поворотами.
4. Валковая гибка
Лист проходит через три или четыре валка, которые изгибают его в цилиндры или конусы. В четырехвалковом станке сначала предварительно сгибаются концы, а в трехвалковом гибочном станке регулируется средний валок, чтобы компенсировать пружинение и достичь радиуса. Валковая гибка подходит для больших, плавных изгибов и не острых углов.
Методы гибки трубок
Изгиб трубы должен предохранять стену от разрушения, сморщивания или овальной формы. Толщина и диаметр стенки определяют, какая внутренняя поддержка необходима, а эмпирическое правило Euro Inox предполагает, что самый малый радиус изгиба круглой трубы из нержавеющей стали должен быть в три раза больше диаметра.
5. Вращающаяся гибка волочением
Труба крепится к вращающейся гибочной матрице и протягивается вокруг нее с постоянным радиусом центральной линии. Он точный и программируемый, используется для поручней, рам и каркасов безопасности. Тонкостенная трубка нуждается в оправке для предотвращения складок и овализации.
6. Гибка трубы валком
Трубка обычно проходит через три ролика, которые постепенно меняют радиус. Он вызывает очень небольшую деформацию поперечного сечения, поэтому подходит для витков и длинных плавных изгибов. Его геометрическая точность ниже, чем при изгибе методом ротационной вытяжки.
7. Изгиб на сжатие
Трубка закрепляется на гибочной матрице, а скребок или нажимная матрица проталкивают ее вокруг матрицы. По сравнению с гибкой ротационным вытягиванием, этот метод больше деформирует поперечное сечение и хуже контролирует малые радиусы.
8. Индукционная гибка
Змеевик нагревает короткую полосу трубки до температуры примерно от 430 до 1200 °C, и давление изгибает горячую часть. Он не требует оправки, допускает свободный выбор радиуса и угла и используется для нефтехимических трубопроводов и линий электропередач.
9. Гибка оправки
В трубу вставляется оправка для ее поддержки и уменьшения складок и разрушения, а шариковые оправки используются для точных изгибов, которые должны сохранять свой диаметр. Зачистная матрица находится сразу за гибочной матрицей, когда оправка сама по себе не перестает сморщиваться.
Горячая и теплая гибка
Холодная гибка сохраняет свойства термообработки и качество поверхности, но требует большего усилия, чем горячая гибка, и оставляет больше упругого возврата и остаточных напряжений. Горячая гибка позволяет получить меньшие радиусы и подходит для менее пластичных материалов за счет более высоких затрат, более медленного производства и худшего качества отделки. Euro Inox устанавливает предел горячей формовки аустенитных трубок ниже 425 °C, чтобы предотвратить образование карбидов.
Пределы изгиба нержавеющей стали
Толщина и радиус изгиба
Для отожженного листа 304 внутренний радиус, равный 1 × толщина, является хорошей отправной точкой. Euro Inox дает измеренную упругость для изгибов на 90° отожженного 304 при 1 т, а опубликованные пределы нижнего предела для листовой стали начинаются с 0,8T. Более узкий радиус следует рассматривать как элемент тестового изгиба, а не как расчетный параметр по умолчанию.
Для формованной детали также требуется развертка. Допуск на изгиб равен BA = A × (π/180) × (R + K × T), где A — угол изгиба в градусах, R — внутренний радиус и T — толщина. K — это К-фактор, который обычно находится в диапазоне от 0,3 до 0,5 в зависимости от материала, метода и инструмента. Для изгиба на 90° листа толщиной 2 мм с внутренним радиусом 2 мм и предполагаемым K, равным 0,4, BA составляет 1,5708 × 2,8 или 4,40 мм.
Минимальный радиус изгиба
Минимальный радиус изгиба зависит от метода формовки, марки и отпуска. Использование радиуса меньше рекомендуемого повышает риск образования трещин. Чеканка достигает примерно 0.4T и достигает минимума от 0.8T до 2T для листовой стали, но эти цифры не относятся к нержавеющей стали. Более твердые сорта, 316L, дуплексные и ферритные марки здесь не рассматриваются, поэтому на чертеже должны быть указаны марка и отпуск, а изготовитель должен подтвердить радиус с помощью испытательного изгиба.
Рабочий пример компенсации пружинения
Возьмите отожженный лист 304 толщиной 3 мм, согнутый до фланца под углом 90° и внутренним радиусом 18 мм, что составляет 6 тонн. Стол дает упругий возврат в 4°, поэтому листогибочный тормоз запрограммирован примерно на 94°, а деталь расслабляется до 90°. При радиусе 3 мм (1t) припуск составляет 2°, что дает около 92°, а при радиусе 60 мм (20t) — 15°, что дает около 105°. Радиусы между табличными значениями требуют интерполяции, и первый испытательный изгиб устанавливает точный угол.
Расстояние между отверстиями и вырезами
Отверстия, расположенные слишком близко к линии сгиба, могут деформироваться или порваться, когда металл течет вокруг изгиба. Обычное значение по умолчанию для листового металла CAD сохраняет кромку выреза или пуансона не менее 2,5 × толщины плюс радиус изгиба от линии сгиба. Для листа толщиной 2 мм с внутренним радиусом 2 мм это расстояние составляет 7 мм.
Допуски
Допуск угла зависит от метода и от того, насколько хорошо контролируется пружинение. Изгиб воздуха с измерением угла имеет точность примерно ±0,5°, а трехточечная система с сервоуправлением может достигать 0,25°. Линейные допуски и допуски на изгиб зависят от станка и детали, поэтому их следует согласовывать с изготовителем по чертежу.
Применение в области гибки нержавеющей стали
Гибка нержавеющей стали используется там, где прочность и коррозионная стойкость должны сочетаться с формованной формой.
Архитектура и общественные места:поручни, балюстрады и уличная мебель изготовлены из гнутой нержавеющей трубы, где важны округлые формы и долговечность.
Автомобильная промышленность и транспорт:гнутая труба для выхлопных систем, рам и каркасов безопасности.
Пищевое и технологическое оборудование:резервуары, желоба, конвейеры и трубопроводы, где стойкость к коррозии и возможность очистки определяют выбор материала. Euro Inox называет технологическое оборудование крупнейшим конечным потребителем изогнутых нержавеющих труб.
Как согнуть нержавеющую сталь
Подготовка материала
Перед гибкой очистите поверхность и убедитесь, что смазка и грязь удалены. Euro Inox предупреждает, что любое загрязнение железом может вызвать появление пятен на поверхности, поэтому инструменты должны быть чистыми, а поверхность защищена на каждом этапе производства. Сначала выберите марку и отпуск, затем внутренний радиус, затем отверстие матрицы, которое примерно в 6 раз превышает толщину листа толщиной до 3 мм.
- Подтвердите марку, состояние, толщину и отделку на чертеже.
- Выберите внутренний радиус из таблицы, начиная с 1 × толщины для отожженного 304.
- Рассчитайте длину плоской части по припуску на изгиб.
- Запрограммируйте целевой угол плюс пружинение и выполните тестовый изгиб.
- Измерьте угол, настройте программу и запустите партию.
Обработка после изгиба
После гибки удалите смазку и все загрязнения с поверхности. Euro Inox отмечает, что слегка хлорированное минеральное масло требует дополнительной очистки, поскольку нержавеющая сталь не очень устойчива к ионам хлорида. Также рекомендуется проверять чистоту поверхности до и после каждого этапа работы. Пассивация и электрополировка — это услуги по обработке поверхности, которые мы предлагаем, когда они необходимы готовой детали.
Проблемы и решения в области гибки
Управление пружиной
Несколько методов уменьшения упругости, и их часто комбинируют:
| Техника | Как это работает |
|---|---|
| Перегиб | Изогните заданный угол с помощью пружины или используйте угол удара, меньший конечного угла |
| Дно | Прижмите лист к штампу, чтобы уменьшить пружинение относительно изгиба на воздухе |
| Чеканка | Примените в 5–30 раз большую силу изгиба воздуха для незначительного упругого отскока или его отсутствия |
| Более узкое отверстие матрицы | Упругость поднимается в зависимости от соотношения ширины матрицы к толщине листа, поэтому более узкая матрица ее опускает. |
| Измерение угла | Пневматические системы гибки с измерением угла и серворегулируемым инструментом корректируют каждый изгиб |
Предотвращение трещин
- Поддерживайте внутренний радиус на уровне или выше минимального рекомендуемого для марки и отпуска.
- Используйте отожженный лист там, где необходим сильный изгиб, поскольку нагартовка снижает пластичность.
- Избегайте холодной штамповки ферритных марок в зимних условиях и умеренно нагревайте материал, если он трескается.
- Не допускайте попадания хлорированных масел на детали, поскольку нержавеющая сталь не очень устойчива к ионам хлорида.
Как избежать повреждения поверхности
На отделке из нержавеющей стали четко видны царапины и загрязнения железом. Следите за тем, чтобы в штампах не было мусора и частиц железа, а также защищайте поверхность на каждом этапе производства, как советует Euro Inox.
Заключение
Хорошая гибка нержавеющей стали сводится к знанию марки и состояния, выбору радиуса, равному или превышающему безопасный минимум, и перегибу с помощью пружины для этого радиуса. Отожженный 304 начинается примерно с толщины 1 × и упругого возврата 2°, а припуск увеличивается до 4° при 6t и 15° при 20t. Размер отверстий должен составлять не менее 2,5 × толщины плюс радиус изгиба от линии сгиба.
Отправьте марку, толщину, внутренний радиус, угол изгиба и чертеж, и Profab укажет вашДетали из листового металла из нержавеющей сталив 304 или 316L.
Если вы все еще выбираете оценку, руководство по304 против 316 из нержавеющей сталисравнивает их.
Как лучше всего предотвратить появление трещин при изгибе нержавеющей стали?
Поддерживайте внутренний радиус на уровне или выше минимального для марки и отпуска, начните с толщины, примерно в 1 раз превышающей толщину отожженного 304, и выполните испытательный изгиб. Используйте отожженный лист для крутых изгибов и не образуйте ферритные сорта, когда он холодный.
Как выбрать правильный радиус изгиба нержавеющей стали?
Начните с толщины и качества листа. Для отожженного 304 внутренний радиус, примерно в 1 раз превышающий толщину, является хорошей отправной точкой, а большие радиусы отскакивают сильнее: примерно 4° при 6-кратной толщине и 15° при 20-кратной толщине. Подтвердите более узкие радиусы с помощью пробного изгиба.
