
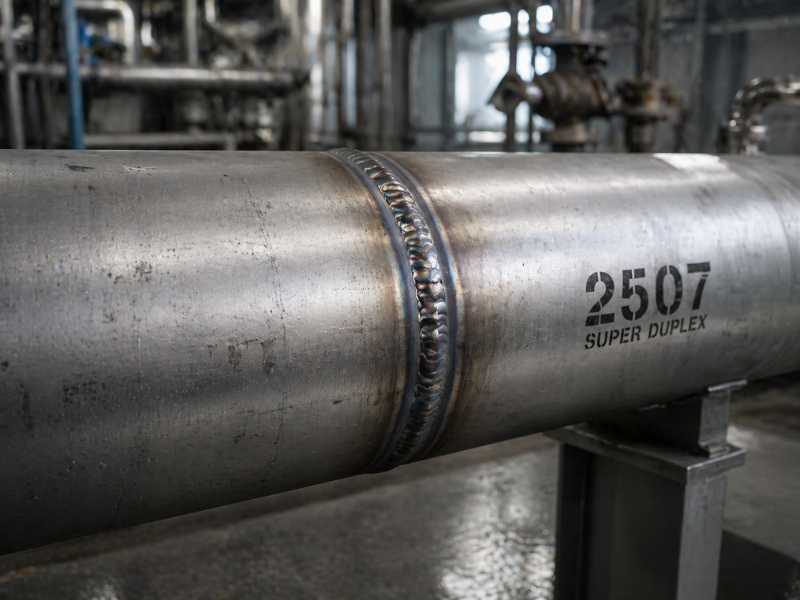
Супердуплексный фитинг 2507 проходит все визуальные проверки и тесты на проникновение красителей. Сварной шов выглядит чистым. Через два месяца после эксплуатации в системе охлаждения забортной водой по зоне термического влияния пробегает трещина. Вид разрушения – хрупкое разрушение. Основная причина – сигма-фаза, образовавшаяся при многопроходной сварке, где никто не измерял межпроходную температуру.
Эта ситуация встречается чаще, чем должна быть. Это происходит, когда производители относятся к 2507 как к более мощному и дорогому 316L. Они используют знакомые настройки, доверяют составу сплава, чтобы покрыть пробелы, и предполагают, что в этот процесс заложено некоторое прощение. Это не так.
Чем 2507 отличается от любого другого свариваемого вами сплава
2507, также известный как UNS S32750,— это супердуплексная нержавеющая сталь. Его микроструктура двухфазная, примерно 50% феррита и 50% аустенита. Этот баланс дает ему эквивалентное число устойчивости к точечной коррозии (PREN) 40 или выше, что значительно превышает примерно 35, типичные для стандартного дуплекса 2205, и около 25 для 316L.
пакет сплавовявляется причиной: 25% хрома, 7% никеля, 4% молибдена и 0,27% азота. Эти элементы придают 2507 высокую устойчивость к хлоридной точечной коррозии, щелевой коррозии и коррозионному растрескиванию под напряжением в агрессивных средах. Проблема в том, что те же элементы, особенно хром и молибден, вызывают выделение сигма-фазы быстрее, чем в низколегированных марках.
С 2205 сварочное окно уже более узкое, чем для аустенитных нержавеющих сталей. С 2507 снова затягивается. Дополнительная тепловая чувствительность — немалая корректировка. Это меняет способ управления работой.
В таблице ниже сравниваются основные пределы сварки для трех марок, с которыми работают многие мастерские:
| Параметр | 316L Аустенитный | 2205 Дуплекс | 2507 Супердуплекс |
|---|---|---|---|
| Максимальная температура между проходами | 150°C | 150°C | 100°C |
| Диапазон тепловложения (GTAW) | Гибкий | 0,5–2,5 кДж/мм | 0,5–1,5 кДж/мм |
| Присадочный металл | ER316L | ER2209 | ER2594 |
| Требуется обратная продувка? | Рекомендуется | Требуется | Обязательно |
| Защитный газ | Чистый ар | Ar + 2% N₂ | Ar + 2% N₂ |
| PREN металла сварного шва | ~25 | ~35 | ≥40 |
| Риск сигма-фазы | Низкий | Умеренный | Высокий |
Проблема сигма-фазы: почему медленное охлаждение разрушает сварные швы
Сигма-фаза представляет собой интерметаллическое соединение, состоящее из железа, хрома и молибдена. Он выделяется из ферритной фазы, когда 2507 слишком долго остается в диапазоне температур примерно от 600°C до 1000°C. Пик осадков составляет около 850°C.
В этот момент хром и молибден переходят в сигма-фазу. Соседний материал остается истощенным, поэтому он одновременно теряет коррозионную стойкость и прочность. Даже небольшая объемная доля сигмы в сварном шве может вызвать резкое падение энергии удара по Шарпи, иногда с более 100 Дж до менее 20 Дж.
Наибольший риск возникает в двух ситуациях сварки.
Многопроходные сварные швы с недостаточным охлаждением: Каждый новый проход повторно нагревает предыдущий. Если заготовка не остыла ниже 100°C до начала следующего прохода, накопленное тепловое воздействие переводит HAZ дальше в диапазон формирования сигмы.
Медленное охлаждение после сварки: Толстые секции и плохо вентилируемые рабочие зоны могут сохранять сварочную ванну и HAZ горячими слишком долго, пока они проходят через опасный диапазон. Для тяжелых секций принудительное охлаждение воздухом или водой не является дополнительной мерой предосторожности. Это часть сварочного процесса.
Многие производители недооценивают скорость реакции. Сигма-фаза в 2507 не требует длительной выдержки при высокой температуре. Он может начать формироваться в течение нескольких минут при температуре 850°C. Медленное охлаждение – это не подушка. Это дает сигма-фазе необходимое время.
Если присутствует сигма-фаза, шлифовка не устранит проблему. Не поможет ни снятие стресса, ни какая-либо низкотемпературная обработка. Единственная реальная коррекция — это полный отжиг на раствор при температуре примерно 1050–1100°C с последующей немедленной закалкой в воде. Для большинства готовых сварных узлов это нереально. Профилактика – единственный практический ответ.
Образование сигма-фазы в 2507: основные факты
- Диапазон температур: от 600°C до 1000°C (пик осадков при ~850°C)
- Может начать формование в течение нескольких минут при максимальной температуре
- Эффект: серьезная потеря ударной вязкости и коррозионной стойкости HAZ и металла сварного шва
- Предотвращение: быстрое охлаждение в этом диапазоне, строгий предел температуры между проходами
Тепловая мощность и температура между проходами: два числа, которые решают задачу
Для 2507 GTAW практический диапазон тепловложения составляет 0,5–1,5 кДж/мм. Для SMAW диапазон шире, но все равно контролируется. В большинстве производственных стандартов указано 0,5–2,0 кДж/мм, а нижний предел имеет такое же значение, как и для GTAW.
Слишком низкая: Скорость охлаждения становится слишком высокой. В HAZ преобладает образование феррита, и тяжелая ферритная структура теряет прочность и устойчивость к точечной коррозии. При препарировании плотных суставов вероятность неполного сращения также возрастает.
Слишком высокое: ферритные зерна становятся грубыми. Азот испаряется из сварочной ванны. Охлаждение в сигма-диапазоне замедляется. Баланс феррита/аустенита, который является основой производительности 2507, выходит из-под контроля в другом направлении.
Нет более безопасной стороны, которую можно было бы пропустить. Обе крайности могут привести к дефектному сварному шву. Задача состоит в том, чтобы оставаться внутри окна квалифицированной процедуры и гарантировать, что каждый проход остается там.
Предельная температура между проходами для 2507 составляет 100°C. Это не руководство. Это верхний предел. В реальной работе многие опытные производители используют 80°C в качестве рабочего максимума, чтобы оставить место для вариаций.
Правильное измерение температуры
Мелки для измерения температуры (Темпилстикс) могут помочь при грубых проверках, но контактные термометры или тепловизионные камеры дают более надежные показания. Измеряйте основной материал рядом со сварным швом, а не на поверхности последнего валика. HAZ вокруг сварного шва — это важная область.
При толстых многопроходных сварных швах снижение температуры между проходами часто занимает больше времени, чем ожидают люди. Судя по руке в перчатке – это один из самых простых способов нарушить порядок в магазине. Измерение занимает десять секунд. Ремонт или замена неисправного сварного шва стоит гораздо дороже.
Присадочный металл и защитный газ: стратегия чрезмерного легирования
Правильный присадочный металл для 2507 — ER2594. Не ER2209. Не ER316L. Не тот дуплексный провод, который остался от последней работы.
ER2594 намеренно перелегирован: примерно 25 % хрома, 9 % никеля, 4 % молибдена и 0,25 % азота. Это дополнительное легирование призвано компенсировать то, что происходит во время сварки. Азот испаряется из сварочной ванны, а при охлаждении образуется больше феррита, чем целевой баланс 50/50. Более высокое содержание никеля и азота в ER2594 помогает вернуть реформацию аустенита к правильному соотношению в готовом металле сварного шва.
Наполнитель соответствующего сорта, такой как ER2507, может работать в строго контролируемых лабораторных условиях, но он оставляет меньше возможностей для изменения технологического процесса в производстве. Для производственных работ стандартным выбором является ER2594.
Защитный газ и обратная продувка
Для GTAW на 2507 защитный газ должен состоять из 98 % Ar и 2 % N₂. Чистого аргона недостаточно. Без добавления азота сварочная ванна теряет азот, и образование аустенита в HAZ подавляется даже при правильном использовании присадочного металла.
Обратная очистка корневых проходов обязательна. В качестве продувочного газа используйте Ar + 2–5% N₂. Содержание N₂ более 5% может вызвать нестабильность дуги и пористость. Менее 2% не обеспечивают достаточное количество азота в корневой части бассейна.
Продувку необходимо установить перед запуском дуги и поддерживать до тех пор, пока корневой проход не остынет ниже 100°C. Если во время сварки произошла утечка продувки или продувка была отключена слишком рано, корневой проход следует забраковать. Это не то, что нужно выяснять позже, глядя на готовый сварной шов.
Спецификация газа для 2507 GTAW:
- Экранирование: 98 % Ar + 2 % N₂
- Обратная продувка: Ar + 2–5 % N₂
- Чистота газа: ≥99,995% Ar на основе обоих
- Время продувки: установите до начала дуги и поддерживайте до тех пор, пока корневой проход не остынет ниже 100°C
Проверка сварного шва: о чем вам не расскажут визуальный осмотр и PT
Для 316L или углеродистой стали визуальный осмотр и контроль цветной дефектоскопии позволяют решить многие основные проблемы качества сварного шва. Для 2507 они очень мало говорят о наиболее важном режиме отказа.
Сигма-фаза не видна на поверхности. Он не дает визуального предупреждения. Сварной шов может выглядеть идеально, соответствовать требованиям по размерам и при этом оказаться под угрозой, как только он поступит в эксплуатацию с хлоридом.
Это испытания, которые важны для сварных швов 2507.
Измерение феррита: целевой диапазон составляет 35–65 % феррита с использованием калиброванного ферритоскопа илиWRC-1992 диаграммаРасчет основан на фактическом составе металла сварного шва. Показания ниже 35% указывают на избыток аустенита и повышенную склонность к коррозионному растрескиванию под напряжением. Показания выше 65% указывают на сверхферритную структуру с пониженной вязкостью и ударопрочностью.
ASTM A923 Метод C. Испытание на коррозию хлоридом железа согласно ASTM A923 является стандартным методом обнаружения вредных интерметаллических фаз в дуплексных сварных швах из нержавеющей стали. Метод C подвергает образцы сварного шва воздействию раствора хлорида железа в течение определенного времени. Потеря веса выше порога приемлемости подтверждает наличие сигма-фазы или фазы хи. Это испытание требуется большинством технических стандартов для критически важных применений дуплексных и супердуплексных сварных швов.
Испытание на удар по Шарпи с V-образным надрезом: требуется для критически важных применений, особенно для морских платформ, подводного оборудования и криогенной эксплуатации. В ходе испытания измеряется фактическая прочность сварного шва и HAZ. Если образовалась сигма-фаза, энергия удара не будет соответствовать критерию приемки. Этот отказ не будет проявляться при визуальном осмотре, PT или измерении размеров.
Травление и пассивация после сварки: даже правильно сваренное соединение 2507 с прочной микроструктурой будет работать хуже, если на поверхности останется термический оттенок. Зона высокотемпературного окисления рядом со сварным валиком обеднена хромом. Кислотное травление удаляет этот слой и восстанавливает пассивную оксидную пленку. Для компонентов, предназначенных для работы с хлоридами, включая системы морской воды и химическую обработку, травление не носит косметического характера. Это функционально. Для подтверждения полного восстановления поверхности следует пассивация азотной кислотой или раствором лимонной кислоты.
Поддержание правильного баланса феррита/аустенита является основной задачей при сварке дуплексных марок. Супердуплексные марки значительно усложняют эту задачу, поскольку интерметаллические фазы выделяются быстрее.
Наиболее распространенные процедурные пробелы и почему они важны
В ходе сертификационного аудита и расследования неисправностей на местах снова и снова обнаруживаются три пробела в спецификациях сварки 2507.
В WPS не указана температура между проходами: «Контроль по требованию» или «по усмотрению сварщика» не является измеримым требованием. Если в процедуре не указан максимум 100°C, ее невозможно обеспечить соблюдением или постоянным аудитом.
Состав продувочного газа не указан: Обратная продувка только аргоном иногда указывается там, где требуется продувка смесью азота. Это упущение технически неправильно, и оно подвергает корневой проход потере азота, независимо от того, насколько тщательно контролируются другие параметры.
Марка присадочного металла без ограничений: WPS, квалифицированный с помощью ER2594, может допускать замену ER2209 при некоторых интерпретациях квалификации процедуры. Такая замена неприемлема для производственных сварных швов 2507 и должна быть четко запрещена в письменной процедуре.
Эти проблемы процедуры могут пройти незамеченными при проверке перед выполнением задания. Обычно они становятся очевидными только после того, как в результате сбоя на месте начинается расследование первопричины. Когда это происходит, документ о процедуре сварки является одним из первых объектов, которые проверяются.
Защищенная сварочная программа 2507 начинается со всех трех требований, записанных непосредственно в WPS: установленный предел между проходами, состав продувочного газа со смесью азота и присадочный металл с ограничением по марке.
Profab Machine поставляет различные марки компонентов из нержавеющей стали на судостроительный, нефтегазовый и промышленный рынки. Мы предоставляем2507 и другие компоненты супердуплекса, включая фланцы, структурные соединители, изготовленные на заказ фитинги и сборки OEM.
