Цвет и идентификация
Детали могут быть окрашены в цвет RAL или Pantone, который соответствует цветовому кодированию, цветам бренда и сочетается с другим оборудованием.

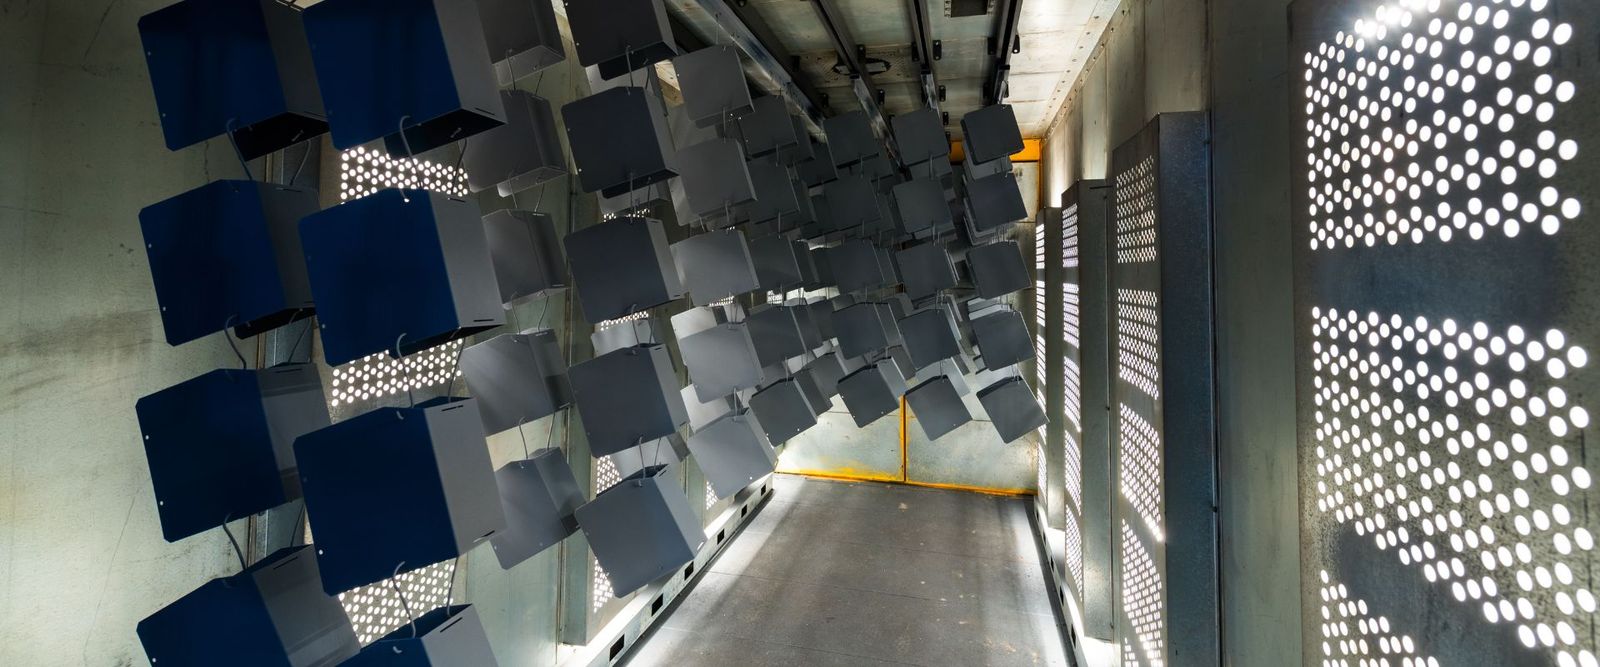
Голая нержавеющая сталь 304 и 316L устойчива к коррозии без покрытия, поэтому порошковое покрытие выбирается из-за цвета, текстуры, изоляции или более прочной поверхности. Сухой полимерный порошок распыляется электростатическим зарядом, а затем отверждается в печи в сплошную пленку. По запросу компания Profab Machine наносит порошковое покрытие из нержавеющей стали в соответствии с цветами RAL или Pantone.
Порошковое покрытие нержавеющей стали представляет собой сухую отделку: заряженный полимерный порошок распыляется на подготовленную деталь и отверждается в печи с образованием сплошной цветной пленки.
Порошок представляет собой мелкую смесь смолы, пигмента и добавок. Краскопульт придает ему электростатический заряд, поэтому он прилипает к заземленной части до тех пор, пока в духовке он не расплавится в гладкую пленку. Жидкий носитель отсутствует, поэтому на поверхности нет потеков и потеков.
Нержавеющая сталь уже устойчива к коррозии, поэтому покрытие является дополнением, а не спасением. Его добавляют для цветового кодирования, украшения, изоляции, текстурированного захвата или более жесткой поверхности, где детали обрабатываются или царапаются.
Пленка располагается поверх металла и добавляет толщину, поэтому с помощью чертежа запланировано: какие стороны будут покрыты, какие останутся незащищенными, а какие прилегают, должны держаться после духовки.
Порошковое покрытие придает детали из нержавеющей стали цвет, текстуру и более прочную поверхность. На последней карточке указано, чего он не делает.
Детали могут быть окрашены в цвет RAL или Pantone, который соответствует цветовому кодированию, цветам бренда и сочетается с другим оборудованием.
Пленка защищает от потертостей и следов обращения. Это не требуется для коррозионной стойкости самой нержавеющей стали.
Затвердевшая пленка не проводит ток, поэтому она может отделить деталь от разнородного металла или контакта под напряжением. Сформулируйте требование, поскольку оно зависит от порошка и толщины пленки.
Мелкая текстура или морщинистая пудра скрывают следы инструментов и создают ощущение нескользкости на ручках, ступеньках и подножках.
Сухой порошок наносится без капель и наплывов, поэтому плоские поверхности затвердевают до одинаковой толщины. В глубокие углубления и внутренние углы попадает меньше порошка, поэтому отметьте их на чертеже.
Покрытие может маскировать поверхность, но не может устранить вмятины, глубокие царапины или плохие сварные швы. Он не предназначен для обслуживания, превышающего номинальные характеристики порошка, и не заменяет пассивацию голого металла.
Полиэстер — обычный выбор для наружных работ, эпоксидная смола — для внутренних работ, а полиуретан — второй вариант для наружных работ. Блеск и фактура подбираются отдельно от смолы.
| Порошок | Лучшее для | Сильные стороны | Часы для |
|---|---|---|---|
| Полиэстер | Наружные и открытые части | Устойчив к выцветанию UV и сохраняет цвет на солнце | Немного менее твердый, чем эпоксидный |
| Эпоксидная смола | Детали и оборудование для помещений | Твердая пленка с хорошей химической стойкостью | Мелится и выцветает на солнце |
| Гибрид эпоксидно-полиэфирной смолы | Декоративные детали для интерьера | Широкая цветовая гамма и ровная поверхность | Не предназначен для длительного пребывания на открытом воздухе |
| Полиуретан | Наружные детали, требующие гладкой пленки | Гладкая поверхность с хорошей износостойкостью на открытом воздухе | Часто стоит дороже, чем полиэстер |
Для этих смол доступны варианты текстуры, такие как мелкая текстура и морщины. Скажите, где будет использоваться деталь и оттуда выбирается порошок.
Заряженный порошок прилипает к детали, а печь превращает его в пленку, и каждый из этих двух этапов указывается в чертеже и предложении.
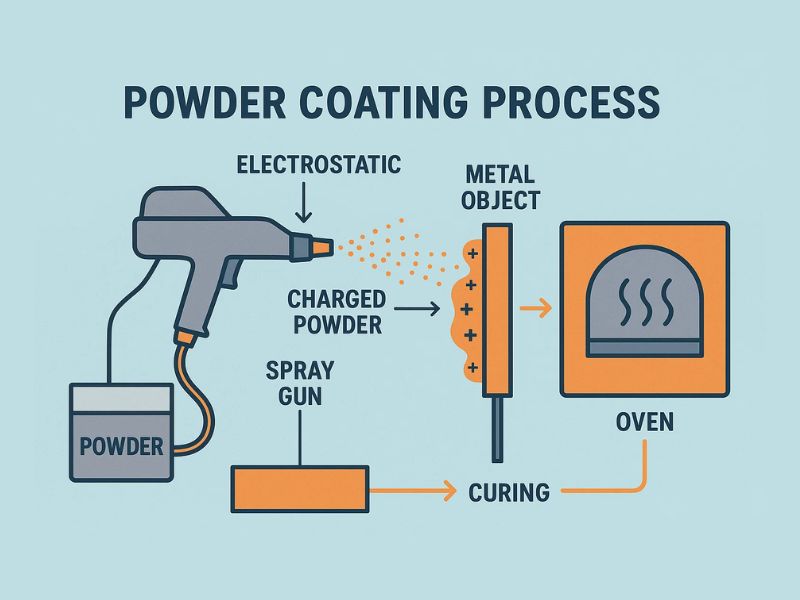
Заряженный порошок распыляется на заземленную деталь, затем деталь попадает в печь, где порошок плавится и отверждается, образуя пленку. Время отверждения соответствует паспорту порошка.
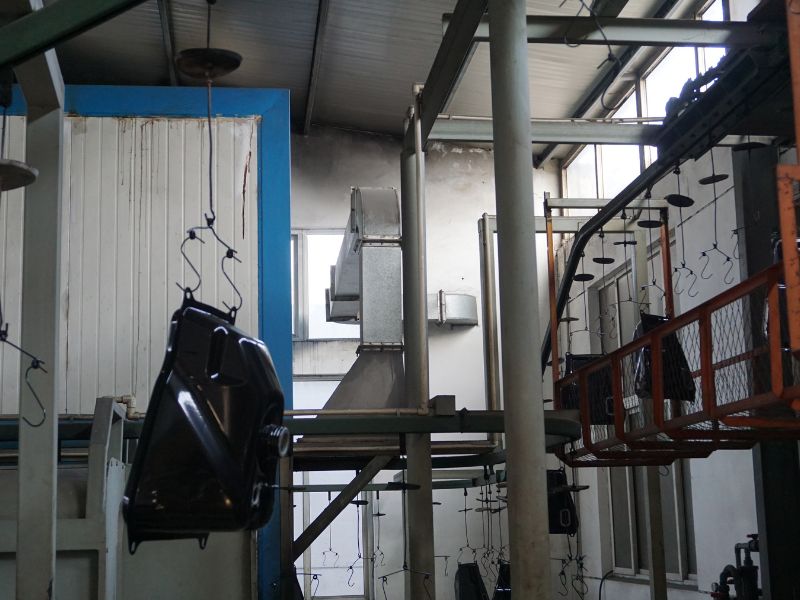
Детали висят на крючках через камеру и печь. Каждый крючок оставляет оголенное место контакта, поэтому на рисунке должно быть указано, где это место приемлемо.
Нержавеющая сталь шарнирные головки, кронштейны, зажимы и детали из листового металла покрываются покрытием, если важен цвет или более прочная поверхность. На каждой карте написано то, что остается пустым.
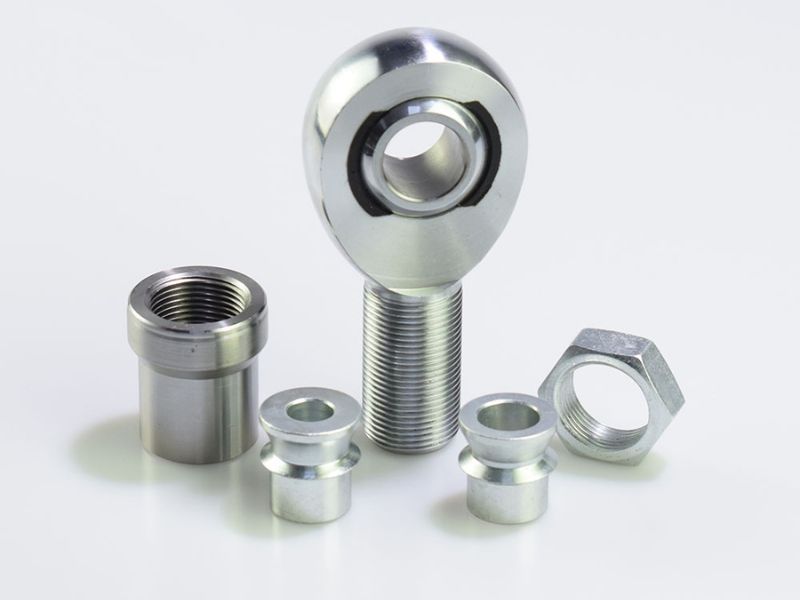
Корпус имеет покрытие для цветовой маркировки. Отверстие, гнездо подшипника и резьба замаскированы, а подшипник устанавливается после печи, поскольку вкладыши и смазка не выдерживают отверждения.
Нержавеющая сталь шарнирные головки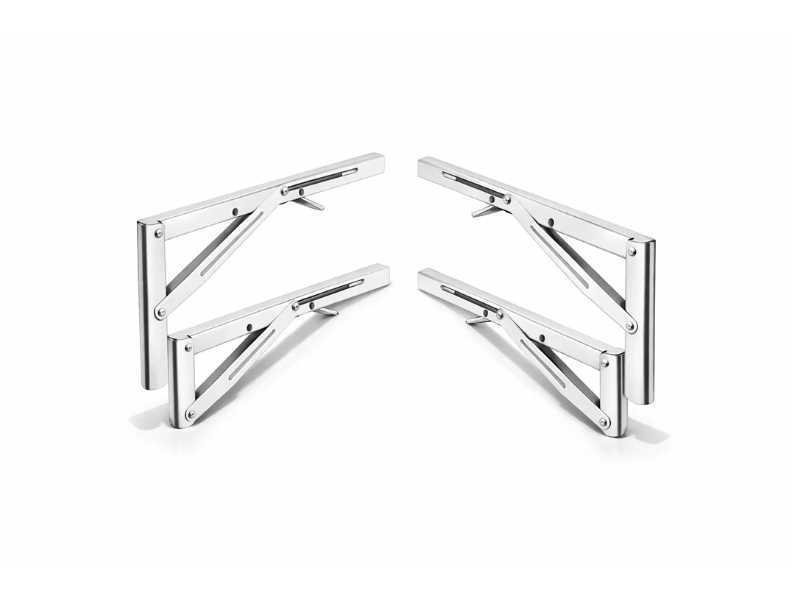
Кронштейны окрашены в цвет комнаты или изделия. Точки поворота и монтажные отверстия замаскированы, поэтому они сохраняют свою форму.
Полочные кронштейны из нержавеющей стали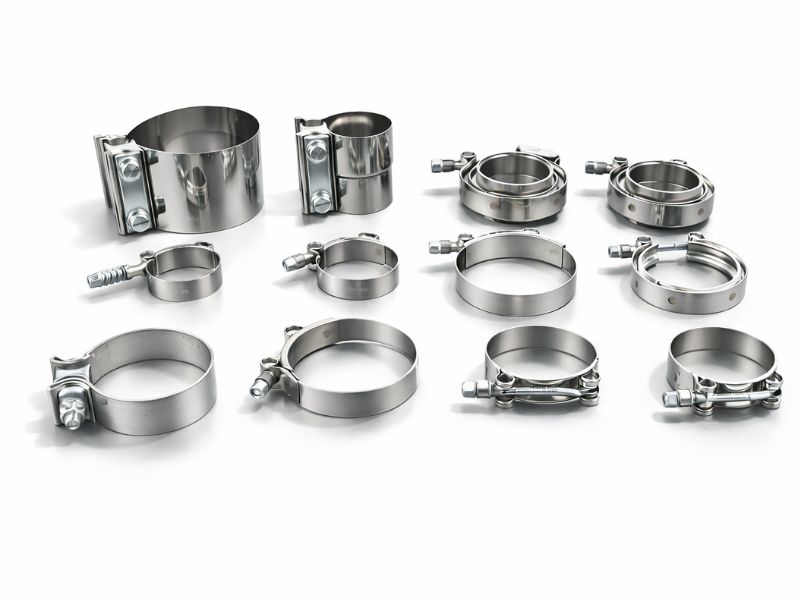
Корпуса зажимов имеют цветовое кодирование или изоляционное покрытие. Резьба винта и внутренняя часть ленты замаскированы.
Зажимы из нержавеющей стали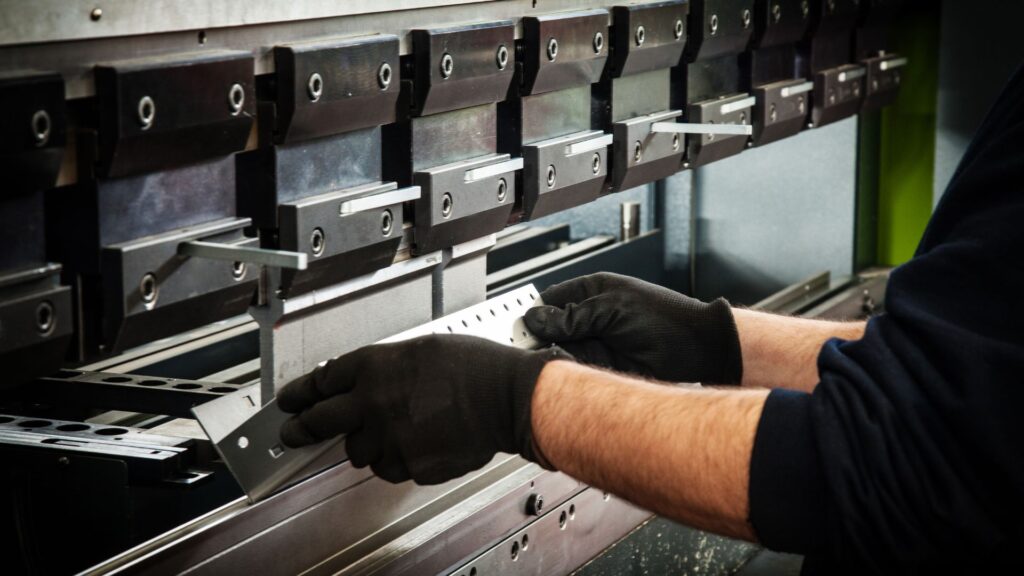
Крышки, корпуса и рамы — это детали, на которые чаще всего наносится покрытие. Подвесные отверстия проходят в скрытом месте, а изгибы имеют небольшой радиус.
Детали из листового металлаПокрытие покрывает все лица, до которых доходит брызги, поэтому рисунок определяет цвет, замаскированные детали и то, где будет висеть деталь.
Укажите код RAL или Pantone, уровень блеска и текстуру. Прикрепите цветной чип или образец детали, потому что на другом глянце один и тот же код может выглядеть по-другому.
Резьбы, отверстия, седла подшипников, поверхности уплотнений и точки электрического контакта замаскированы, чтобы оставаться открытыми. Перечислите каждый из них, поскольку маскирование требует дополнительной работы над мелкими деталями.
Пленка придает толщину каждой покрытой поверхности. Скажите, маскируется ли элемент с допуском или он должен быть правильно измерен после нанесения покрытия, и проверяется посадка.
Крючок оставляет небольшое оголенное место. Назовите скрытое место, например внутреннее отверстие или заднюю грань.
Острые края образуют тонкую пленку и могут сначала отколоться. Наплывы сварных швов и пористость могут привести к образованию мелких отверстий, поэтому перед нанесением покрытия зачистите сварные швы до гладкости.
Детали должны выдерживать температуру отверждения. Уплотнения, пластиковые вкладыши, смазка и мягкий припой не действуют, поэтому их устанавливают после нанесения покрытия или оставляют без них.
Порошковое покрытие наносится после последнего разреза и последней сварки, и на каждом этапе указывается, где оно происходит.
Инженер считывает цветовой код, блеск, замаскированные элементы, точки подвеса и любой образец, прежде чем предлагать деталь.
Детали обрабатываются по размеру с закругленными краями и свисающими отверстиями в скрытых местах, поскольку пленка повторяет поверхность, с которой она начинается.
Масло удаляется, а поверхность слегка подвергается пескоструйной очистке, поэтому порошок имеет профиль, позволяющий сцепляться с нержавеющей сталью.
Резьба, отверстия и точки контакта маскируются, затем на заземленную часть распыляется заряженный порошок.
Деталь нагревается до тех пор, пока порошок не расплавится и не застынет в сплошную пленку, затем она охлаждается перед использованием.
Детали возвращаются на завод и проверяются на соответствие чертежу и утвержденному образцу цвета, а затем упаковываются так, чтобы новая пленка не скололась.
Порошковая окраска — единственная из четырех видов отделки, которая добавляет слой поверх металла. Остальные меняют поверхность самой нержавеющей стали.
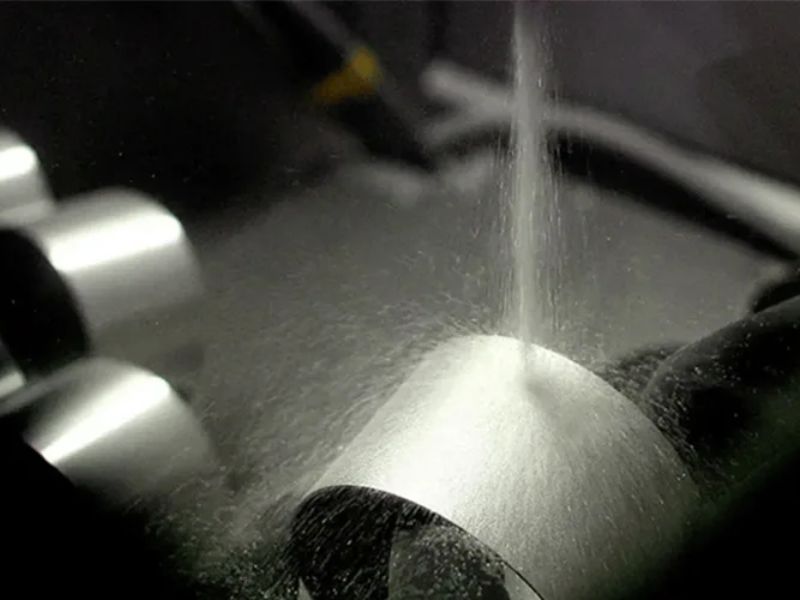
Матовая сатиновая поверхность, полученная методом пескоструйной обработки, а также обычная подготовка под порошковое покрытие.
Нержавеющая сталь, подвергнутая пескоструйной обработке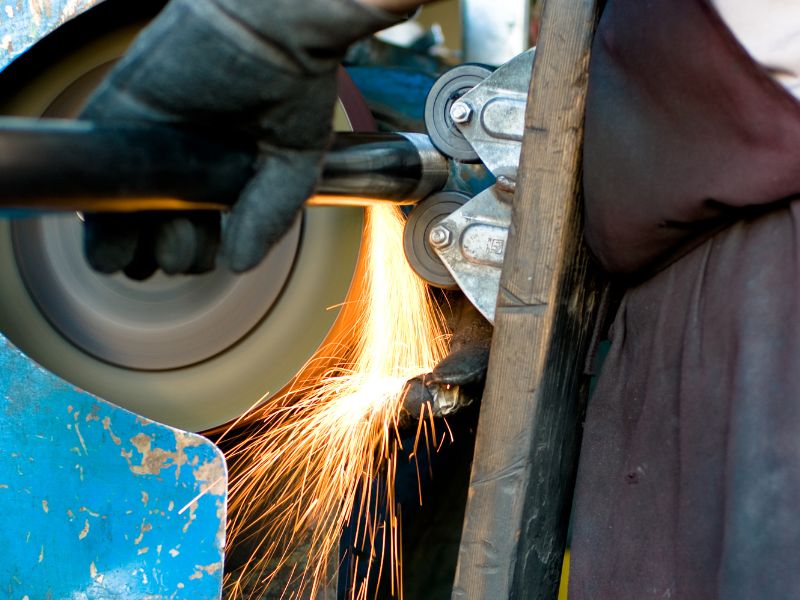
Плоская поверхность с высокой отражающей способностью, выбранная для видимых лиц, когда деталь должна оставаться яркой.
Нержавеющая сталь с зеркальной полировкой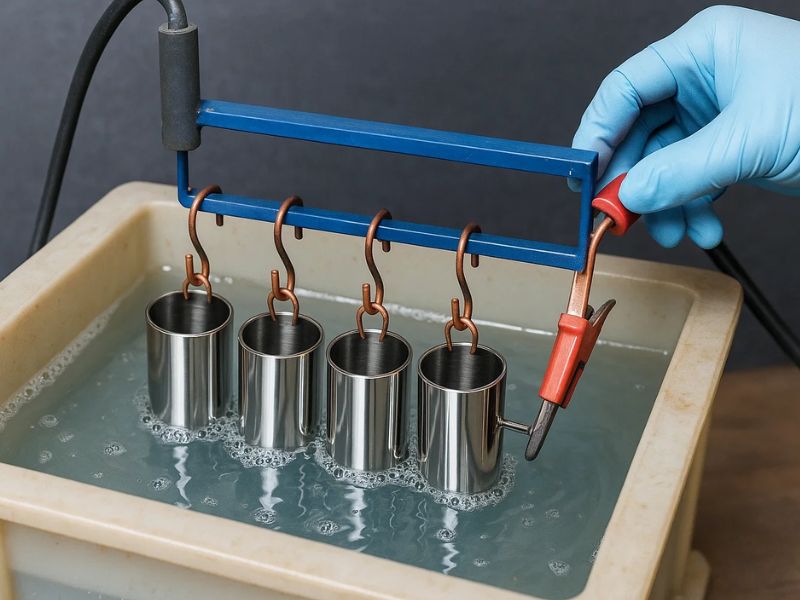
Гладкая, блестящая поверхность, полученная электрохимическим способом и используемая там, где не может достичь полировальный круг.
Электрополировка нержавеющей сталиЭти шесть пунктов позволяют инженеру спланировать предварительную обработку, маскирование и нанесение порошка еще до составления предложения.
Затем в цитате перечислены поверхности с покрытием, замаскированные элементы, тип порошка и каждый последующий этап.
Покупатели обычно спрашивают, нужно ли покрытие нержавеющей стали, насколько оно толстое, что замаскировано и что оно выдерживает.
№ 304 и 316L устойчивы к коррозии без покрытия, поэтому причиной нанесения покрытия обычно является цвет, текстура, изоляция или дополнительная защита от потертостей. Шерсть не заменяет выбор правильного сорта, а для соленой воды сорт имеет большее значение, чем сам слой. Расскажите нам, что должно делать покрытие, и приведите цитату.
Да, с подготовкой. Нержавеющая сталь имеет гладкую, пассивную поверхность, с которой сухой порошок плохо схватывается, поэтому детали предварительно обезжиривают и слегка подвергают пескоструйной обработке. Взорванный профиль дает фильму что-то, к чему можно привязаться. Пропуск этого шага — обычная причина отслаивания шерсти, поэтому назовите предварительную обработку на рисунке.
Обычно от 50 до 100 микрон на каждой покрытой поверхности, задается порошком и распылением. Относитесь к этому как к типичному диапазону, а не как к обязательству. Пленка прилипает к каждой покрытой поверхности, поэтому отверстие, резьба или прессовая посадка могут склеиться. Замаскируйте особенности стыковки или укажите нужный вам размер после нанесения покрытия, и подгонка будет проверена.
Да. Резьбы, отверстия, седла подшипников, поверхности уплотнений и точки электрического контакта замаскированы заглушками, колпачками или лентой, которые выдерживают эксплуатацию в печи, поэтому они остаются незащищенными. Перечислите все замаскированные элементы на чертеже. Край замаскированной области может иметь тонкую линию, поэтому можно указать, какие лица видны.
По запросу цвет может быть подобран по образцу RAL или Pantone, матовый, сатиновый или глянцевый, а также гладкий или текстурированный, например, с мелкой текстурой или складками. Один и тот же код может выглядеть по-разному при другом уровне блеска или текстуре, поэтому для каждой партии эталоном является цветовой чип или утвержденный образец.
Выбирайте полиэстер для наружных деталей и эпоксидную смолу для внутренних деталей. Полиэстер устойчив к выцветанию UV, а эпоксидная смола тверда и химически устойчива, но мелет и выцветает на солнце. Полиуретан — еще один вариант для наружного применения с гладкой пленкой. Расскажите, где будет использоваться деталь, и оттуда собирают порошок.
Сильный удар может отколоть пленку и обнажить нержавеющую сталь под ней. Нержавеющая сталь не ржавеет, как углеродистая сталь, но край стружки может приподняться. Небольшие сколы можно подкрасить соответствующей краской, хотя совпадение никогда не бывает точным. Сильно поврежденную деталь зачищают и покрывают заново.
Только до класса порошка. Деталь также должна выдержать отверждение, обычно при температуре от 180 до 200 градусов C в течение 10-20 минут, поэтому узлы с уплотнениями, пластиковыми вкладышами или смазкой наносятся перед сборкой или оставляются без покрытия. Для высокой температуры эксплуатации укажите это, чтобы выбрать подходящий порошок или другое покрытие.
Отметьте лица, которые нужно покрыть, цветовой код и элементы, которые нужно замаскировать, и прикрепите цветовую карту или образец, если он у вас есть. Инженер просматривает чертеж перед тем, как будет опубликовано предложение.
Мы используем файлы cookie для работы сайта, измерения его использования и показа релевантной рекламы. Вы можете принять все, отклонить все необязательные файлы cookie или выбрать по категориям. Политика конфиденциальности