
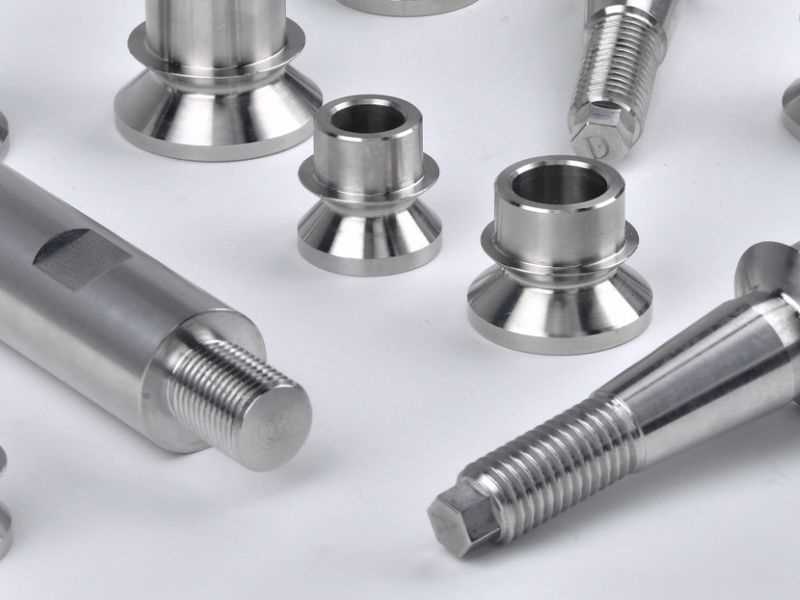
Втулка, которая установлена неправильно, редко выходит из строя в первый же день. Вал вращается немного неровно, отверстие изнашивается в течение нескольких месяцев или втулка начинает вращаться внутри корпуса, а не оставаться на месте. К тому времени причина обычно устанавливается на этапе чертежа. Это одна из трех вещей: неправильный класс посадки по отверстию, неправильный класс посадки по наружному диаметру или нержавеющая сталь, указанная там, где требовалась футерованная или бронзовая втулка.
Укажите втулку из нержавеющей стали в четыре этапа. Запрессуйте его в корпус с посадкой с натягом (H7/p6 или H7/s6) и вставьте в него вал с посадкой с зазором (H7/g6). Затем выберите материал с учетом нагрузки, скорости и окружающей среды и проверьте давление, умноженное на скорость, прежде чем сделать вывод, что сухая футеровка прослужит долго.
| Решение | Типичный ответ | Что пойдет не так, если вы пропустите это |
|---|---|---|
| Наружный диаметр корпуса | Посадка с натягом, H7/p6 или H7/s6 | Втулка вращается в корпусе и изнашивает отверстие корпуса |
| Отверстие вокруг вала | Посадка с зазором, H7/g6 | Слишком сильное связывание или заедание; слишком лузовая игра приводит к ранней игре |
| Материал | Нержавеющая сталь, где коррозия решает; с футеровкой или из бронзы, если решающее значение имеют нагрузка или смазка | Неправильный материал быстро изнашивается или корродирует в процессе стирки |
| Давление, умноженное на скорость (PV) | Ниже рейтинга лайнера | Сухой вкладыш перегревается, даже если пиковая нагрузка кажется небольшой |
| Марка | 304 сухой, 316/316L промывной и морской, 17-4PH повышенная циклическая нагрузка | Питтинг или поверхность износа, слишком мягкая для эксплуатации |
Что на самом деле делает втулка из нержавеющей стали
Втулка представляет собой подшипник скольжения. Вал вращается или скользит непосредственно по поверхности отверстия втулки, и втулка принимает на себя это трение, поэтому вместо этого отверстие корпуса не изнашивается. Это механизм, отличный от подшипника качения или сферический подшипник скольжения, которые передают нагрузку через шарики, ролики или шаровое соединение. Втулка не может заменить ни одну из них без повторной проверки пути нагрузки и ожидаемого движения.
Вал и отверстие втулки находятся в непосредственном контакте, поэтому посадка между ними определяет большую часть срока службы. Он определяет, насколько велик люфт, прежде чем он станет иметь значение, сколько тепла генерирует трение и как долго прослужит поверхность до замены.
Две посадки, а не одна: отверстие корпуса и отверстие вала
Втулка находится между двумя отдельными посадками, и их перепутывание является наиболее распространенной ошибкой, связанной с допуском отверстия. Наружный диаметр втулки входит в отверстие корпуса. Внутренний диаметр втулки соответствует валу. Каждому нужен разный вид приспособления.
Посадка корпуса на втулку почти всегда является посадкой с натягом, например H7/p6 или H7/s6 в соответствии с системой допусков ISO 286. Втулка должна оставаться неподвижной под нагрузкой и под действием крутящего момента вала, вращающегося против нее. Незакрепленный внешний диаметр позволяет всей втулке вращаться, что изнашивает корпус, а не изнашиваемую часть, и ремонт обычно обходится дороже.
Посадка вала на втулку является противоположной посадкой с зазором. H7/g6 подходит для скользящего или вращающегося вала, который должен свободно перемещаться и оставаться на месте без раскачивания. Слишком туго, вал заедает или заедает при запуске. Если втулка слишком ослаблена, в шарнире почти сразу же появляется люфт, который проявляется в виде шума или вибрации задолго до того, как втулка изнашивается.
Поиск по размеру: прессовая посадка и беговая посадка
Приведенные ниже пределы представляют собой отклонения ISO 286 для каждого размерного диапазона, аинженерно-техническая статьяпоказывает рабочие примеры того же метода. Помехи отображаются как положительное число, зазор — как положительное число в отдельном столбце, все в микрометрах (1 мкм = 0,001 мм).
| Номинальный размер | H7 отверстие | Прессовая посадка H7/p6: натяг | Более тяжелая запрессовка H7/s6: натяг | Рабочая посадка H7/g6: зазор |
|---|---|---|---|---|
| 10–18 мм | от 0 до +18 | от 0 до 29 | от 10 до 39 | от 6 до 35 |
| 18–30 мм | от 0 до +21 | от 1 до 35 | 14–48 | 7–41 |
| 30–50 мм | от 0 до +25 | от 1 до 42 | 18–59 | от 9 до 50 |
| 50–80 мм | от 0 до +30 | от 2 до 51 | 23–78 | от 10 до 59 |
| 80–120 мм | от 0 до +35 | от 2 до 59 | от 36 до 101 | от 12 до 69 |
Рабочий пример: втулка с наружным диаметром 25 мм запрессована в отверстие корпуса H7. В диапазоне от 18 до 30 мм H7/p6 дает помехи от 1 до 35 мкм, поэтому втулка удерживается на бумаге, хотя нижний предел в 1 мкм практически не оставляет запаса. Этот разброс также означает, что некоторые собрания давят с небольшой силой, а другие - с гораздо большей. Там, где легкий конец этого разворота может не удержать втулку, H7/s6 увеличивает натяг до 14–48 мкм.
Та же втулка диаметром 25 мм, расточенная под вал диаметром 25 мм на станке H7/g6, имеет зазор от 7 до 41 мкм. Наименьший зазор определяет, с каким количеством пленки или лайнера должен работать вал, а наибольший определяет, какой люфт вы будете ощущать в соединении.
Запрессовка втулки также слегка закрывает ее отверстие, поскольку посадка с натягом сжимает стенку втулки. Размеры готовых втулок позволяют это сделать, но втулка, рассверленная или переработанная после установки, требует повторного сжатия, а не повторной обрезки по размерам из каталога.
Соосность и округлость являются причиной ранних отказов
Еще два размера имеют значение, помимо двух посадок, и оба выходят из строя одинаково: деталь проходит проверку, но все равно выходит из строя на ранних этапах эксплуатации.
Отверстие со смещением от центра нагружает вал по одной стороне отверстия, а не по всей окружности. Эта сторона подвергается износу, и ее зазор открывается быстрее, чем когда-либо можно было бы увидеть у концентрической втулки. Короткая втулка компенсирует небольшой эксцентриситет без особых последствий. Длинный - нет, потому что та же самая угловая ошибка становится тем большим поперечным отклонением, чем дальше оно проходит по каналу ствола.
Округлость не работает таким же образом. Отверстие может иметь правильные размеры при единственном диаметре, который проверяет инспектор, и при этом оставаться овальным или конусообразным по всей длине. Неравномерный контакт, который он скрывает, через несколько недель или месяцев проявляется в виде износа, который выглядит так, как будто деталь была изготовлена неправильно.
Где нержавеющая сталь подходит для материалов втулок
Выбор нержавеющей стали по умолчанию, а не по размеру влечет за собой затраты с обеих сторон. В таблице указаны обычные варианты выбора и то, где каждый из них перестает быть правильным.
| Материал | Хорошо работает, когда | Предел для проверки |
|---|---|---|
| Цельная нержавеющая сталь (304, 316/316L, 17-4PH) | Коррозионная стойкость должна победить: промывка, морское распыление, химическое воздействие | Требуется смазка, а нержавеющая сталь по отношению к нержавеющей склонна к истиранию |
| PTFE Нержавеющая сталь с футеровкой | Смазку нельзя использовать или обслуживать, как в пищевом и моющем оборудовании | Потолок комбинированной нагрузки и скорости ниже, чем у смазываемой металлической втулки (PV) |
| Бронза или с бронзовым наполнителем PTFE | Более высокая нагрузка и скорость в сухих, закрытых, неагрессивных условиях | Коррозия при эксплуатации на судах и при промывке |
| Латунь | Фитинги для легких условий эксплуатации и корпуса приборов | Низкая несущая способность, поэтому деформируется при ударах |
Две ошибки являются зеркальными отображениями. Использование нержавеющей стали для сухого, нагруженного ударами шарнира в помещении, где подойдет бронза, дает втулку, которая изнашивается быстрее и стоит дороже. Выбор бронзы для промывки или морского соединения, потому что она была под рукой, дает втулку, на которой может возникнуть коррозия в цикле стирки, в зависимости от сплава и химического состава очистки. Втулка с косточками вырастает из круглой и требует преждевременной замены.
Нержавеющая сталь занимает свое место там, где устойчивость к коррозии должна преобладать над допустимой нагрузкой или стоимостью. За пределами промывки, морского распыления и химического воздействия выбор материала — это затраты, которые не нужно нести при применении.
Истирание – это риск, специфичный для нержавеющей стали
Нержавеющая сталь и нержавеющая сталь могут истираться, а втулка и вал в скользящем контакте представляют собой именно такую пару. Пассивный слой оксида хрома на аустенитных марках (304, 316, 316L) имеет толщину всего несколько нанометров, и контактное напряжение может разрушить его быстрее, чем он восстановится. Затем голый металл соприкасается с голым металлом, и пластичная поверхность подвергается холодной сварке в высоких точках. НашНаправляющая для затирания резьбыобъясняет механизм резьбы, и к отверстию применимы те же три свойства: высокая пластичность, быстрое нагартовка и низкая теплопроводность.
Запрессовка втулки из нержавеющей стали в корпус из нержавеющей стали также является скользящим контактом. Смажьте пресс и ведите его с постоянной умеренной скоростью, а не одним резким ударом.
Цельная нержавеющая сталь и PTFE с подкладкой: проверьте PV
Цельная втулка из нержавеющей стали (304, 316/316L или 17-4PH) прилегает к валу по принципу металл-по-металлу. Это обеспечивает хорошую стабильность размеров и устойчивость к коррозии, но требует смазки. Соедините его с валом другой твердости или сплава и сохраняйте смазку в соединении, вместо того, чтобы сушить две поверхности из нержавеющей стали друг против друга.
Втулка из нержавеющей стали с футеровкой PTFE заменяет этот контакт гильзой с низким коэффициентом трения, прикрепленной к отверстию. Конструкция с футеровкой PTFE работает без добавления смазки и устойчива к влаге и химическим веществам на поверхности футеровки. Компромисс — более низкий потолок нагрузки и скорости, и этот потолок — это число, которое вы можете проверить, прежде чем указывать.
Значение давления-скорости, PV, равно давлению, умноженному на скорость скольжения. Давление — это нагрузка, деленная на диаметр отверстия, умноженный на длину втулки, а скорость — это скорость поверхности вала при этом диаметре. На примере работающего фотоэлектрического модуля показаны шаги.
| Шаг | Расчет | Результат |
|---|---|---|
| Проецируемая площадь | Отверстие 1,0 дюйма × длина 2,25 дюйма | 2,25 дюйма² |
| Давление | 225 фунтов/2,25 дюйма² | 100 фунтов на квадратный дюйм |
| Скорость | Скорость поверхности вала | 50 футов/мин |
| PV | 100 × 50 | 5,000 |
Это скромный вариант нагрузки, но решающее значение имеет предел PV, установленный производителем лайнера. Поместите ту же нагрузку на более короткую втулку или более быстрый вал, и PV превысит номинальную мощность вкладыша задолго до того, как пиковая нагрузка станет тревожной. Сравните PV с номиналом лайнера, который вы собираетесь использовать, по данным производителя лайнера.
Бронзовые и наполненные бронзой PTFE выдерживают более высокие комбинированные нагрузки и скорости, чем простой вкладыш PTFE, но бронза корродирует в морских условиях и при промывке, поэтому обычно рассматривалась нержавеющая сталь. Если для применения требуется несущая способность бронзы больше, чем устойчивость нержавеющей стали к коррозии, сделайте это сознательно.
Выбор марки нержавеющей стали
304 охватывает сухое или умеренно влажное оборудование внутри помещений, где воздействие хлоридов не является проблемой. 316 или 316 является стандартным выбором при наличии промывки, морского спрея или чистящего химиката, содержащего хлориды, поскольку в этой эксплуатации он противостоит точечной и щелевой коррозии лучше, чем 304. 17-4PH обменивает часть этого запаса на коррозию на более высокую твердость и износостойкость, что имеет большее значение для втулки, несущей более высокую циклическую нагрузку, чем для одного ходового огня и непрерывного вращения.
Установка и характер износа
Запрессовывайте втулку с помощью отвертки или втулки, размер которой соответствует ее наружному диаметру, ни в коем случае не молотком на торцевой поверхности. Удар молотка расплющивает кромку и может вырвать отверстие из круглого сечения именно там, где посадка должна быть наиболее плотной, что сводит на нет работу по допуску до того, как деталь пройдет цикл. Смазывайте при запуске, даже если конструкция рассчитана на последующую работу всухую, поскольку первые циклы, прежде чем гильза приработается или образуется смазочная пленка, — это период, когда сухой запуск наносит наибольший ущерб.
Изношенная втулка, снятая во время интервала технического обслуживания, расскажет вам, что пошло не так, если вы прочитаете характер износа, а не просто замените ее.
| Что вы видите | Вероятная причина | Что делать |
|---|---|---|
| Равномерный износ по всему проходу | Нормальное окончание срока службы | Замена по расписанию |
| Износ сконцентрирован на одной стороне | Несоосность вала или краевая нагрузка. Посадка не была рассчитана для | Проверьте соосность и соосность отверстия |
| Глубокие надрезы вдоль отверстия | Абразивное загрязнение зазора | Добавьте уплотнение и очистите соединение |
| Питтинг | Влага или химическое воздействие, а не механический износ | Замените материал или уплотнение, а не только посадку |
Выбор втулки для вашего применения
Расценки продвигаются быстрее благодаря краткому списку деталей вместо общего описания работы. Посадка определяется тремя числами: диаметром вала и его допуском, диаметром отверстия корпуса и ожидаемой радиальной и осевой нагрузкой. Приложение добавляет тип движения: непрерывное вращение, колебание или периодическое скольжение. Также необходимо указать, приемлема ли смазка или для конструкции требуется сухая футеровка, какая марка нержавеющей стали уже выбрана, а также какая-либо обработка поверхности или термическая обработка на чертеже.
При осевой нагрузке часто требуется отдельная упорная шайба илипроставкавместо того, чтобы просить втулку нести ее, поскольку размер отверстия втулки с простой резьбой рассчитан на радиальную посадку, а не на торцевую нагрузку. Втулка из нержавеющей стали со стенкой тоньше примерно 1,5 мм также заслуживает внимания на чертеже, поскольку тонкие стенки прогибаются под действием зажимающего и режущего усилия. Отметьте это до того, как задание будет оценено, а не после того, как первая партия будет измерена вне цикла.
Заключение
Большинство неисправностей втулок связано с одним из двух решений, принятых до установки детали. Либо класс посадки был неправильным со стороны отверстия или корпуса, либо материал был выбран с учетом доступности, а не фактической нагрузки, скорости и окружающей среды. Сделать все правильно с первого раза дешевле, чем потом диагностировать изношенное отверстие корпуса. Profab Machine машиныВтулки из нержавеющей сталив соответствии с допуском отверстия, OD подходит и классифицирует требуемый вал и корпус, работая непосредственно по чертежу или образцу, а не по стандартному каталожному размеру.
