
Некоторые процедуры технического обслуживания представляют собой ритуалы карго-культа, замаскированные под инженерное дело. Смазка шаровые шарниры каждые три месяца — один из них. Это похоже на правильную профилактику. Во многих приложениях это действительно так. Но в случае с нержавеющей сталью шаровые шарниры рефлекс на регулярное добавление смазки приводит к неправильному пониманию того, что на самом деле поддерживает эти соединения в рабочем состоянии, и в некоторых случаях проблема заключается в смазке.
Обязательно смазывайте шарнир каждый квартал в течение двух лет. Тогда он схватывается, или поверхность становится заметно шероховатой, или сочленение напрягается и уже не восстанавливается. Посмертная вина лежит на недостаточной смазке. При замене добавляется больше смазки. Цикл повторяется.
На самом деле в большинстве этих случаев соединение вышло из строя из-за механизма, на который смазка не влияет, или сама смазка притягивала загрязнения, которые ускоряли износ. Исправление не заключается в дополнительном обслуживании. Понятно, в чем на самом деле не работает шаровые шарниры из нержавеющей стали.
Как на самом деле разлагается нержавеющая сталь шаровые шарниры
Углеродистая сталь шаровые шарниры подвергается коррозии из-за ржавчины: образуется оксид железа, расширяется внутри гнезда и механически блокирует шар. Решение — смазка для исключения попадания влаги, а лучше — переход на нержавеющую сталь.
Нержавеющая сталь шаровые шарниры не подвергается такой же коррозии. Пассивная пленка из оксида хрома справляется с этой задачей. Вместо этого они терпят неудачу из-за другого набора механизмов, и неправильное определение механизма приводит к тому, что программы обслуживания идут не так, как надо.
Фреттинг— это первый механизм, имя которого большинство специалистов по техническому обслуживанию не знают. Это происходит, когда две нагруженные металлические поверхности испытывают очень небольшие повторяющиеся колебательные движения относительно друг друга. Движение слишком мало, чтобы его можно было заметить визуально, часто всего лишь десятки микрон, но этого достаточно, чтобы стирать защитный оксидный слой в каждой точке контакта с каждым циклом. Образующийся мусор представляет собой мелкий порошок темно-серого или черного оксида, отличающийся от красной ржавчины, поскольку при фреттинге нержавеющей стали образуется оксид, богатый хромом, а не оксид железа. К воздействию влаги это не имеет никакого отношения. Это происходит в сухом воздухе. Смазка уменьшает истирание, создавая пленку, которая уменьшает трение и препятствует окислению, приводящему к образованию абразивных частиц. Но неправильный смазочный материал или недостаточное удержание смазки усугубляют ситуацию.
Согласно технической литературе пораздражение, механизм особенно агрессивен в соединениях с очень небольшими угловыми колебаниями при высоком контактном напряжении, что и является условием работы многих конструкционных шаровые шарниры в вибрационном оборудовании, приводных механизмах и конвейерных системах.
Раздражение– это второй механизм, специфичный для нержавеющей стали, что удивляет инженеров, имеющих опыт работы с углеродистой сталью. Когда две поверхности из нержавеющей стали контактируют друг с другом под нагрузкой, пассивная оксидная пленка в точках контакта может локально разрушиться. Открытые металлические поверхности, в частности аустенитные марки (316, 304), склонны к холодной сварке под давлением. Когда соединение пытается сдвинуться, оно разрывает сварной шов, а не скользит чисто. Повреждения являются накопительными: каждый цикл создает больше разрывов металла и мусора, геометрия контакта ухудшается, а шарнир становится все более жестким, пока не заблокируется полностью. Дуплексные марки, такие как 2205, значительно более устойчивы к истиранию: смешанная ферритно-аустенитная микроструктура прерывает механизм адгезионной сварки, что делает 2205 лучшим выбором по сравнению с 316 для соединений металл-металл в шарнирных соединениях с высокими нагрузками.
Раздражениев первую очередь представляет собой проблему в сборках из нержавеющей стали "металл-металл". Этого не происходит в соединениях с футеровкой PTFE, поскольку шарик никогда не контактирует напрямую с металлическим корпусом. Это различие имеет большое значение для того, как следует поддерживать сустав.
Истирание от загрязнений– это третий механизм, который часто возникает или ухудшается самой процедурой обслуживания. В средах с частицами в воздухе, технологической пылью или абразивными средами внешняя смазка действует как ловушка. Жировая пленка на внешней стороне соединения собирает частицы. Эти частицы втягиваются в гнездо во время артикуляции. Внутри гнезда они превращаются в абразивную пасту, воздействующую на поверхность шара при каждом движении. Шарнир, который работал бы чисто при минимальной смазке, теперь покрывается собственной смазкой для обслуживания.
PTFE-Lined шаровые шарниры: что на самом деле означает «необслуживаемый»
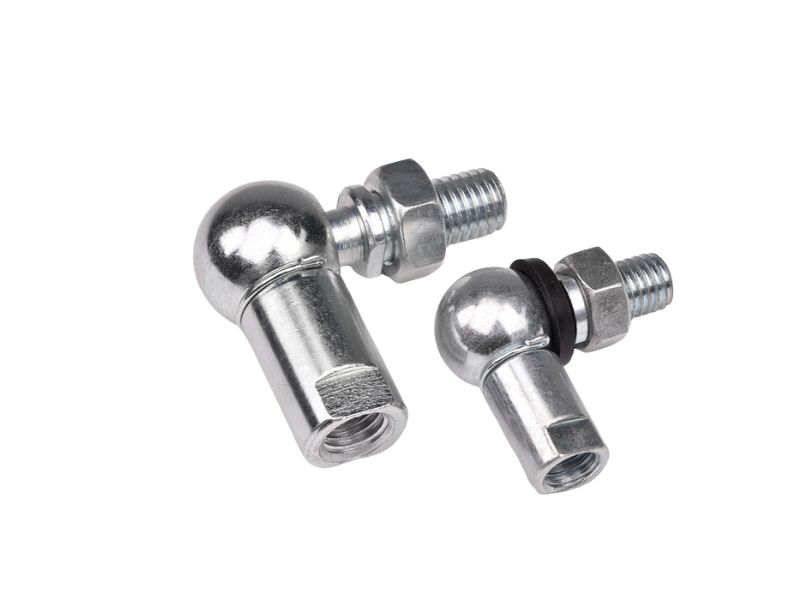
В большинстве моделей шаровые шарниры из нержавеющей стали, предназначенных для промышленного и морского применения, между шаром и корпусом используется вкладыш PTFE. Материал вкладыша представляет собой композит, который обеспечивает очень низкое трение на контактной поверхности, перенося сжимающую нагрузку от шара. Соединения с футеровкой PTFE имеют класс необслуживаемый, поскольку футеровка сама обеспечивает смазку. Шарик не контактирует с металлом. Он работает на PTFE.
Внешняя смазка, нанесенная на соединение с футеровкой PTFE, не проникает в контактную поверхность. PTFE уже существует. Смазка скапливается вокруг гнезда снаружи, не обеспечивая никакой защиты и собирая любые загрязнения, присутствующие в окружающей среде. В чистой среде это просто расточительно. В средах с технологической пылью, мелкими частицами или распыленными загрязнениями это явно контрпродуктивно.
Вкладыши PTFE имеют два реальных предела эксплуатации. Первое – это температура. Стандартные композитные вкладыши PTFE рассчитаны примерно на температуру 163°C (325°F). При этом гильза размягчается, сжимающая способность падает, и следует ускоренный износ. В условиях высоких температур соединение металл-металл с соответствующей высокотемпературной смазкой является правильным выбором вместо соединения с футеровкой PTFE.
Второй предел — сжимающая нагрузка. Тканевые вкладыши PTFE имеют максимальный предел статического сжатия, который может достигать 275 МПа в специализированных марках, но динамический предел при циклической нагрузке существенно ниже, обычно в диапазоне 70–140 МПа для стандартных промышленных конструкций. Постоянная работа в верхней части динамического диапазона ускоряет износ гильз; Интервалы проверок должны отражать фактическую нагрузку относительно конкретных динамических характеристик футеровки, а не пиковое статическое значение.
Для PTFE с футеровкой из нержавеющей стали шаровые шарниры при нормальной эксплуатации задачей технического обслуживания не является смазка. Это периодическая проверка состояния вкладыша и размерного зазора, особенно в приложениях с циклическими нагрузками, где скорость износа вкладыша имеет важное значение.
PTFE - с облицовкой и металлом по металлу: полностью другая логика обслуживания
- PTFE Соединения с футеровкой:необслуживаемый разработан специально. Внешняя смазка не достигает контактной поверхности. Регулярно проверяйте износ гильз и размерный зазор.
- Соединения из нержавеющей стали «металл по металлу»:требуют смазки для предотвращения истирания и устранения истирания. Неправильный тип смазочного материала или избыточная смазка в грязной среде приводят к абразивному загрязнению.
- Несоответствие:обработка соединения с футеровкой PTFE с использованием графика смазки металл по металлу приводит к напрасной трате усилий и может привести к загрязнению.
Нержавеющая сталь «металл по металлу»: когда смазка помогает, а когда нет
Нержавеющая сталь «металл по металлу» шаровые шарнирытребуют смазки. Без него риск истирания под нагрузкой вполне реален, а скорость фрикционного износа в условиях колебаний существенно выше, чем в конструкциях с футеровкой PTFE. Но смазка здесь имеет более узкую правильную спецификацию, чем признается в большинстве программ технического обслуживания.
Смазка должна выполнять две задачи одновременно: поддерживать пленку между поверхностями из нержавеющей стали при контактном напряжении, а также не притягивать и не удерживать абразивные загрязнения. Эти требования иногда противоречат друг другу.
Тяжелые липкие смазки эффективно удерживают загрязнения. В чистом помещении это не проблема. На предприятиях пищевой промышленности с регулярной промывкой, в морских условиях с брызгами морской воды или в сельскохозяйственных условиях с мелкой пылью высоковязкая смазка за несколько недель превращается в губку для загрязнения. В результате возникает проблема с абразивной пастой, описанная ранее.
Чрезмерная смазка усугубляет ситуацию. Когда на контактную поверхность наносится больше смазки, чем соединение может удержать, излишки оседают на внешних поверхностях, где они подвергаются воздействию окружающей среды. Увеличение количества смазки не улучшает пленку в зоне контакта шариков с дорожкой качения. Это увеличивает площадь ловушки загрязнения.
Тип смазки имеет такое же значение, как и ее количество. Для соединений нержавеющей стали «металл по металлу» хорошо подходят смазки на основе PTFE, поскольку они сохраняют целостность пленки при высоких контактных нагрузках без липкости смесей на нефтяной основе. Сухие пленочные смазочные материалы на основе дисульфида молибдена (MoS2) эффективны в тех случаях, когда смазка может притягивать загрязнения, но поверхность раздела по-прежнему требует защиты от истирания. Одно предостережение: содержание серы в MoS2 повышает риск коррозии в сочетании с нержавеющей сталью во влажных, богатых хлоридами условиях, особенно при повышенной температуре и контактном давлении, что является документально подтвержденной причиной вызываемой серой коррозии под напряжением в нержавеющих и никелевых сплавах. В таких условиях более безопасным выбором являются графитовые или специальные сухие пленки PTFE.
Чего следует избегать: силиконовые смазки имеют плохую несущую способность при контактных напряжениях, типичных для шаровые шарниры, и не подходят для предотвращения истирания. Смазки на нефтяной основе несовместимы с пищевым оборудованием (смазочные материалы NSF, H1 или H2 являются соответствующей спецификацией). Смешивание типов смазочных материалов без предварительной очистки соединения может привести к образованию несовместимых комбинаций, которые расслаиваются под воздействием тепла и оставляют неравномерное покрытие.
Правильный протокол обслуживания
Прежде чем устанавливать какой-либо интервал, определите, какой тип соединения находится в эксплуатации и к какому режиму отказа оно фактически подвержено. В таблице ниже отражено это решение.
| Тип соединения | Основной режим отказа | Нужна смазка? | Рекомендуемая смазка | Фокус проверки |
|---|---|---|---|---|
| PTFE, нержавеющая сталь с футеровкой (стандартное обслуживание) | Износ гильзы, усталость при сжатии | Нет | Не требуется | Толщина вкладыша, зазор сочленения |
| PTFE Нержавеющая сталь с футеровкой (высокий цикл) | Ускоренный износ гильзы | Нет | Не требуется | Размерная скорость износа в зависимости от количества циклов |
| Нержавеющая сталь «металл по металлу» (чистая среда) | Истирание, истирание при колебаниях | Да | Смазка на основе PTFE | Состояние поверхности, сопротивление шарнирному сочленению |
| Нержавеющая сталь «металл по металлу» (грязная/влажная среда) | Истирание от загрязненной смазки | Да (ограничено) | PTFE сухая пленка или графит (морской); MoS2 только в сухой/грязной среде | Загрязнение гнезда, задиры на поверхности |
| Нержавеющая сталь «металл по металлу» (пищевая) | Истирание, соответствие нормативным требованиям | Да | NSF H1 смазка, безопасная для пищевых продуктов | Состояние смазки, интервал замены смазки |
| Нержавеющая сталь «металл по металлу» (высокая температура) | Фреттинг, окисление выше диапазона PTFE | Да | Высокотемпературный MoS2 или на основе графита | Изменение цвета поверхности, сочленение |
Два практических дополнения, которые пропускают большинство программ обслуживания:
Перед повторной смазкой очистите.Нанесение свежей смазки поверх загрязненной смазки в соединении металл-металл не смывает старый материал. Он разбавляет его, но абразивные частицы все равно остаются. В тех случаях, когда ожидается загрязнение, правильной процедурой будет промывка розетки перед повторной упаковкой. На практике это делается редко, поэтому повторная смазка по графику в грязных условиях зачастую продлевает срок службы суставов меньше, чем ожидалось.
Проверьте сопротивление шарнирного соединения, а не только наличие смазки.Соединение может быть хорошо смазано, но все еще на ранних стадиях истирания или повреждения от истирания. Простая ручная проверка сопротивления сочленения при каждом осмотре по сравнению с исходным уровнем позволяет выявить прогрессирующее скованность до того, как сустав станет заклинившим. Заполненность смазочного ниппеля не является показателем исправности.
Правильное проектирование перед началом технического обслуживания
Наиболее эффективная информация о техническом обслуживании шаровые шарниры из нержавеющей стали полностью предшествует графику технического обслуживания: если в приложении с самого начала указан правильный тип соединения, нагрузка на техническое обслуживание значительно снижается.
PTFE Нержавеющая сталь с футеровкой шаровые шарниры исключает риск истирания, уменьшает истирание за счет устранения контакта металла с металлом и не требует графика смазки. Они стоят дороже, чем эквивалентные соединения металл-металл. В любом приложении, где присутствует загрязнение, затруднен доступ или трудно гарантировать постоянство смазки, они снижают общую стоимость жизненного цикла, устраняя виды отказов, для управления которыми существуют графики технического обслуживания.
Для применений, где высокая температура, экстремальная нагрузка или другие ограничения делают вкладыши PTFE непригодными, соединения металл-металл из нержавеющей стали с четко указанным типом смазки, количеством нанесения и интервалом проверки превосходят те же соединения, обработанные с помощью специального подхода «смазывать, когда вы помните об этом».
Смазка имеет значение для нержавеющей стали шаровые шарниры. Это просто не основная переменная. Для швов, покрытых PTFE, это вообще не переменная величина. Для конструкций «металл по металлу» тип смазки имеет большее значение, чем ее количество, а интервал технического обслуживания имеет меньшее значение, чем подтверждение того, что соединение действительно работает должным образом.
Profab Machineпроизводит прецизионную нержавеющую сталь шаровые шарниры как в конфигурации PTFE с футеровкой, так и в конфигурации "металл по металлу", в дуплексных исполнениях 316, 316L и 2205, обработанных для DIN ISO 12240-4 и пользовательские чертежи. Для случаев, когда правильная спецификация соединения имеет такое же значение, как и план технического обслуживания, нашнержавеющая сталь шаровой шарнирвключает стандартные и нестандартные конфигурации с документированными конструктивными параметрами.
