
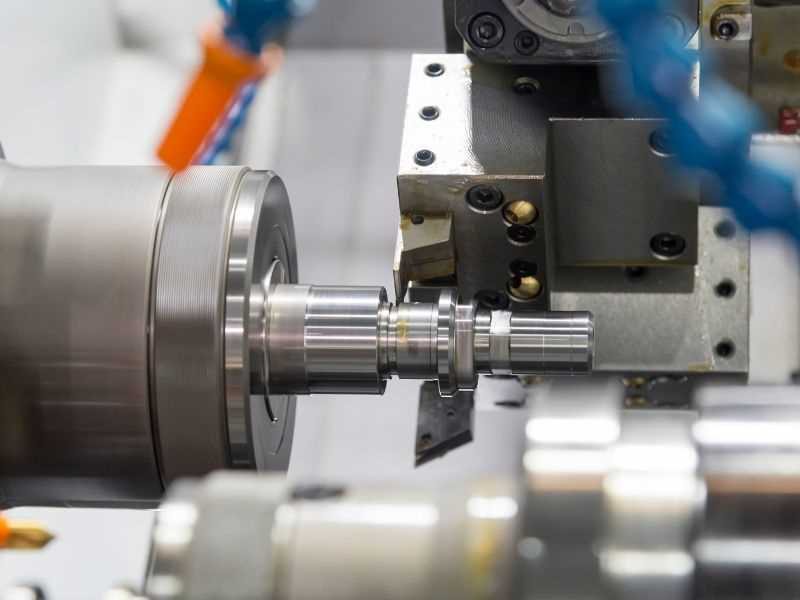
Выбирайте швейцарскую токарную обработку, если деталь тонкая, небольшого диаметра и повторяется, чтобы направляющая втулка могла поддерживать рез рядом с инструментом. Выбирайте традиционную токарную обработку CNC, если деталь короткая и короткая или имеет больший диаметр. Маршрут с фиксированной передней бабкой или токарно-фрезерный станок находится между ними для коротких деталей.
Две проверки решают большинство случаев. Первый — это соотношение длины к диаметру, где торговые источники указывают точку переключения примерно от 3:1 до 4:1. Во-вторых, это диаметр прутка: обычное правило — это пруток 1¼ дюйма (около 32 мм) или меньше, а в каталогах машин указаны размеры до 38 мм. Нержавеющая сталь добавляет третью проверку, поскольку 304 и 316L режут иначе, чем углеродистая сталь, и наказывают за рез без опоры или с заходом в положение.
| Вопрос | Швейцарская токарная обработка | Традиционная токарная обработка CNC |
|---|---|---|
| Длина-диаметр | Подходит для соотношений от 3:1 до 4:1 и выше. | Подходит для коротких деталей; длинная тонкая часть отгибается от инструмента |
| Диаметр стержня | Фиксировано для каждой машины; обычно около 32 мм или меньше | Большой бар |
| Барный инвентарь | Прямая, обычно заземлённая планка для направляющей втулки. | Обычный брусок, не заземлённый, работает. |
| Особенности каждой детали | Токарная обработка, поперечная обработка отверстий и лысок за один установ | Часто вторая операция или приводные инструменты на станке с фиксированной бабкой |
| Лучше всего подходит | Тонкие детали, выпускаемые повторными или мелкосерийными партиями | Короткие детали, большие диаметры, единичные экземпляры |
Что меняется в направляющей втулке
На обычном токарном станке патрон захватывает пруток, и инструмент перемещается вдоль него, поэтому чем дальше выступает деталь, тем больше она изгибается под действием силы резания. На токарном станке швейцарского типа цанга захватывает пруток, а передняя бабка пропускает его через направляющую втулку мимо неподвижного инструмента. Втулка удерживает стержень прямо в месте реза.
Modern Machine Shop описывает результат следующим образом. Инструмент всегда работает на расстоянии доли дюйма от опоры втулки. Детали с соотношением 4:1 и более можно резать гораздо агрессивнее без потери стойкости инструмента или допуска. CTE добавляет в статье 2011 года, что жесткий станок швейцарского типа обеспечивает гораздо большую глубину резания, чем обычный токарный станок.
Отношение длины к диаметру и диаметру стержня
CTE сообщает, что направляющая втулка подходит для относительно тонких деталей с соотношением длины к диаметру как минимум 3 или 4: 1. В статье Modern Machine Shop 2007 года, написанной вокруг компании Index, производителя токарных станков, говорится, что необходим токарный станок швейцарского типа с соотношением длины 4 к 1 или выше. В отчете цеха Modern Machine Shop за 2010 год говорится, что передаточное число более 3:1 следует обрабатывать с использованием направляющей втулки. Рассматривайте соотношение от 3:1 до 4:1 как диапазон, в котором швейцарская валюта начинает окупаться.
Диаметр устанавливает другой предел. В статье CTE 2011 года говорится, что машины швейцарского типа классифицируются по максимальной толщине прутка, обычно от 2 до 38 мм. В той же статье предлагается процесс обработки любой детали, которую можно обработать из прутка диаметром 1¼ дюйма (около 32 мм) или меньше. Станки Index Traub, описанные в статье CTE 2025 года, имеют зазор шпинделя 13, 20 и 32 мм. Станок швейцарского типа должен подходить по размеру для данной работы, поскольку стержень проходит через направляющую втулку фиксированного размера. При превышении производительности рассматриваемого станка наступает традиционная токарная обработка.
Рабочие примеры
| Часть | Длина ÷ диаметр | Вероятный маршрут |
|---|---|---|
| Штифт 6 мм, длина 40 мм, повторные заказы | 6.7 | Кандидат от Швейцарии |
| Стержень 3 мм, длина 45 мм | 15 | Швейцарский |
| Штифт 12 мм 316L, длина 30 мм | 2.5 | Обычная или фиксированная передняя бабка, если не требуется много поперечных отверстий и лысок |
| Втулка 40 мм, длина 30 мм | 0.75 | Обычный |
| Фланец 50 мм, длина 20 мм | 0.4 | Обычный, так как он больше обычного класса 32 мм |
Это наши собственные иллюстрации приведенных выше правил. Допуск, особенности и количество могут изменить ответ на данный рисунок.
Пруток и трансформируемый станок
Направляющая втулка устанавливает требования к стержню. Технический менеджер по продажам индекса сообщил CTE, что ложа должна быть очень прямой, чтобы проходить через втулку, что на практике означает заземляющую планку. Земляной пруток стоит дороже: в отчете цеха за 2010 год указано, что он в четыре раза дороже холоднотянутого проката. В том же отчете отмечается, что некоторые поставщики держат обычный холоднотянутый пруток достаточно точно, чтобы протолкнуть направляющую втулку, поэтому заземляющий стержень является вариантом по умолчанию, а не единственным. BSSA также отмечает, что холоднотянутый аустенитный пруток труднее обрабатывать, чем отожженный пруток.
Линия между двумя маршрутами также мягче, чем кажется. Некоторые машины швейцарского типа переводятся в режим фиксированной передней бабки путем снятия корпуса втулки. На моделях Index это занимает от 10 до 15 минут. В отчете за 2010 год указано около 3 часов, чтобы перевести Tsugami BE20 этого цеха с режима направляющей втулки на режим патрона, поэтому спросите, сколько времени занимает замена на машине, которую использует ваш поставщик. Marubeni Citizen заявляет, что ее машины могут обрабатывать короткие детали толщиной до 50,8 мм (2 дюйма) из обычного прутка без шлифованной заготовки. Компания Production Machining отмечает, что эти кабриолеты подходят для деталей, соотношение длины и диаметра которых не соответствует настоящей швейцарской работе.
Адаптивные направляющие втулки ослабляют требования к стержню с другой стороны. Citizen сообщает, что его втулка с пневматической регулировкой может компенсировать отклонения диаметра стержня до 0,203 мм (0,008 дюйма), поэтому в некоторых работах можно использовать нешлифованный стержень.
Токарно-фрезерная и фиксированная бабка вместо швейцарской
Для короткой детали втулка не требуется. В статье Modern Machine Shop 2007 года говорится, что детали с меньшим соотношением длины к диаметру можно экономично обрабатывать на токарных станках с фиксированной передней бабкой. Он цитирует генерального директора компании Index, производителя токарных станков. По его словам, его исследования показали, что от 70 до 80 процентов 1¼ работы, выполняемой на швейцарских машинах, также может быть выполнено быстро и точно на машинах с фиксированной передней бабкой. Это цифра одного производителя для своих машин, поэтому используйте ее как повод запросить оба маршрута, а не как правило.
Генеральный директор Index добавляет, что револьверная головка с фиксированной передней бабкой может обеспечить большую мощность фрезерования, чем швейцарский станок. В отчете цеха за 2010 год говорится, что токарный станок CNC с подачей прутка по-прежнему остается жизнеспособным вариантом, когда размеры партий исчисляются сотнями, фрезерование не требуется или заготовки достаточно большие. Для одного и того же рисунка соотношение, характеристики и количество выбираются между машинами.
Функции и управление
Станок швейцарского типа обычно оснащен приводными инструментами, вспомогательным шпинделем и станцией для обработки задней поверхности, поэтому поперечные отверстия, лыски, пазы и обработка задней части выполняются в одном цикле. В статье журнала Modern Machine Shop 1999 года подчеркивается, что этот станок конкурирует с многоналадочными процессами, при которых обработанная заготовка передается на второй станок. Меньшее количество операций экономит время и исключает вероятность ошибки. CTE добавляет, что операции по предотвращению или удалению заусенцев на станке могут сэкономить время на вторичном удалении заусенцев. Обычные токарные станки с приводным инструментом также могут обрабатывать детали за один установ, поэтому для детали с небольшим количеством функций может не потребоваться швейцарский маршрут.
В статье 1999 года также приводятся аргументы в пользу небольших партий: переход от одного задания к другому происходит быстро, поэтому короткие тиражи остаются экономичными. Используйте это для логики, а не для упомянутых в нем цен на машины.
Стоимость, объем и отходы слитка
Цена машины является лишь частью стоимости. Полоса и полоса остатков добавляются к этому, и в отчете магазина за 2010 год указаны цифры для обеих. Ни один нейтральный источник, который мы читаем, не дает безубыточного количества, поэтому попросите поставщиков указать оба маршрута, если количество может подойти любому из них.
| Драйвер затрат | Что сообщает источник | Что это означает для цены детали |
|---|---|---|
| Шина заземления | Стоимость холоднотянутой заготовки до четырех раз выше | Стоимость материала выше для маршрута с направляющей втулкой, если только холоднотянутый стержень не может работать |
| Остаток стержня | 10 дюймов с направляющей втулкой, от 4 до 5 дюймов в качестве патрона, на одном станке | Больше неиспользованных стержней на каждый стержень на пути направляющей втулки; большая часть остатков перерабатывается |
| Размер и функции пакета | Токарный станок с подачей прутка остается работоспособным при обработке сотен деталей без фрезерования или довольно крупных деталей | Традиционная токарная обработка может оказаться выигрышной, если деталь проста |
Данные об остатке и стоимости слитка взяты из отчета по машинам Tsugami одного магазина примерно за 2010 год, поэтому рассматривайте их как пример эффекта, а не как прайс-лист.
Токарная обработка 304, 316L и 17-4PH
В справочнике по механической обработке SSINA серии 200 и 300 оцениваются как самые трудные для обработки нержавеющие стали, главным образом из-за клейкости и, во-вторых, из-за быстрого наклепа. BSSA обеспечивает плохое стружколомание, низкую теплопроводность, которая приводит к накоплению тепла в инструменте, а также высокое тепловое расширение, которое может нарушить контроль допуска.
Следующее руководство полезно для любого типа машины:
- Поддерживайте положительную подачу и избегайте задержек, поскольку трение поверхности приводит к ее затвердеванию (SSINA).
- Следите за тем, чтобы инструменты были острыми, а вылет коротким (SSINA). Швейцарская втулка выполняет вторую часть конструкции.
- Запланируйте контроль стружки, поскольку BSSA указывает плохое стружколомание среди аустенитных марок. В разделе, посвященном работе без присмотра, CTE предупреждает, что липкие материалы могут скапливать стружку, которая мешает работе инструмента, и разрушать его, а стружка и охлаждающая жидкость, попадающие в направляющую втулку, могут повредить стержень или помешать его зажиму. В блоге Modern Machine Shop за 2013 год говорится, что смазочно-охлаждающей жидкостью на швейцарских станках обычно является масло, а не вода.
Оценка также имеет значение. Благодаря SSINA свободная обработка 303 происходит примерно на 25–30 процентов быстрее, чем 304, а BSSA дает ему индекс обрабатываемости 0,85 против 0,52 для 304 в отожженном состоянии. SSINA также предупреждает, что марки, предназначенные для свободной обработки, теряют некоторую коррозионную стойкость и обычно не используются там, где за ними следует сварка или холодная штамповка. Profab превращает 304, 316L и 17-4PH. 316 и 316L выбраны из-за устойчивости к хлоридам. BSSA отмечает, что 17-4PH может подвергаться механической обработке в состоянии, обработанном на раствор, а затем состариваться, что ограничивает масштабирование и искажения, и что обработку в состоянии окончательной термообработки следует рассматривать, когда требуются более строгие допуски. Определите этот порядок, имея рисунок в руках.
Что ограничивает допуск на токарной детали
По умолчанию ни один из маршрутов не имеет жестких допусков, и на швейцарской машине планка является частью ответа. В статье CTE 2011 года, написанной в соавторстве с менеджером по продажам Citizen, говорится, что машина швейцарского типа может выдерживать 60 процентов допуска на пруток. Если стержень изменяется на 0,001 дюйма (0,025 мм), деталь может отличаться на целых 0,0006 дюйма (0,015 мм). CTE утверждает, что твердая часть имеет одинаковый диаметр по всему стержню: стержень, размер которого на всем протяжении меньше на одну и ту же величину, можно отрегулировать. Он также требует стержень с изгибом менее 0,001 дюйма на 12 дюймов и утверждает, что стержень некруглой формы дает деталь некруглой формы. Спросите поставщика, какой пруток и станок он использует.
Modern Machine Shop за 1999 год добавлено, что при токарной обработке каждый рез выполняется на чистовую глубину, без черновой, получистовой и чистовой последовательности, поэтому остается меньше места для исправления процесса смещения. Profab обычно поддерживает диаметры точения до ±0,01 мм, а наша страницаCNC допуски для нержавеющей сталипоясняет, что это означает для чертежа. Отметьте важные диаметры, чтобы можно было сверить маршрут с ними.
Заказ на решение для мелких деталей из нержавеющей стали
- Диаметр:выше допустимой толщины прутка швейцарского станка (обычно около 32 мм, в каталоге — до 38 мм), выбирайте обычный.
- Длина ÷ диаметр:примерно от 3:1 до 4:1, рассмотрим швейцарский. Ниже можно выбрать фиксированную бабку или обычную машину.
- Характеристики:Многие поперечные отверстия, лыски или заключительные операции отдают предпочтение швейцарской обработке, а гладкая точеная деталь - нет.
- Количество и бар:Небольшие партии могут оставаться экономичными в Швейцарии, но земляной стержень и остатки прутка увеличивают стоимость, поэтому запросите расценки на оба маршрута, если количество может удовлетворить любой из них.
- Марка и допуск:обратите внимание на 316L или 17-4PH и критические диаметры до определения маршрута и спросите, какой стержень использует поставщик.
Что отправить для получения расценки на точеную деталь
Profab Machine превращает детали из нержавеющей стали по вашему чертежу в нашем магазине в Фэнхуа, Нинбо. Мы проверяем каждый чертеж и подтверждаем маршрут поворота, прежде чем предлагать цену. См. нашCNC токарные деталидля типов деталей. Отправить:
- Чертеж или образец с указанием диаметра и длины каждой детали
- Критические диаметры, допуски и резьба
- Количество элементов: поперечные отверстия, лыски, канавки, резьба
- Количество в заказе и ожидаемое количество повторных заказов
- Марка (304, 316L, 17-4PH) и любая отделка
Заключение
Швейцарская токарная обработка подходит для тонких деталей из нержавеющей стали с соотношением длины к диаметру примерно от 3:1 до 4:1 в пределах мощности станка. Традиционная токарная обработка или токарная обработка с фиксированной передней бабкой подходит для коротких, крупных или единичных деталей. Сначала проверьте соотношение и диаметр, затем сорт, стержень и количество. Если у вас есть чертеж, отправьте приведенный выше список по адресу Profab Machine, и мы подтвердим процесс, прежде чем предлагать цену. Наш путеводитель поCNC конструкция для нержавеющей сталипоказывает, какие функции увеличивают время обработки.
Исходники
- CTE, «Пусть точность будет вашим руководством» (июнь/июль 2025 г.)
- CTE, «Сделано в Швейцарии» (2011)
- SSINA, Справочник по механической обработке нержавеющей стали
- Современный механический цех, «Учитывайте L:D при выборе токарного станка для обработки мелких деталей» (2007)
- Современный механический цех, «Бегу по-швейцарски» (1999)
- Современный механический цех, «Признание преимуществ Швейцарии» (отчет цеха за 2010 г.)
- Современный механический цех, «Чем отличается обработка швейцарского типа» (блог 2013 г.)
- Production Machining, «Швейцарские модели предлагают преимущества за пределами часового производства» (2020)
- BSSA, влияние семейства сталей на обрабатываемость
