
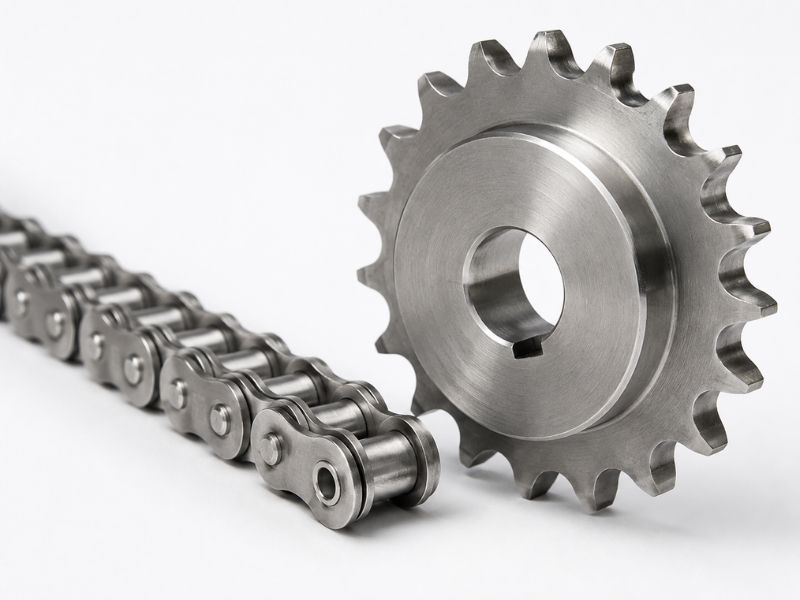
В этом руководстве описаны все размеры, которые должны совпадать, объясняется, почему каждый из них важен, а также конкретные соображения, которые применяются при использовании звездочек и цепи из нержавеющей стали, а не из углеродистой стали.
Шаг 1. Прежде всего определите стандарт вашей цепи
Прежде чем что-либо измерять, определите, по какому стандарту была изготовлена ваша цепь. Двумя доминирующими стандартами являются ANSI B29.1 (распространен в Северной Америке и Азии) и ISO 606/DIN 8187 (распространен в Европе). В цепях, разработанных в соответствии с этими стандартами, используются разные профили зубьев и разные диаметры роликов, даже если шаг кажется одинаковым, какНаправляющая роликовой цепи AIMS Industrial.
Стандартная звездочка ANSI #40 вырезана для ролика диаметром 7,92 мм, перемещающегося с зазором 7,95 мм (см. таблицу диаметров роликов выше). Цепь ISO 08B имеет ролик диаметром 8,51 мм, что на 0,59 мм больше, чем зазор, на который была рассчитана звездочка. Цепь натянута, но зацепление нарушено настолько, что ускоряется износ обоих компонентов.
Стандарт цепи обычно выбит или напечатан на самой цепи или на оригинальной упаковке. Если маркировка стерлась, измерьте диаметр ролика и сравните его с таблицами размеров ANSI или ISO, чтобы определить, какой стандарт применяется.
ANSI обозначения цепейиспользуйте двузначное число, первая цифра которого указывает шаг в восьмых долях дюйма (#40 = 4/8 дюйма = шаг 0,5 дюйма). Суффикс указывает тип цепи: без суффикса для стандартной, H для тяжелой серии (более толстые пластины, одинаковый шаг и диаметр роликов) и 2 или 3 для двух- или трехниточной цепи.
ISO/DIN обозначения цепейиспользуйте другой числовой формат: 08B-1 означает шаг 8/16 дюйма, серия B, одножильный. Диаметр и внутренняя ширина ролика отличаются от ANSI при том же номинальном шаге.
Не думайте, что совпадение номеров шагов означает, что цепи взаимозаменяемы. Подтвердите стандарт перед заказом звездочек.
Шаг 2. Точное соответствие шага
После подтверждения стандарта первым размером, которому необходимо соответствовать, будет шаг. Шаг зубьев звездочки должен точно соответствовать шагу цепи. Никаких округлений, никаких «достаточно близко».
Общие шаги ANSI и номера звездочек:
| ANSI Цепочка | Шаг | Диаметр ролика |
|---|---|---|
| #25 | 6,35 мм (1/4 дюйма) | 3,30 мм |
| #35 | 9,525 мм (3/8 дюйма) | 5,08 мм |
| #40 | 12,7 мм (1/2 дюйма) | 7,92 мм |
| #50 | 15,875 мм (5/8 дюйма) | 10,16 мм |
| #60 | 19,05 мм (3/4 дюйма) | 11,91 мм |
| #80 | 25,4 мм (1") | 15,88 мм |
Общие параметры ISO/BS для справки:
| ISO Цепочка | Шаг | Диаметр ролика |
|---|---|---|
| 06B-1 | 9,525 мм | 6,35 мм |
| 08B-1 | 12,7 мм | 8,51 мм |
| 10B-1 | 15,875 мм | 10,16 мм |
| 12B-1 | 19,05 мм | 12,07 мм |
| 16B-1 | 25,4 мм | 15,88 мм |
Обратите внимание, что #50 ANSI и 10B-1 ISO имеют одинаковый шаг и диаметр ролика, что является одним из немногих случаев, когда цепи действительно взаимозаменяемы. Для всех других размеров проверьте соответствие диаметра ролика конкретной цепи, прежде чем предполагать совместимость с другими стандартами.
Шаг 3. Подтвердите диаметр ролика и зазор между зубьями
Зазор между зубьями звездочки должен соответствовать диаметру ролика цепи с правильным зазором. Слишком туго, и цепь не сядет должным образом. Если цепь слишком ослаблена, цепь соприкасается только с кончиками зубьев, а не сидит с корнем, что концентрирует износ и может вызвать подпрыгивания под нагрузкой.
Производители звездочек сокращают зазор между зубьями до стандартного размера для каждого размера цепи. Если вы подбираете каталожную звездочку к каталожной цепи того же стандарта и размера, посадка ролика на зуб определяется стандартом. Это важно, когда:
- Вы заменяете звездочку, изношенную цепью неизвестного стандарта
- Вы сопоставляете импортное оборудование с местной сетью
- У вас нестандартная или нестандартная цепочка
В таких случаях измерьте диаметр ролика штангенциркулем и сравните его со спецификациями зазора между зубьями рассматриваемой звездочки. Ролик должен плотно прилегать к корню зуба без каких-либо усилий.
Шаг 4. Определите количество зубьев для вашего передаточного отношения и срока службы
Число зубьев на ведомой и ведущей звездочках определяет передаточное число. Это также оказывает существенное влияние на срок службы цепи и звездочки, который в большинстве руководств по выбору рассматривается как второстепенный, но не должен.
Передаточное число:Поделите количество зубьев ведомой звездочки на количество зубьев ведущей звездочки. Ведомая звездочка с 40 зубьями и ведущая звездочка с 20 зубьями дают уменьшение 2:1. Ведомый вал вращается со скоростью вдвое меньшей скорости ведущего вала.
Минимальное количество зубьев:При использовании небольшой звездочки с числом зубьев менее 17 увеличивается угол, под которым каждое звено цепи сочленяется при зацеплении с зубом. Такой угол шарнирного сочленения увеличивает износ стыка пальца и втулки и создает больший шум и вибрацию. Для непрерывной эксплуатации практический минимум на ведущей звездочке составляет от 17 до 19 зубьев. Для низкоскоростного или прерывистого режима работы можно опуститься ниже.
Количество нечетных зубцов:Использование нечетного числа зубьев на звездочке относительно количества звеньев цепи позволяет более равномерно распределять износ по всем зубьям, а не концентрировать его на одних и тех же зубьях, которые контактируют с одними и теми же звеньями цепи на каждом обороте. При замене изношенной звездочки учитывайте нечетное количество зубьев, если текущая звездочка четная, и наоборот.
Больше зубцов, более плавная работа:Большее количество зубьев уменьшает эффект многоугольника, который представляет собой небольшое изменение скорости, возникающее при зацеплении цепи с отдельными зубьями, а не с гладкой поверхностью. На высоких скоростях цепи большее количество зубьев на обеих звездочках снижает вибрацию и шум. Практическим ограничением является диаметр звездочки и ограничения по пространству.
Шаг 5. Сопоставьте отверстие и соединение вала
Отверстие звездочки должно соответствовать диаметру вала, а метод соединения должен соответствовать крутящему моменту и реверсивным нагрузкам, которые воспринимает привод.
Типы отверстий:
- Готовое отверстие:Просверливается и расширяется до определенного диаметра, часто со шпоночным пазом и резьбовыми отверстиями для установочных винтов. Звездочка крепится непосредственно на валу. Просто и недорого. Подходит для умеренного крутящего момента в одном направлении.
- Пилотное отверстие:Поставляется с небольшим стартовым отверстием, которое пользователь обрабатывает до окончательного диаметра и спецификации шпоночного паза. Используется там, где точный размер вала неизвестен на момент заказа или когда требуются нестандартные размеры.
- Коническое отверстие (QD/конусный фиксатор):Использует разъемную коническую втулку, которая прижимается к валу при затягивании болтов. Легко устанавливается и снимается, хорошо справляется с реверсивными нагрузками, самоцентрируется. Стандартный выбор для промышленных конвейеров и приводов, требующих простой замены звездочек.
Для звездочек из нержавеющей стали, используемых в пищевой или фармацевтической промышленности, обычно используется готовое отверстие со шпоночной канавкой, поскольку чистую геометрию легче проверять и очищать, чем ступицу с коническим замком с множеством щелей. Ступицы с коническим замком обычно изготавливаются из углеродистой стали и могут быть заменены эквивалентами из нержавеющей стали, если окружающая среда требует полной конструкции из нержавеющей стали.
Звездочки и цепь из нержавеющей стали: какие изменения
Цепь из нержавеющей стали соответствует тем же стандартам шага ANSI и ISO/BS, что и цепь из углеродистой стали. Цепь ANSI #50SS имеет тот же шаг 15,875 мм, тот же диаметр роликов и ту же общую геометрию, что и цепь из углеродистой стали № 50. Он работает на той же звездочке. Размеры не меняются.
Что меняется, так это номинальная нагрузка. Роликовые цепи из нержавеющей стали обычно имеют от 70 до 80% минимального предела прочности эквивалентной цепи из углеродистой стали того же размера, поскольку аустенитные марки нержавеющей стали (304, 316) имеют более низкий предел текучести, чем термообработанная углеродистая сталь. При замене цепи и звездочки из углеродистой стали на цепь из нержавеющей стали убедитесь, что рабочая нагрузка находится в пределах номинальной мощности цепи из нержавеющей стали, прежде чем считать, что прямая замена допустима.
Выбор класса звездочек:
304 из нержавеющей стали выдерживает большинство процессов пищевой промышленности, мойки и легких коррозийных сред. Нержавеющая сталь 316 обеспечивает лучшую устойчивость к хлоридной среде. Содержание молибдена от 2 до 3% повышает порог питтинговой коррозии, которого нет в 304. Для звездочек, работающих в брызгах соленой воды, CIP, очищаемых хлорсодержащими дезинфицирующими средствами, или в средах с концентрированным воздействием хлоридов, подходящей спецификацией является 316.
Ходовая цепь из нержавеющей стали на звездочках из углеродистой стали:
Цепь из нержавеющей стали может работать на звездочках из углеродистой стали. Размеры совместимы, если цепь и звездочка имеют одинаковый стандарт и размер. Комбинация иногда используется, когда только цепь требует нержавеющей стали (например, для соответствия требованиям к контакту с пищевыми продуктами), а звездочка закрыта или иным образом находится вне зоны продукта. Для полной защиты от коррозии по всему приводу подберите цепь из нержавеющей стали кЗвездочки из нержавеющей сталитого же класса.
Смазка цепных приводов из нержавеющей стали:
Стандартные смазочные материалы для цепей на нефтяной основе не подходят для пищевых зон. Пищевая смазка для цепей, сертифицированная по стандарту NSF H1, необходима для любой цепи, находящейся в зоне продукта или рядом с ней. В некоторых случаях используются смазочные материалы на основе сухой пленки или PTFE, которые не притягивают твердые частицы. Цепь из нержавеющей стали не исключает необходимости смазки. Это меняет спецификацию смазки.
Замена изношенных звездочек: когда также следует заменять цепь
Новая цепь на изношенной звездочке быстро изнашивает цепь и часто проскакивает. Изношенная цепь на новой звездочке делает то же самое. При замене одного компонента оцените, достаточно ли оставшегося срока службы другого, чтобы оправдать совместную эксплуатацию.
Износ звездочки проявляется в виде загнутых или асимметричных зубьев, когда одна сторона зуба изношена больше, чем другая. Это вызвано тем, что цепь движется в одном направлении и тянет звенья цепи к одной стороне зуба. Если при взгляде сбоку профиль зуба выглядит изогнутым, а не симметричным, звездочку следует заменить.
Износ цепи измеряется по удлинению цепи. Калибр цепи или простое измерение штангенциркулем заданного количества звеньев показывает, растянулась ли цепь дальше точки, которую может компенсировать новая звездочка. Общепринятый порог замены составляет примерно от 1,5% до 2% удлинения, с затяжкой к нижнему пределу для приводов с меньшим количеством зубьев звездочек и прецизионных применений. При удлинении примерно 3% возможны скачки цепи и ускоренный износ звездочек независимо от применения. За этими пределами новая звездочка не будет правильно входить в контакт с изношенным шагом.
Практическое правило: при замене звездочки после значительного времени работы заменяйте одновременно и цепь. Если цепь заменяется из-за отказа одного звена, но остальная часть цепи находится в пределах удлинения, оцените профиль зуба звездочки, прежде чем решить, нуждается ли она в замене.
Заключение
Подгонка звездочки к цепи сводится к пяти проверкам: подтверждение стандарта, точное соответствие шага, проверка зазора между роликом и зубом, выбор правильного количества зубьев с учетом скорости и срока службы, а также соответствие отверстия валу. Нержавеющая сталь меняет номинальную нагрузку и требования к смазке, а не соответствие размеров.
Profab Machineпроизводит звездочки из нержавеющей стали стандартов 304 и 316L до ANSI и ISO, с готовым отверстием, направляющим отверстием и нестандартными конфигурациями отверстий.
