
Пассивация — это один из тех завершающих этапов, который определяется по умолчанию, а не по инженерному решению. Некоторые объекты пассивируют все. Другие вообще пропускают это и задаются вопросом, почему на их оборудовании 316L в течение года появляются пятна ржавчины.
Пассивация растворяет свободное железо и поверхностные загрязнения, образующие отложения на нержавеющей стали, позволяя слою оксида хрома восстановиться должным образом. Этот оксидный слой делает нержавеющую сталь устойчивой к коррозии. Повредите его, и сталь под ним станет вести себя ближе к углеродистой стали. Восстановите его, и даже агрессивная среда не пройдет легко.
Вопрос не в том, работает ли пассивация. Это так. Вопрос в том, когда вашим частям это действительно нужно, а когда пропуск является законным вызовом.
После обработки, каждый раз при работе в коррозионной среде
CNC Точение, фрезерование, сверление и шлифование вызывают загрязнение двумя способами. Во-первых, частицы железа из режущего инструмента внедряются в поверхность нержавеющей стали. Во-вторых, тепло и давление при резке могут локально истощить хром на поверхности разреза, утончая оксидный слой именно в тех зонах, где качество поверхности является лучшим.
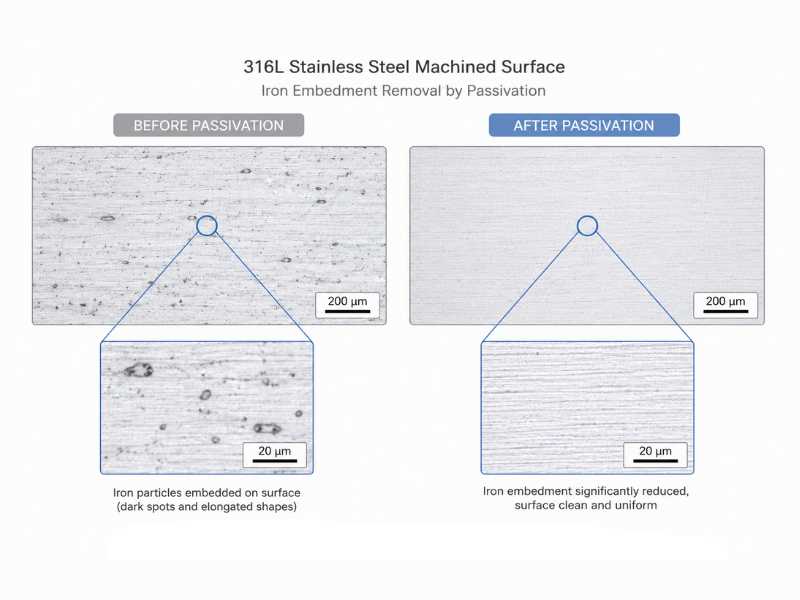
Для деталей, находящихся в сухих помещениях под небольшой нагрузкой, это загрязнение представляет собой скорее косметический риск, чем структурный. Вы увидите пятна ржавчины на поверхности, а не поломку. Но для любой детали, попадающей в морскую среду, в контур очистки CIP, на линию пищевой промышленности или в любое другое место, подверженное постоянному воздействию хлоридов, загрязнение железом, оставшееся в результате механической обработки, является отправной точкой для питтинговой коррозии. Пассивация удаляет это железо до начала обслуживания.
Практическое правило: если ваша обработанная деталь из нержавеющей стали будет контактировать с соленой водой, пищевыми чистящими средствами или любой хлоридсодержащей технологической жидкостью, пассивируйте ее. Если он обитает в сухом шкафу или в помещении с низкой влажностью, вы можете обосновать его пропуск.
Стоит отметить одно примечание по конкретной марке: нержавеющую сталь 303, которая содержит добавки серы для обеспечения обрабатываемости, труднее эффективно пассивировать, поскольку сульфидные включения, которые облегчают ее обработку, также действуют как места инициирования локальной коррозии, которую пассивирующая кислота не полностью устраняет. Для агрессивных сред 303 является неподходящим исходным материалом, независимо от пассивации. Переключитесь на 304 или 316L и вместо этого пассивируйте его.
После сварки, перед вводом узла в эксплуатацию
Сварка наносит больше вреда пассивному слою, чем механическая обработка. В зоне термического влияния вокруг сварного шва происходит обеднение хромом, поскольку хром истощается из матрицы, окружающей границы зерен, какКарбиды хрома выпадают в осадок, это процесс, называемый сенсибилизацией. Сам сварной валик имеет поверхностные оксиды и термический оттенок, которые менее устойчивы к коррозии, чем основной металл. При сварке резервуара или трубы 316L, попадающей в среду CIP, непассивированный сварной шов является самым слабым местом во всей системе.
Пассивация после сварки удаляет термический оттенок и поверхностное железо со сварного валика и HAZ, позволяя оставшемуся хрому сформировать обновленный оксидный слой. Это важно даже для низкоуглеродистых нержавеющих сталей класса L (таких как 316L), которые сами по себе сопротивляются сенсибилизации, поскольку в них недостаточно углерода для образования зернограничных карбидов, но все же требуют удаления поверхностного железа и термического оттенка. Хотя пассивация не влияет на объемную металлургию, она имеет решающее значение для восстановления высокого соотношения хрома и железа на поверхности, устраняя потенциальные места возникновения язвенной коррозии в агрессивных средах.
Для промышленного оборудования пищевой промышленности, фармацевтических сосудов и компонентов морских конструкций пассивация после сварки не является обязательной в каком-либо значимом смысле. Большинство отраслевых стандартов для этих секторов, включая санитарные стандарты 3-A для пищевого оборудования, прямо требуют этого.
Последовательность имеет значение: очистите перед пассивацией. Если в зоне сварки есть масло, смазка или сварочные брызги, пассивирующая кислота вступит в реакцию с загрязнением, а не с поверхностью стали, и вы получите неровный или неполный пассивный слой. Сначала тщательно обезжирьте, промойте, затем пассивируйте.
После контакта или загрязнения углеродистой сталью
Этот сценарий, скорее всего, застанет людей врасплох. Нержавеющая сталь, которая хранилась на стойке из углеродистой стали, разрезалась неочищенными инструментами из углеродистой стали или обрабатывалась проволочными щетками, ранее использовавшимися для обработки мягкой стали, может собирать внедренные частицы железа только из этих контактов, без какой-либо фактической обработки.
Эти внедренные частицы железа ржавеют на поверхности нержавеющей стали в присутствии влаги, создавая впечатление, будто сама нержавеющая сталь ржавеет. Это не. Но визуальный результат один и тот же, и в пищевой или фармацевтической среде это проблема соответствия, независимо от основной причины.
Любая деталь из нержавеющей стали, которая контактировала с оборудованием, инструментами или складским оборудованием из углеродистой стали во время производства или транспортировки, должна быть пассивирована перед вводом в эксплуатацию. Это относится кнержавеющая сталь шарнирные головки, сферические подшипники скольжения, фитинги и любые другие прецизионные компоненты, которые перемещаются по цепочке поставок, включающей среды со смешанными металлами.
Когда пассивация не требуется
Пассивация каждой детали из нержавеющей стали, независимо от ее истории или применения, приводит к потере времени и химикатов без какого-либо существенного улучшения коррозионных характеристик.
Детали, подвергнутые электрополировке, не требуют пассивации. Электрополировка удаляет больше материала, чем пассивация, обеспечивает превосходное качество поверхности и оставляет слой, обогащенный хромом, с лучшей коррозионной стойкостью, чем химическая пассивация. Выполнение этапа пассивации после электрополировки ничего не повредит, но добавляет этапы процесса, не принося прироста производительности.
Детали, используемые в неагрессивных внутренних средах под механическими нагрузками, не требуют пассивации по причинам коррозии. Анержавеющая сталь сферический подшипник скольжения, работающий в сухой закрытой промышленной машине в помещении с климат-контролем, прослужит дольше своего механического износа, даже не подвергаясь пассивации. Слой оксида хрома, который естественным образом образуется на хорошо обработанной поверхности в условиях чистой комнаты, достаточен.
Детали, которые сразу же подвергаются дальнейшей поверхностной обработке, такой как PVD-покрытие или химическое никелирование, не требуют отдельной пассивации в качестве промежуточного этапа. Последующая обработка заменяет тот пассивный слой, который в любом случае образовался бы.
Проблема последовательности, о которой никто не говорит
Правильная последовательность этапов пассивации имеет такое же значение, как и их выполнение вообще.
Первая ошибка – пассивация перед обезжириванием. Пассивирующая кислота не удаляет масла. Вступает в реакцию с металлической поверхностью. При наличии масла или обрабатывающей жидкости кислота создает барьер, который оставляет сталь под загрязнением непассивированной, в то время как остальная часть поверхности образует нормальный пассивный слой. В итоге вы получаете неоднородный пассивный слой, который выходит из строя преимущественно в загрязненных зонах. Предварительно очистите, обезжирьте и промойте. Всегда.
Вторая ошибка — пассивация перед первым циклом CIP на новом оборудовании. Логика кажется верной: пассивировать, затем очистить. Но если на оборудовании есть сварочные брызги, остатки флюса или строительные загрязнения, вы запечатываете часть их под пассивным слоем, а не удаляете его. Проведите тщательный первый цикл очистки, чтобы удалить остатки конструкции, осмотрите, а затем пассивируйте.
Для компонентов из нержавеющей стали в пищевой или фармацевтической промышленностиASTM A967охватывает процедуры пассивации как лимонной кислотой, так и азотной кислотой. Лимонная кислота все чаще используется по умолчанию на предприятиях пищевой промышленности, поскольку она не образует NOx и полностью соответствует санитарным технологическим требованиям.
Заключение
Пассивация занимает свое место после механической обработки или сварки, приводящей к загрязнению железом, а также после любого контакта смешанных металлов, а не в качестве стандартного стандарта. Соблюдайте правильную последовательность (очистка перед пассивацией, пассивация перед первым обслуживанием, а не перед первым циклом CIP) и пропускайте ее только там, где электрополировка или сухая, неагрессивная среда уже делают ее излишней.
Profab Machineпроизводит прецизионные компоненты из нержавеющей стали марок 304, 316L и 17-4PH, при этом пассивация доступна в качестве определенного этапа окончательной обработки. Для компонентов, предназначенных для морской, пищевой или фармацевтической промышленности, спецификация пассивации может быть подтверждена на этапе заказа.
