
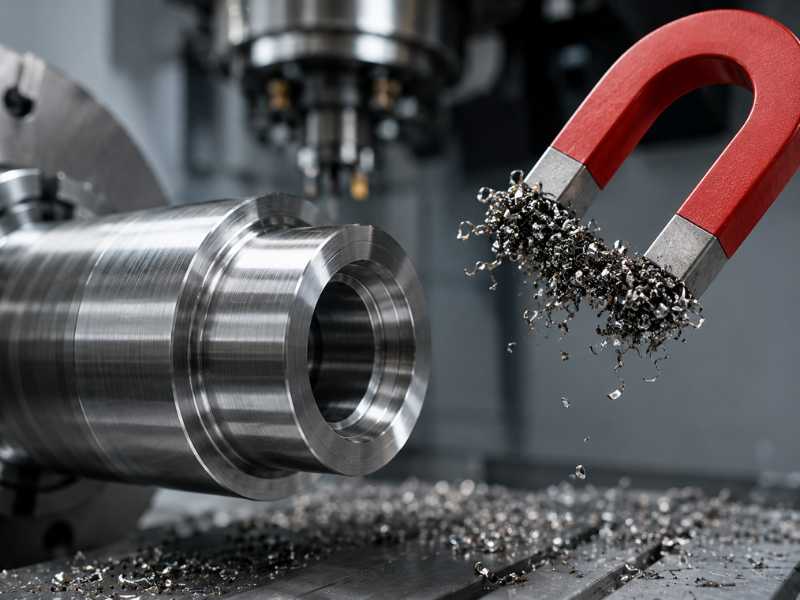
Вы получаете партию обработанных компонентов из нержавеющей стали шарнирные головки, сферические подшипники скольжения или CNC, указанных в 316L. Вы проводите по ним магнитом. Какая-то палка. Ваш первый инстинкт — указать неправильный сорт, подать жалобу на качество и потребовать сертификаты материала. В большинстве случаев это неправильный инстинкт.
Магнетизм аустенитной нержавеющей стали после механической обработки является хорошо документированным металлургическим явлением. Это не значит, что оценка неправильная. Это означает, что процесс обработки изменил микроструктуру определенным и предсказуемым образом. Понимание того, почему это происходит, подскажет вам, когда это приемлемо, когда это проблема и что с этим делать.
Отправная точка: почему аустенитная нержавеющая сталь немагнитна
304 и 316L — аустенитные марки. В отожженном состоянии аустенитные нержавеющие стали имеют гранецентрированную кубическую (FCC) кристаллическую структуру. Такое расположение атомов железа не позволяет магнитным доменам выстраиваться таким образом, чтобы возникал ферромагнетизм. В результате получается магнитная проницаемость примерно от 1,003 до 1,005, что чуть выше проницаемости свободного пространства (1,000). Для практических целей магнит соскальзывает с отожженного стержня 316L без какого-либо притяжения.
Структура FCC поддерживается при комнатной температуре стабилизаторами аустенита, в первую очередь никелем. КакДокументы Carpenter Technologyаустенитные марки в отожженном состоянии демонстрируют проницаемость на постоянном токе от 1,003 до 1,005 при стандартных силах намагничивания. 316L содержит 10–14% никеля, поэтому он более устойчив к микроструктурным изменениям при механических нагрузках, чем 304, который содержит 8–10% никеля.
Что обработка делает с этой структурой
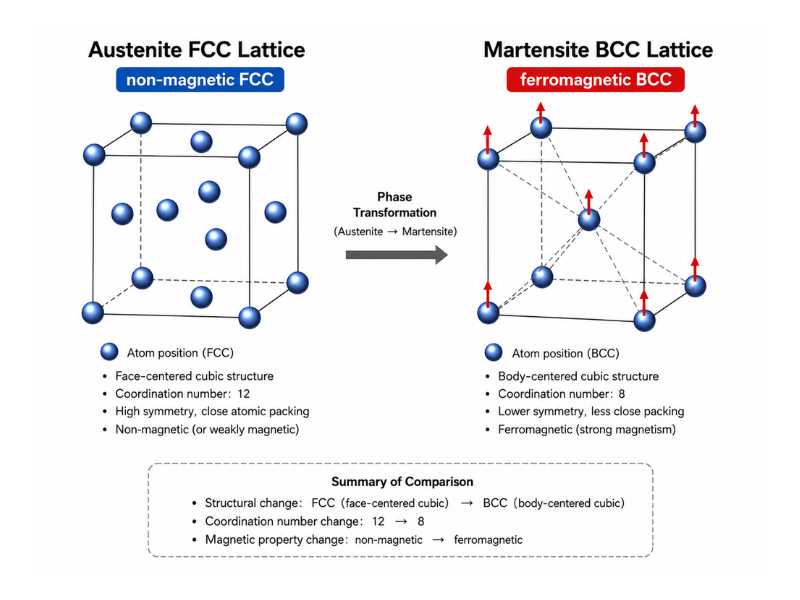
При механической обработке, шлифовке, холодной штамповке или резкой аустенитной нержавеющей стали механическая деформация на границе раздела инструмент-заготовка приводит к значительной пластической деформации материала. При такой деформации аустенит FCC становится термодинамически нестабильным и начинает превращаться в мартенсит. Это называется мартенситным превращением, вызванным деформацией.
Мартенсит имеет объемно-центрированную кубическую (BCC) или объемно-центрированную тетрагональную (BCT) кристаллическую структуру. Эта структура действительно позволяет магнитным доменам выравниваться. Мартенсит ферромагнитен. Даже небольшая объемная доля мартенсита в аустенитной части создает измеримое магнитное притяжение.
Преобразование неравномерно по всей детали. Он концентрируется в точках наибольшей деформации: самой обработанной поверхности, зоне контакта режущей кромки, корнях резьбы в токарных деталях, кромках отверстий в просверленных отверстиях и поверхностном слое шлифованных деталей. Вы часто обнаружите, что только обработанные поверхности притягивают магнит, а сыпучий материал - нет. Это градиент деформации, ставший видимым.
Почему 304 преобразует больше, чем 316L
Разница в склонности к трансформации между марками сводится к стабильности аустенита, которая количественно определяется температурой Md30. Md30 — температура, при которой 50% мартенсита образуется при деформации 30%. Формула:
Md30 (°C) = 551 – 462(C+N) – 9,2Si – 8,1Mn – 13,7Cr – 29(Ni+Cu) – 18,5Mo
Более низкий Md30 означает более стабильный аустенит и меньшую склонность к трансформации, вызванной деформацией. Для типичного 304 температура Md30 составляет около 20–30°C. Для 316L более высокое содержание никеля (10–14%) и молибдена (2–3%) приводит к тому, что температура Md30 значительно ниже комнатной, часто до -30 ° C или ниже. Вот почему вы можете агрессивно обрабатывать 316L и по-прежнему видеть лишь слабый магнитный отклик, в то время как та же операция с 304 может вызвать заметно более сильное притяжение.
Это инженерная основа для указания 316L вместо 304 в приложениях, где магнетизм после обработки является проблемой, например, в смежном оборудовании МРТ, прецизионных датчиках и определенном оборудовании пищевой промышленности с последующими системами магнитной сепарации.
Означает ли магнетизм, что коррозионная стойкость упала?
Этот вопрос особенно важен для покупателей компонентов 316L, предназначенных для морской эксплуатации или CIP для пищевой промышленности. Короткий ответ: магнетизм мартенсита, вызванного деформацией, после механической обработки не снижает напрямую коррозионную стойкость в объеме детали.
Более точный ответ: существует локальный эффект, который стоит понять. В ходе деформационного превращения хром незначительно перераспределяется на границах фаз между мартенситом и оставшимся аустенитом. В агрессивных хлоридных средах такое перераспределение может создавать микроскопические зоны, в которых слой пассивного оксида хрома тоньше, чем в полностью аустенитном материале. Эти зоны являются потенциальными местами возникновения точечной коррозии, хотя риск для 316L обычно невелик по сравнению с 304, поскольку объемная доля трансформации остается небольшой даже после механической обработки.
Магнетизм сам по себе не вызывает коррозии, но изменения, вызывающие магнетизм, могут снизить доступность хрома на поверхности после мартенситного превращения, ослабляя защитный оксидный слой в средах, богатых хлоридами. Для компонентов 316L в судостроении или пищевой промышленности практическим решением проблемы является пассивация после механической обработки. Пассивация лимонной кислотой или азотной кислотой помогает удалить свободное железо и способствует образованию чистой пассивной поверхности. ASTM A967 включает тестирование свободного железа для проверки эффективности процесса пассивации. Пассивация улучшает состояние поверхности, но не обращает вспять мартенсит, вызванный деформацией в основном металле.
Когда магнетизм после обработки является приемлемым
Для большинства промышленных применений слабый магнитный отклик в обработанных компонентах 316L является приемлемым и не указывает на проблемы с сортом или ухудшение качества.
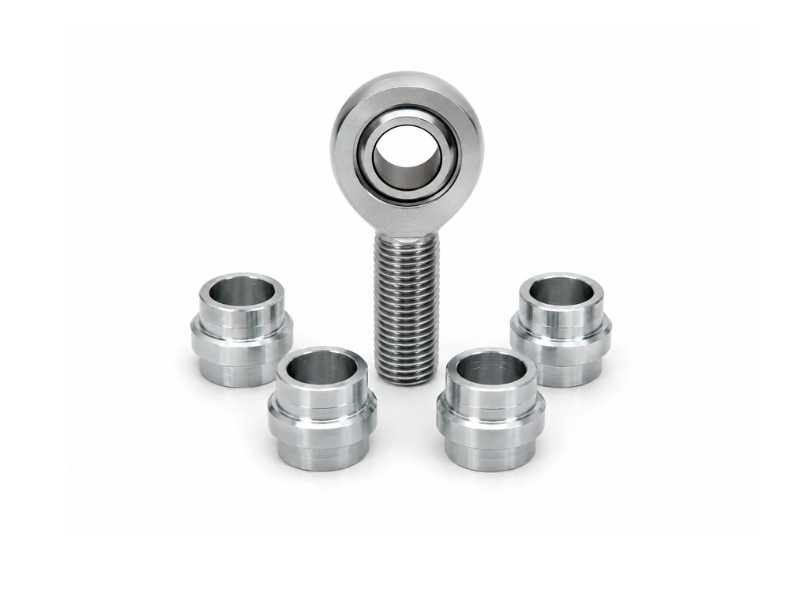
Конструкционные и несущие конструкции требуют предела текучести, усталостной долговечности и коррозионной стойкости, ни на один из которых существенно не влияет небольшая объемная доля мартенсита, типичная для CNC, обработанного 316L. Анержавеющая сталь шарнирная головкаили сферический подшипник скольжения, который демонстрирует слабое магнитное притяжение к обработанному отверстию или поверхности резьбы, работает точно так, как ожидалось с точки зрения материаловедения.
Магнитный тест — это инструмент проверки, а не тест для определения класса. Деталь 304, подвергнутая холодной обработке, будет протестирована как магнитная, поэтому магнитное испытание не позволяет окончательно определить 304 как аустенитную. Он определенно не может отличить 304 от 316L или между приемлемой трансформацией после механической обработки и настоящей заменой неправильного качества. Если проверка марки имеет значение, используйте OES или другой метод, позволяющий надежно измерить содержание углерода для марок нержавеющей стали с низким содержанием углерода, например 316L. РФА полезен для общего скрининга сплавов, но он не может измерить углерод, поэтому он сам по себе не может подтвердить, является ли деталь 316 или 316L. Сам по себе магнит ничего не доказывает, кроме того, что присутствует некоторое количество мартенсита.
Когда магнетизм после обработки является проблемой
Три категории применения действительно требуют низкой магнитной проницаемости готовой детали.
Среды МРТ и медицинской визуализации являются наиболее требовательными. МРТ и другие приложения магнитного резонанса могут предъявлять строгие требования к магнитным свойствам, но приемлемый предел зависит от устройства, напряженности поля, условий градиента, а также конкретной маркировки МР или протокола испытаний. Для этих применений готовую деталь следует оценивать по фактическим спецификациям МРТ, а не по общему эмпирическому правилу. Детали для этих целей должны быть подвергнуты отжигу после механической обработки для восстановления аустенитной структуры.
Для оборудования магнитопорошкового контроля (MPI) и чувствительных систем магнитного обнаружения требуются немагнитные корпуса и конструктивные компоненты. Мартенсит, вызванный деформацией в обработанных деталях, создает в этих системах фоновый шум.
Линии пищевой и фармацевтической промышленности с расположенными после них системами магнитной сепарации представляют собой менее очевидный случай. Если на производственной линии используются магнитные сепараторы для удаления примесей железа из потоков продукции, обработанные детали из нержавеющей стали с измеримыми ферромагнитными свойствами могут выделять мелкие частицы, которые вызывают ложные срабатывания, или проходить незамеченными. В этих установках магнитное состояние каждого компонента из нержавеющей стали после механической обработки, контактирующего с потоком продукта, является действительным параметром спецификации.
Восстановление немагнитного поведения: отжиг на раствор
Если для вашего применения требуется немагнитная нержавеющая сталь после механической обработки, решением является отжиг на раствор: нагрев до 1040–1100°C и быстрая закалка. Это растворяет мартенситную фазу и восстанавливает полностью аустенитную структуру FCC. Деталь возвращается к магнитной проницаемости около 1,003–1,005.
Компромисс является механическим. Отжиг на раствор значительно снижает механические свойства: прочность на разрыв отожженного 304 может упасть с 700 МПа до примерно 500 МПа. Для прецизионных деталей, размерные допуски и качество поверхности которых были установлены до отжига, деформация во время цикла термообработки также представляет собой риск. Тонкостенные детали и отверстия с жесткими допусками требуют поддержки приспособлений во время отжига, чтобы предотвратить коробление.
Для компонентов, для которых важны как немагнитные свойства, так и механическая прочность, ответ при выборе материала заключается в том, чтобы начать с более стабильного аустенитного сорта, а не отжигать постфактум. Сплавы с более высоким содержанием никеля и сплавы, легированные азотом, такие как 316LN, остаются ближе к немагнитным при механической обработке, не требуя последующей термообработки.
Что это означает, когда вы получаете детали
Если обработанные детали из нержавеющей стали поставляются с мягким магнитным притяжением к обработанным поверхностям и сертификация материала подтверждает химический состав 316L, детали не являются дефектными. Магнетизм является ожидаемым результатом процесса обработки.
Если магнитное притяжение сильное по всей детали, включая необработанные поверхности, это другой сигнал. Полностью ферритный материал (например, 430) или мартенситный материал (например, 410) будет демонстрировать такое поведение. В этом случае перед приемкой деталей гарантируется проверка материала с помощью OES или XRF.
Различие имеет значение: локализованный поверхностный магнетизм обрабатываемой детали — это металлургия. Равномерный сильный магнетизм по всему компоненту является потенциальной заменой марки. Относитесь к ним по-другому.
Profab Machine производит прецизионныеCNC компонентыв 304, 316L и 17-4PH. Для применений, требующих контролируемой магнитной проницаемости после механической обработки, можно обсудить пассивацию и рекомендации по выбору марки в соответствии с вашими спецификациями.
