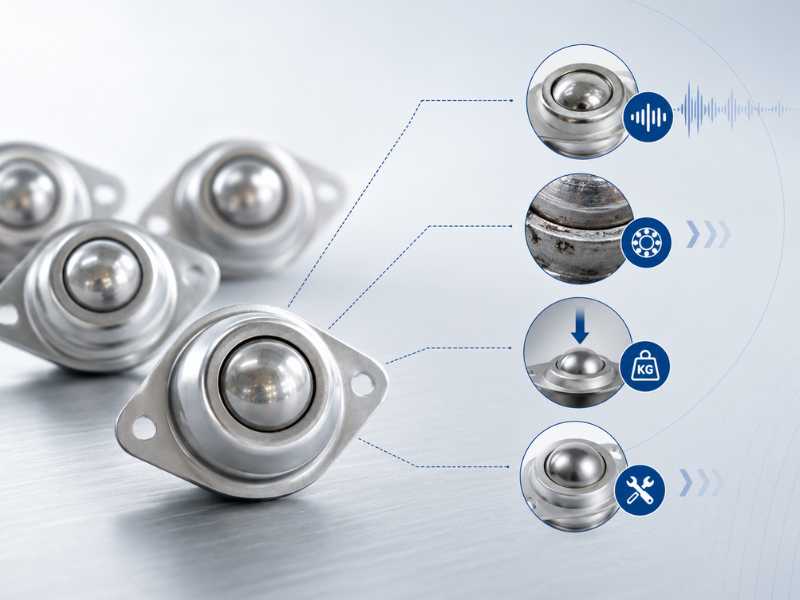
Хорошо работающий шариковый элемент передачи работает бесшумно, свободно перемещается во всех направлениях и выдерживает номинальную нагрузку без видимой деформации или нагрева. Когда что-то меняется, симптомы обычно очевидны: новый шум, неровности при вращении, ощущение жесткости узлов или видимый износ основного шара. Менее очевидно, какая из нескольких возможных причин на самом деле является причиной. Исправьте неправильную вещь, и проблема вернется по тому же графику.
В этом руководстве описаны наиболее распространенные виды отказов нержавеющей стали шариковые элементы передачи, причины каждого из них и то, что на самом деле включает в себя правильное устранение.
Шум скрежетания или скрипа
Скрежет во время работы почти всегда означает контакт металла с металлом где-то на пути нагрузки. В шариковый элемент передачи основной шар поддерживается слоем опорных шариков меньшего размера внутри корпуса. Когда внутренняя обойма шарика теряет смазку или загрязняется абразивными частицами, опорные шарики тянутся по поверхности корпуса вместо того, чтобы катиться чисто.
Исправление зависит от того, запечатано ли устройство на весь срок службы или исправно ли оно. Большинство агрегатов малой и средней мощности герметизированы на заводе и не предназначены для повторной смазки в полевых условиях. Если герметичный узел начинает шлифовать, значит, внутренняя смазка либо высохла в результате тепловых циклов, либо была вытеснена загрязнениями, проникшими через поврежденное грязесъемное уплотнение. Замена – это практический ответ. Для агрегатов, работающих в тяжелых условиях, с пресс-масленками, промывайте корпус свежей смазкой, рассчитанной на вашу рабочую температуру, пока старая смазка не выйдет из корпуса, затем ненадолго запустите агрегат и проверьте, исчез ли шум.
В агрегатах из нержавеющей стали, работающих в пищевой или фармацевтической промышленности, выбор смазочного материала имеет большее значение, чем в стандартных промышленных применениях. Пищевая смазка, сертифицированная по стандарту NSF H1, обычно применяется там, где возможен случайный контакт с пищевыми продуктами. Стандартная промышленная смазка в этих условиях создает риск загрязнения, который полностью заменяет вопрос отказа подшипников.
Одна из причин шлифования, которой не уделяется достаточного внимания: мусор при установке. Если шариковый элемент передачи впрессовывается в вырез панели или стола без очистки кромок отверстия, металлическая стружка и стружка, образующиеся в процессе механической обработки, немедленно попадают в корпус. Устройство работает с первого часа работы. Очистите монтажное отверстие перед установкой любого блока.
Щелканье или неравномерный шум в определенной точке вращения
Щелчок, повторяющийся в постоянной точке вращения основного шара, а не непрерывный, указывает на локализованный дефект поверхности. Наиболее распространенной причиной является плоское пятно на основном шаре.
Плоские пятна образуются двумя способами. Первым является повреждение от удара: тяжелый груз, упавший на устройство с высоты, или устройство, на которое наехало колесо вилочного погрузчика, когда оно свободно лежит на столе, деформирует поверхность шара в точке контакта. Второй — статическая нагрузка во время хранения или длительного простоя. Если нагруженный поддон неделями стоит на столе передачи шариков без движения, вес груза создает длительное контактное напряжение в одной точке каждого основного шара. Со временем, особенно если нагрузка на агрегатах из более мягких сортов близка к номинальной или превышает ее, это напряжение может привести к небольшой деформации. Когда агрегат снова начинает двигаться, плоскость проходит через зону нагрузки один раз за оборот и издает повторяющийся щелчок или стук.
316L Нержавеющая сталь в отожженном состоянии мягче, чем закаленная углеродистая сталь. Если основной материал шарика указан как нержавеющая сталь 316L, устойчивость к образованию плоских пятен обычно ниже, чем у закаленного 440C или дисперсионно-твердеющего 17-4PH. Если ваше приложение предполагает длительные периоды стационарного хранения нагруженного стола на транспортировочном столе шариков, спецификация материала шариков имеет большее значение, чем в случае применения конвейера непрерывного действия.
Плоское пятно не восстанавливается само собой. После формирования дефект слегка увеличивается с каждым оборотом, поскольку край лыски создает концентрацию напряжений. Верное решение – замена блока.
Жесткое или заедание вращения
Блок, который сопротивляется движению в одном направлении или требует значительно большей толкающей силы, чем другие в той же таблице, имеет либо проблему загрязнения, либо проблему с посадкой.
Загрязнение — наиболее распространенная причина в производственных средах. Мелкие частицы от механической обработки, избыточного распыления порошкового покрытия или остатков пищевых продуктов скапливаются в зазор между основным шаром и крышкой корпуса. Материал действует как тормоз. В условиях промывки вода под высоким давлением выталкивает мусор в корпус быстрее, чем его может заблокировать грязесъемник. Решение состоит в том, чтобы снять блок, промыть корпус соответствующим растворителем или водой, повторно смазать, если блок имеет пресс-масленку, и переустановить. В средах, где это происходит неоднократно, переключитесь на устройства со сливными отверстиями, которые позволяют промывочной жидкости и мусору выходить, а не накапливаться.
Проблема с посадкой менее очевидна. шариковые элементы передачи вдавите или ввинтите в монтажную панель. Если монтажное отверстие меньшего размера, корпус слегка деформируется при вдавливании, что искажает геометрию внутренней дорожки шарика и увеличивает сопротивление качению. Основной шар по-прежнему вращается, но с большим трением, чем предсказывает спецификация устройства. Перед опрессовкой проверьте диаметр монтажного отверстия на соответствие спецификации производителя. Натяг должен быть достаточным, чтобы удерживать узел от нагрузок при выдергивании, но не настолько сильным, чтобы стенка корпуса вдавливалась в дорожку шарика. Для устройств из нержавеющей стали, запрессованных в панели из нержавеющей стали, перед запрессовкой нанесите на корпус тонкий слой противозадирного средства OD. Прессовая посадка нержавеющей стали на нержавеющую сталь может привести к истиранию во время установки, а поверхность корпуса с истиранием передает неравномерное напряжение на стенку корпуса.
Преждевременный износ основного шара
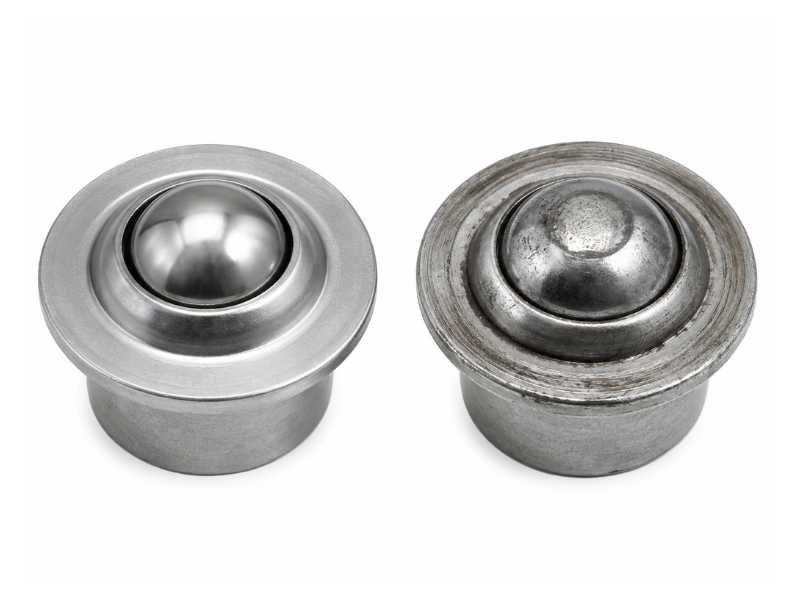
Видимый износ на основной поверхности шара, проявляющийся в виде матового или зазубренного кольца вокруг экватора, означает, что агрегат работает с превышением номинальной нагрузки или неправильное распределение нагрузки по столу.
Каждый шариковый элемент передачи имеет номинальную статическую нагрузку. Этот рейтинг предполагает, что устройство установлено заподлицо с поверхностью панели, нагружено вертикально и является частью массива, где нагрузка распределяется между несколькими устройствами одновременно. Нагрузка на единицу в таблице не равна общей нагрузке таблицы, разделенной на общее количество единиц. Это нагрузка, которую несет минимальное количество устройств, контактирующих с данной нагрузкой в любом положении. Для большинства жестких грузов с плоским дном на правильно спроектированном столе нагрузка обычно распределяется как минимум на три единицы в любой момент времени. При гибком грузе или неровной поверхности стола отдельные блоки могут мгновенно переносить значительно больше, чем им положено.
Общее правило максимального расстояния между шариковые элементы передачи для грузов с плоским и ровным дном состоит в том, чтобы разделить наименьший размер транспортируемого груза на 2,5. Такая геометрия гарантирует, что любую нагрузку всегда будут поддерживать как минимум три агрегата одновременно. Столы с расстоянием, рассчитанным на среднюю нагрузку, а не на худшую геометрию, будут вызывать ускоренный износ блоков на краях массива, где нагрузки, входящие или выходящие из стола, временно поддерживаются меньшим количеством блоков.
⚠️ Примечания: Перегруженные устройства не всегда выходят из строя заметно и сразу. Агрегат, работающий при значительно более высокой статической нагрузке, может продолжать функционировать в течение некоторого времени, пока в основном шаре не разовьется подповерхностное усталостное повреждение. Первым видимым признаком часто является внезапное появление плоского пятна или перелом шара во время нормальной работы. Прежде чем приписывать износ неисправным узлам, проверьте расчет распределения нагрузки.
В агрегатах из нержавеющей стали для пищевой и морской промышленности нержавеющая сталь 420 или 440C для основного шара обеспечивает значительно лучшую износостойкость, чем 304 или 316L, за счет несколько более низкой коррозионной стойкости. Для применений, где важно и то, и другое, 17-4PH в дисперсионно-твердеющем состоянии обеспечивает лучший баланс, с минимальным пределом текучести примерно от 725 МПа в состоянии H1150 до примерно 1170 МПа в состоянии H900 и адекватной коррозионной стойкостью для многих условий промывки. Он не является заменой 316L в условиях непрерывного погружения или работы с высоким содержанием хлоридов, но для линий пищевой промышленности с циклами CIP он справляется с механическими требованиями лучше, чем мягкие аустенитные марки.
Блоки, которые не остаются заподлицо с панелью
шариковый элемент передачи, который постепенно выходит из монтажного отверстия, вызывает две проблемы: устройство возвышается над поверхностью и создает неровности на пути передачи, а удерживающая сила уменьшается с каждым циклом вибрации, пока устройство не выпадет полностью.
Это происходит, когда посадка корпуса в отверстие была указана правильно, но отверстие со временем изнашивается в результате многократного снятия и повторной установки устройства. Каждый цикл удаления удаляет материал с краев отверстия. После неоднократных замен отверстие может стать слишком большим для OD устройства.
Решением является стопорное кольцо или тонкостенная втулка из нержавеющей стали, впрессованная в увеличенное отверстие для восстановления правильного диаметра, а затем шариковый элемент передачи, впрессованный во втулку. Не пытайтесь заполнить слишком большое отверстие только фиксирующим составом. Анаэробные фиксирующие составы заполняют только небольшие зазоры, обычно примерно до 0,25 мм и примерно до 0,5 мм для марок с большими зазорами, а изношенное отверстие может превышать этот размер.
Коррозия внутри корпуса
Корпуса из нержавеющей стали хорошо противостоят внешней коррозии. Проблема возникает внутри, где опорные шарики и их дорожки часто изготавливаются из углеродистой стали или нержавеющей стали более низкого качества для достижения твердости, необходимой для износостойкости. В средах с высокой влажностью, солевыми брызгами или частым воздействием воды влага проникает через грязесъемник и воздействует на внутренние компоненты, даже если корпус снаружи выглядит чистым.
Симптомом является узел, в котором резкое вращение развивается постепенно, в течение нескольких недель, а не внезапно. При извлечении узла и осмотре основного шара и внутренней части корпуса обнаруживаются пятна ржавчины и ямки на внутренней поверхности дорожки качения шариков.
Для морской, прибрежной или пищевой промышленности укажите агрегаты, полностью изготовленные из нержавеющей стали, в которых внутренние компоненты, включая опорные шарики и их дорожки, изготовлены из нержавеющей, а не из углеродистой стали. В шариковые элементы передачи из нержавеющей стали шариковые элементы передачи используется корпус 304 или 316L с вариантами основного шара из закаленной нержавеющей стали, чтобы напрямую решить эту проблему. Для эксплуатации в погруженном состоянии или с постоянной влажностью 316L является обычной минимальной спецификацией материала.
Когда заменять и когда обслуживать
Агрегаты с пресс-масленками: сначала обслужите, замените, если шум или заедание не исчезнут после свежей смазки. Устройства запечатаны на весь срок службы: замените при появлении шума, заеданий или видимых повреждений поверхности. Подходит корпус, который изношен: восстановите отверстие втулкой и замените узел. Плоские места: всегда заменяйте, ремонт невозможен. Внутренняя коррозия: замените и укажите правильную внутреннюю марку полностью нержавеющей стали, соответствующую окружающей среде в будущем.
Profab Machine производитнержавеющая сталь шариковые элементы передачив конфигурациях с фланцем, круглым основанием и на шпильках для конвейерных столов, линий пищевой промышленности, грузовых платформ и сборочных рабочих станций.