
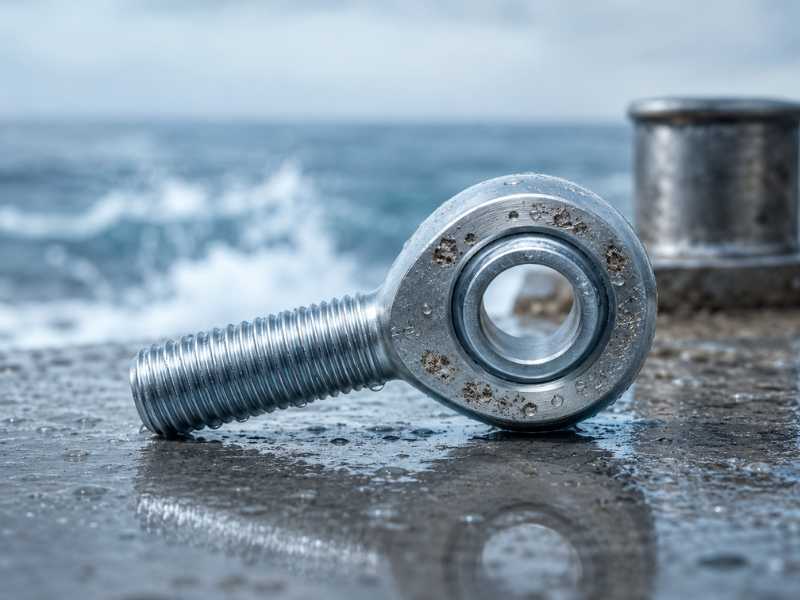
Модель шарнирная головка, изготовленная из нержавеющей стали 316 и установленная в среде соленой воды, все равно может вызвать коррозию в течение одного сезона. Выбор сплава в принципе был правильным, но не были учтены две переменные, определяющие возникновение точечной коррозии: геометрия и состояние поверхности. Оба являются специфичными для сборок шарнирная головка и оба обычно игнорируются в спецификациях, ограничивающихся маркой материала.
В этой статье рассказывается, как возникает питтинг на нержавеющей стали, почему геометрия шарнирная головка ускоряет его в предсказуемых местах, как использовать PREN в качестве инструмента выбора сплава, помимо бинарного набора 316-по-304, и какие решения по обработке поверхности действительно меняют результат.
Питтинговый механизм на нержавеющей стали
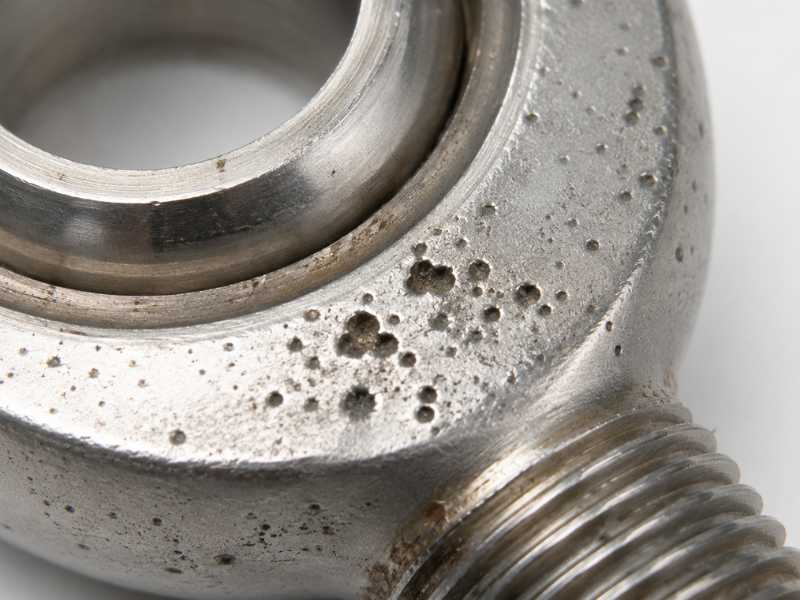
Нержавеющая сталь противостоит коррозии благодаря пассивному слою оксида хрома толщиной в несколько нанометров, который самопроизвольно образуется на поверхности в присутствии кислорода. Слой самовосстанавливается в большинстве условий. В хлоридной среде ионы хлорида конкурируют с кислородом на поверхностных участках, где пассивная пленка тонкая или локально разрушена. Когда хлорид побеждает в этом соревновании в определенном месте, пленка локально разрушается, голый металл под ней растворяется, и образуется ямка.
Геометрия ямы ускоряет собственный рост. Внутренняя часть активной ямы обеднена кислородом и имеет кислую среду, что предотвращает образование пассивной пленки. Ионы хлорида мигрируют в яму для поддержания баланса зарядов, что еще больше увеличивает локальную концентрацию хлоридов. Окружающая поверхность остается пассивной и действует как катод, вызывая анодное растворение в яме. Если яма активна, для ее остановки необходимо либо удалить источник хлоридов, либо физически нарушить химический состав ямы путем вмешательства на поверхность.
Две переменные материала определяют, где на шкале PREN находится марка нержавеющей стали. Содержание хрома напрямую способствует стабильности пассивной пленки. Молибден, с коэффициентом 3,3 на весовой процент встандарт PREN формула(PREN = %Cr + 3,3 x %Mo + 16 x %N) специально стабилизирует пассивную пленку против вытеснения хлоридов. Азот вносит дополнительный вклад в размере 16 процентов по весу, но присутствует в небольших количествах в большинстве стандартных марок. Практическим следствием является то, что 316 (приблизительно 16,5% Cr, 2,1% Mo) достигает PREN примерно от 24 до 26, что значительно выше 304 (от PREN 18 до 20), но значительно ниже того, что требуется для морских и погружных служб. Для погружения в морскую воду значение PREN выше 40 является общим порогом, используемым в морской инженерной практике. 316 не достигает этого порога.
Почему геометрия шарнирная головка создает определенные участки точечной коррозии
В большинстве сравнений марок нержавеющей стали для морского применения в качестве эталонной геометрии рассматриваются плоские прутки или трубы. шарнирная головка не является плоской поверхностью. Он содержит несколько геометрических особенностей, которые концентрируют хлориды и создают локализованные зоны с обеднением кислородом, которых нет в простых формах.
Кольцевой зазор между шаром и корпусом является наиболее важным из них. Шарик находится внутри отверстия корпуса с небольшим зазором, занимаемым вкладышем. На краю корпуса, где шар выходит из отверстия отверстия, между поверхностью шара и ободом корпуса имеется зазор по окружности. Этот зазор достаточно узок, чтобы препятствовать циркуляции электролита, но достаточно широк, чтобы его можно было заполнить морской водой. После заполнения кислород истощается в результате медленных коррозионных реакций внутри зазора и не пополняется за счет движения объемной жидкости. Концентрация хлоридов растет. Это хрестоматийное условие щелевой коррозии, которая начинается при более низких концентрациях хлоридов и более низких температурах, чем точечная коррозия на открытой поверхности того же сорта.
Корень хвостовика с резьбой является вторым критическим местом. Корни резьбы являются геометрическими концентраторами напряжений, а также геометрией щели. Влага, попавшая в корни резьбы, в сочетании с ограниченным доступом кислорода создает тот же локальный химический состав, что и зазор в корпусе шара. В шарнирные головки, где хвостовик входит в корпус или муфту под небольшим контактным давлением без полной глубины зацепления резьбы, зона частичного зацепления создает дополнительную геометрию щелей вдоль боковых сторон резьбы.
Отверстие под болт через шар является третьим местом. Болт или штифт проходит через отверстие шара, а небольшой зазор между болтом и отверстием заполняется морской водой при погружении или разбрызгивании. Гальваническая связь между материалом болта и шаром может усилить коррозионную реакцию, если используются разнородные металлы. Болт из углеродистой или оцинкованной стали, проходящий через шарик из нержавеющей стали 316, создает гальваническую пару, которая ускоряет коррозию стального крепежа и в определенных конфигурациях может нарушить пассивную пленку на прилегающей поверхности из нержавеющей стали.
⚠️ Щелевая коррозия начинается с меньшей интенсивностью, чем точечная коррозия на той же марке.
Поверхность 316 из нержавеющей стали, которая устойчива к точечной коррозии на открытой поверхности в данной морской среде, все же может подвергаться щелевой коррозии в зазоре корпуса шара в тех же условиях. PREN прогнозирует устойчивость к точечной коррозии на открытой поверхности. Он не предсказывает напрямуюЩелевая коррозияинициация. Для геометрий с малым зазором, таких как сборки шарнирная головка, более подходящим критерием является температура щелевой коррозии (CCT, измеренная согласно ASTM G48). 316 имеет температуру CCT около 0°C при испытаниях на агрессивное хлорид железа, что означает ограниченную стойкость к щелевой коррозии в средах с концентрированными хлоридами.
PREN как инструмент выбора марки для морской пехоты шарнирные головки
Бинарный выбор между 304 и 316 охватывает только две точки непрерывной шкалы устойчивости к хлоридам. Для морского шарнирные головки система отбора должна использовать PREN в качестве основного критерия наряду с конкретными условиями воздействия.
Приблизительные значения PREN для марок, соответствующих приложениям шарнирная головка:
304 / 304L: от PREN 18 до 20. Подходит для неморских сред с периодической влажностью. Не подходит для прибрежной или морской службы.
316 / 316L: от PREN 24 до 26. Подходит для защищенных прибрежных зон, пресной воды с загрязнением хлоридами и пищевой промышленности с хлорированной очисткой. Разъедает при прямом погружении в морскую воду в течение длительного времени. Наиболее распространенная морская спецификация и правильный выбор для значительной части морских применений, где прямое погружение ограничено и доступен доступ для обслуживания.
Дуплекс 2205 (UNS S31803): PREN 32 до 36. Значительно улучшена стойкость к хлоридам по сравнению с 316. Подходит для зоны брызг и периодического контакта с морской водой. Более высокий предел текучести, чем у 316, также позволяет использовать меньшее поперечное сечение при эквивалентной номинальной нагрузке.
Super Duplex 2507 (UNS S32750): от PREN 40 до 43. Пороговый класс для погружения в морскую воду в морской инженерной практике. Более высокая стоимость и более ограниченная доступность обрабатывающего материала, чем 316 или 2205. Подходит для морских и подводных условий, а также для постоянного погружения в морскую воду. шарнирная головка.
17-4PH (UNS S17400): PREN примерно от 24 до 30 в зависимости от условий термообработки и содержания азота. Сопоставимая устойчивость к хлоридам к 316 в большинстве сред. Преимущество 17-4PH в устойчивости к коррозии по сравнению с 316 не является причиной выбора его для применения в морских условиях. Причина механическая: предел текучести от 1000 до 1170 МПа в состоянии H900 против 205 МПа для отожженного 316. Для морских соединений с высокими нагрузками, где 316 не может соответствовать номинальной нагрузке при требуемом поперечном сечении, 17-4PH в условиях H1025 или 316 обеспечивает прочность без значительного ущерба для коррозионной стойкости. Состояние H900 (пиковое старение) не следует указывать для компонентов 17-4PH, подвергающихся воздействию морской воды, поскольку чувствительность к SCC наиболее высока при пиковой прочности; Согласно исследованию, опубликованному в журнале Transactions of the Indian Institute of Metals (Bhambroo et al., 2023), в условиях переизбытка H1025 или H1075 жертвуется часть пиковой прочности, чтобы существенно улучшить устойчивость SCC в хлоридной среде.
Длянержавеющая сталь шарнирные головкив морских приложениях путь выбора следующий: подтвердить условие воздействия (защищенное побережье, зона забрызгивания или погружение), сопоставить его с пороговым значением PREN и указать уровень, который соответствует этому пороговому значению или превышает его. Для большинства палубного оборудования прогулочных и коммерческих морских судов в защищенных или прибрежных зонах подходит 316. Для оффшорного, постоянного контакта с морской водой или под водой технически оправданным выбором является 2205 или 2507.
Как состояние поверхности влияет на результат
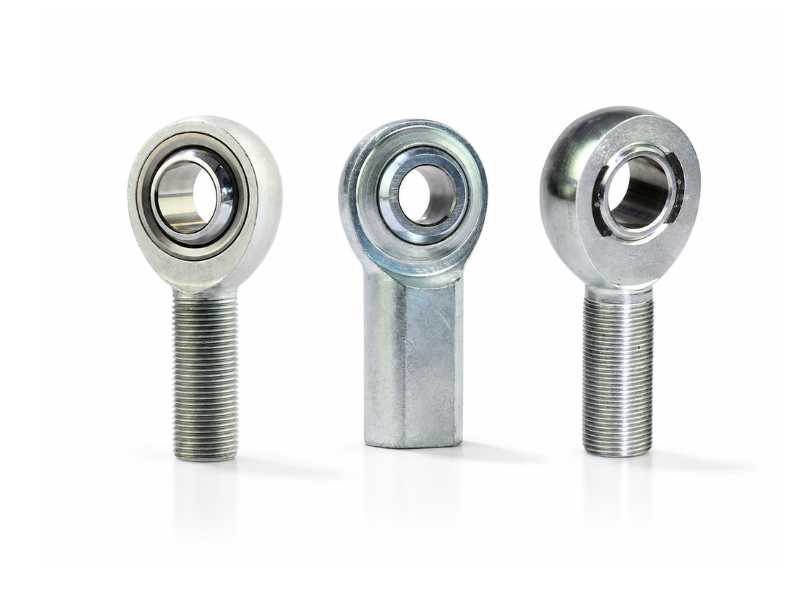
Два шарнирные головки, изготовленные из одного и того же прутка 316, могут иметь существенно разную устойчивость к точечной коррозии в зависимости от качества поверхности. Качество пассивной пленки, а не только состав сплава, определяет, насколько легко ионы хлорида вытесняют оксид хрома на поверхности.
На обработанных поверхностях CNC токарной или фрезерной обработки имеются следы инструмента, зоны термического воздействия на режущих кромках и вкрапленные частицы железа от контакта с инструментом. Загрязнение железом поверхности нержавеющей стали создает гальванические микроэлементы, которые инициируют точечную коррозию при гораздо более низких концентрациях хлоридов, чем требуется для чистого сплава. Пассивация согласно ASTM A967 удаляет свободное железо с поверхности, равномерно преобразует пассивный слой и является минимальным стандартом обработки поверхности для морских компонентов из нержавеющей стали. Он почти ничего не стоит по сравнению со стоимостью детали и с удивительной частотой исключается из спецификаций.
Электрополировка идет дальше. Процесс электрохимического удаления материала избирательно воздействует на неровности поверхности, оставляя более гладкую поверхность с меньшим количеством мест зарождения питтинга и более толстой пассивной пленкой, более богатой хромом, чем можно получить только при механической полировке или пассивации. На поверхностях шаров и отверстиях корпуса шарнирная головка электрополировка дополнительно уменьшает геометрию микрощелей на пиках шероховатости поверхности, непосредственно устраняя одно из условий возникновения, описанных выше. Для морских шарнирные головки, работающих в зоне брызг или при непрерывном воздействии, электрополировка до Ra 0,4 мкм или лучше на контактных поверхностях шара и корпуса является значимой модернизацией с измеримым эффектом на порог возникновения точечной коррозии.
Дробеструйная обработка актуальна для многоцикловой усталости шарнирные головки в морской эксплуатации. Слой сжимающих остаточных напряжений, создаваемый дробеструйной обработкой, противодействует растягивающим напряжениям, необходимым для возникновения коррозионного растрескивания под напряжением в ямках. Он не предотвращает образование язв, но останавливает развитие язвы к трещине SCC, которая является доминирующим видом катастрофического разрушения высокопрочных марок нержавеющей стали, эксплуатируемых в хлоридах.
Интервал технического обслуживания и логика проверок
Питтинговая коррозия в морских судах шарнирные головки поддается контролю с помощью режима технического обслуживания, нацеленного на конкретные места возникновения, описанные выше. При проверке после ввода в эксплуатацию, после воздействия шторма и во время сезонных интервалов технического обслуживания следует проверять три места: окружность зазора корпуса шара на наличие пятен или неровностей поверхности, указывающих на образование щелей, впадину резьбы на хвостовике на предмет точечной коррозии на меньшем диаметре и внутреннюю часть отверстия под болт, если болт съемный.
Ямки на ранней стадии, когда они проявляются в виде темных пятен или незначительных шероховатостей поверхности, а не видимых отверстий, можно остановить путем тщательной сушки узла, нанесения ингибитора коррозии и повторной пассивации, если деталь можно снять для химической обработки. Ямы, достигшие измеримой глубины, требуют оценки по несущему сечению. Ямка в основании резьбы хвостовика уменьшает эффективную площадь напряжения резьбы и не может быть оценена только визуальным осмотром; необходимо измерение размеров или контроль цветной дефектоскопии, чтобы подтвердить, остается ли деталь работоспособной.
Критерии замены для морского инструмента шарнирные головки с ямками должны включать любые ямки на впадине хвостовика резьбы глубиной более 10 % от глубины резьбы, любые видимые трещины, возникающие из-за ямок (указывающие на развитие SCC), а также любые ямки на поверхности шара, которые вызывают слышимую или тактильную шероховатость во время ручного вращения шара в корпусе, что указывает на повреждение вкладыша. от абразивного контакта с поверхностью шара с ямками.
Profab Machineрасходные материалыМорской класс шарнирные головки с пассивацией и электрополировкой доступен под заказ. Не стесняйтесь обращаться к нам!
