
316L — это стандартная спецификация нержавеющей стали для широкого спектра технологических и механических компонентов в нефтегазовой отрасли. Он достаточно хорошо справляется с средами умеренной коррозии, хорошо знаком производителям и инспекторам и широко доступен. Проблема в том, что умеренная коррозионная стойкость – это не то, что обеспечивает большинство нефтегазовых сред. Концентрация хлоридов в пластовой воде регулярно достигает десятков тысяч ppm. Парциальное давление H₂S в месторождениях высокосернистого газа превышает пороговые значения, вызывающие сульфидное растрескивание под напряжением в аустенитных марках. Рабочее давление в подводных и скважинных приложениях требует предела текучести, который 316L не может обеспечить без увеличения толщины стенки, что увеличивает стоимость и вес, который проект не может выдержать. Дуплексная нержавеющая сталь 2205 устраняет каждое из этих ограничений за счет различной металлургической архитектуры, и инженерное обоснование ее определения там, где этого требуют условия, становится простым, как только будут поняты основные цифры.
Металлургия за пропастью
Дуплексная нержавеющая сталь 2205 получила свое название от примерного состава: 22% хрома, 5% никеля, с добавлением 3% молибдена и 0,17% азота. Обозначение имеет значение при закупке: исходный UNS S31803 и более жесткий UNS S32205 носят коммерческое название «2205», но они не идентичны. S31803 допускает содержание молибдена всего 2,5% и азота всего 0,08%, в результате чего PREN может достигать примерно 31 — этого достаточно, чтобы существенно отставать от производительности, которую предполагает название S31803. S32205, который снижает минимальное содержание молибдена до 3,0 % и минимальное содержание азота до 0,14 %, надежно обеспечивает PREN на уровне 34–36, как того требуют спецификации для нефти и газа. Для любого серьезного обслуживания или подводного применения указание S32205 по номеру UNS, а не по общему названию марки, является простым способом устранить эту двусмысленность.
Микроструктура, полученная в результате отжига на раствор при 1050–1100°C и закалки в воде, примерно на 50 % состоит из феррита и на 50 % из аустенита. В этой двухфазной структуре 2205 приобретает как механические, так и коррозионные свойства. Ферритовая фаза обеспечивает высокую прочность и устойчивость к хлоридной точечной и щелевой коррозии. Аустенитная фаза обеспечивает прочность, пластичность и устойчивость к коррозионному растрескиванию под напряжением. Ни одна из фаз по отдельности не дает того, что дают обе вместе: сплав одновременно прочнее, жестче при циклических нагрузках и более устойчив к совместному воздействию хлорида и H₂S, чем любой однофазный аустенитный сорт.
Практическое сравнение коррозионной стойкости между 316L и 2205 фиксируется эквивалентным числом сопротивления точечной коррозии илиPREN, рассчитывается как %Cr + 3,3×%Mo + 16×%N. Для 316L результат примерно 24–26. Для 2205 это примерно 34–36. Разрыв примерно в 10 пунктов PREN не является незначительным уточнением. Значение PREN выше 30 считается практическим порогом надежной работы в агрессивных хлоридных средах, а значение 316L 24–26 постоянно находится ниже него. В пластовых водах с концентрацией хлоридов в диапазоне от 50 000 до 150 000 частей на миллион (условия, общие для глубоководных месторождений Мексиканского залива, Северного моря и Ближнего Востока) эта разница определяет, останется ли компонент структурно прочным в течение предполагаемого срока службы или инициирует коррозию в течение первого года эксплуатации.
Сила – половина дела
PREN касается коррозионной стойкости. Разрыв в механических свойствах между 316L и 2205 устраняет отдельный набор технических ограничений, которые не может решить одна лишь устойчивость к хлоридам.
СогласноASTM A276, 316L минимальный предел текучести составляет 170 МПа. Для 2205 по тому же стандарту минимум составляет 450 МПа. Это не незначительное улучшение. Предел текучести 2205 более чем в два раза превышает предел текучести 316L, что имеет прямое значение для проектирования компонентов, работающих под высоким давлением.
Трубопроводы и фитинги высокого давления рассчитаны на номинальное давление, зависящее от допустимого напряжения, которое определяется пределом текучести. Когда предел текучести увеличивается более чем в два раза, того же номинального давления можно достичь, используя стенку примерно на 40 % тоньше, чем у эквивалента 316L. В концевых соединениях подводных выкидных трубопроводов, корпусах манифольдов и компонентах валов насосов это приводит к снижению веса, что влияет на требования к подъемному оборудованию, время установки и общую стоимость проекта способами, которые не могут быть отражены при простом сравнении цен на материалы.
| Свойство | 316L (ASTM A276) | 2205 (ASTM A276) | Практическое значение |
|---|---|---|---|
| Мин. предел текучести | 170 МПа | 450 МПа | Уменьшение толщины стенки примерно на 40 % при эквивалентном номинальном давлении |
| Мин. предел прочности | 515 МПа | 620 МПа | Повышенная усталостная прочность при циклической нагрузке |
| PREN | ~24–26 | ~34–36 | Надежная устойчивость к точечной коррозии выше 30-балльного порога |
| Хлоридное сопротивление SCC | Чувствителен при температуре выше ~60°C | Высокое сопротивление | Устраняет основной вид отказа в системе пластовой воды |
| Служба H₂S (NACE MR0175) | Строгое ограничение: T ≤60°C, Cl⁻ ≤1000 мг/л | Квалифицировано при умеренном парциальном давлении H₂S (~≤10 кПа) | Более широкий сервисный конверт; соответствует требованиям для кислых скважин |
Аргумент экономии веса подкрепляется другим соображением: объемом сварки. Более тонкие стенки требуют меньшего количества проходов сварки и меньшего тепловложения на соединение. В дуплексных нержавеющих сталях контроль тепловложения является производственным требованием, а не опцией. Чем тоньше стенка, тем легче поддерживать термические циклы, сохраняющие ферритно-аустенитный баланс в зоне сварного шва. Уменьшение толщины в 2205 — это не просто экономия веса — это делает процесс сварки более управляемым.
NACE MR0175: порог соответствия
В нефтегазовой отрасли выбор материалов для эксплуатации в кислых средах (любая среда, содержащая H₂S) регулируетсяNACE MR0175/ISO 15156. Этот стандарт определяет, какие металлические материалы разрешены для использования в средах, содержащих H₂S, при каких условиях и с какими пределами твердости.
316L действительно появляется в NACE MR0175/ISO 15156, часть 3, в которой рассматриваются коррозионностойкие сплавы. Однако экологические пределы, при которых это разрешено, узки: рабочая температура обычно ≤60°C и концентрация хлоридов ≤1000 мг/л, а дополнительные ограничения зависят от pH и парциального давления H₂S. Условия, типичные для пластовой воды и высокосернистого газа — концентрации хлоридов в десятки тысяч мг/л, рабочая температура выше 60°C и парциальное давление H₂S выше минимальных пороговых значений — постоянно выводят 316L за пределы допустимого диапазона. На практике указание 316L для современных глубоководных, приливных и высокосернистых газовых систем означает разработку материалов, использование которых в таких условиях строго ограничено самим стандартом.
2205 соответствует требованиям NACE MR0175/ISO 15156 Часть 3 в значительно более широком диапазоне условий эксплуатации, включая эксплуатацию при умеренном парциальном давлении H₂S примерно до 10 кПа (1,5 фунта на квадратный дюйм) при повышенной температуре, с учетом пределов твердости — обычно ≤HRC 28, что соответствует примерно 286 HV на ASTM E140 — что предотвращает сульфидное растрескивание под напряжением. Эта квалификация является прямым требованием спецификации в инженерных стандартах оператора и тендерной документации для проектов обслуживания кислых объектов. Если в спецификации закупок упоминается соответствие NACE MR0175/ISO 15156 Части 3, а условия проекта превышают узкий разрешенный диапазон 316L, в оценку принимаются дуплексные марки нержавеющей стали, включая 2205.
316L против 2205, краткий обзор некачественного обслуживания:
- 316L: PREN 24–26, предел текучести 170 МПа, NACE MR0175 Часть 3 разрешено только в узких пределах (T ≤60°C, Cl⁻ ≤1000 мг/л) — часто дисквалифицируется из-за реальных полевых условий
- 2205: PREN 34–36, предел текучести 450 МПа, NACE MR0175/ISO 15156, часть 3, сертифицирована для более широкого спектра услуг
- Требуется контроль твердости для 2205 в режиме H₂S: ≤HRC 28 (≈286 HV на ASTM E140) — проверьте с помощью MTR и сертификата испытания на твердость
- Применимые стандарты: ASTM A276 (пруток/профили), ASTM A790 (труба/труба)
Где 2205 принадлежит нефтегазовому проекту
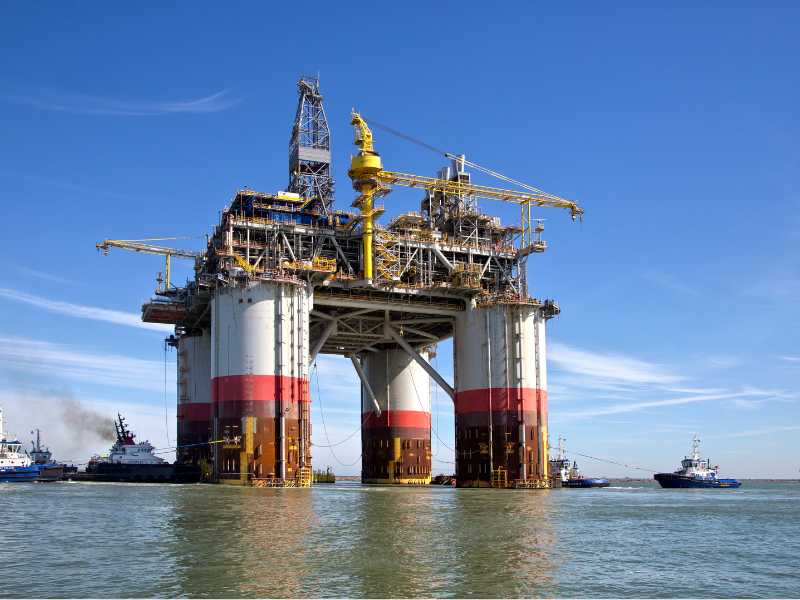
Применение, в которых 2205 обеспечивает наиболее прямую инженерную выгоду, — это те, которые сочетают агрессивную коррозионную среду с требованиями к структурным нагрузкам. Эти условия неоднократно возникают в подводном, скважинном и наземном технологическом оборудовании.
Подводные манифольды и фитинги для проточных линий:Пластовая вода в подводных системах закрепления обычно содержит концентрации хлоридов, значительно превышающие порог, при котором пассивная пленка 316L становится нестабильной. Корпуса коллекторов, тройники, коленчатые фитинги и концевые узлы проточных линий в этих средах изготавливаются из 2205 или дуплексных сплавов более высокого качества в соответствии с инженерной практикой, а не в соответствии со спецификациями премиум-класса. Требование NACE MR0175 и требования к номинальному давлению сходятся, исключая 316L из рассмотрения еще до того, как стоимость материала войдет в обсуждение.
Валы и рабочие колеса насосов для пластовой воды:Валы центробежных насосов при эксплуатации в пластовой воде подвергаются как механической нагрузке (изгиб, кручение в циклических условиях), так и коррозионному воздействию на поверхности вала, а также любой шпоночной канавке или концентрации отверстий. Валы 316L, эксплуатируемые в пластовой воде с высоким содержанием хлоридов, продемонстрировали возникновение SCC при концентрациях напряжений — шпоночных канавках, термоусадочных посадках, участках уплотнений — в течение периодов эксплуатации, которые экономически неприемлемы. Устойчивость 2205 к SCC в хлоридных средах и его более высокая усталостная прочность позволяют одновременно устранить оба вида отказов.
Корпуса клапанов для работы в кислых средах:Шаровые краны, задвижки и обратные клапаны в линиях высокосернистого газа напрямую подчиняются требованиям к материалам NACE MR0175/ISO 15156. Сочетание H₂S, загрязнения хлоридами в перенесенной пластовой воде и механической нагрузки на корпуса клапанов делает спецификацию 316L неподходящей. Корпуса клапанов 2205, обработанные с жесткими допусками, соответствуют требованиям по коррозии и твердости, указанным в NACE, часть 3.
Арматура контрольно-измерительных приборов и линий управления:Линии отбора проб высокого давления, порты манометров и фитинги линий гидравлического управления, работающих в кислой среде, должны быть изготовлены из материалов, соответствующих требованиям NACE. Небольшие поперечные сечения и жесткие допуски размеров, необходимые дляПриборная арматурапредпочитает прутки CNC, обработанные на станке 2205, а не литые альтернативы, где размерная стабильность и однородность зернистой структуры имеют решающее значение.
Трубные решетки и компоненты корпуса теплообменника:В теплообменниках, обрабатывающих потоки высокосернистого газа или попутную воду с высоким содержанием хлоридов, трубные решетки 2205 обеспечивают как коррозионную стойкость, так и структурную жесткость, необходимую для управления дифференциальным тепловым расширением без концентрации напряжений в местах соединения труб с трубными решетками.
Где 2205 не достигает
2205 — это правильная спецификация для определенной температуры и рабочего окна. За пределами этого окна требуется оценка альтернатив.
Работа при высоких температурах:Два механизма охрупчивания влияют на дуплексные нержавеющие стали при повышенной температуре. Между 300°C и 550°C ферритная фаза подвергается осаждению с высоким содержанием хрома (механизм охрупчивания при 475°C), что приводит к постепенной потере ударной вязкости и коррозионной стойкости. При температуре выше примерно 600°C может быстро происходить образование сигма-фазы (хрупкого интерметаллида Fe-Cr-Mo), что оказывает серьезное влияние на механические свойства. Номинальный верхний предел эксплуатации для 2205 составляет примерно 300°C, хотя некоторые основные стандарты операторов (включая Shell DEP и аналогичные спецификации BP) ограничивают 2205 до 250°C для долгосрочных активов, чтобы обеспечить запас против охрупчивания в течение срока службы более 20 лет. Для технологических применений, циклически превышающих эти температуры, следует оценить высокотемпературные аустенитные сплавы или сплавы на основе никеля.
Сварочная дисциплина:2205 требует контролируемого подвода тепла и температуры между проходами во время сварки для поддержания ферритно-аустенитного баланса в зоне термического влияния. Неправильная сварка — чрезмерное тепловложение, неправильная температура между проходами, неправильный присадочный металл — может сместить микроструктурный баланс в HAZ в сторону чрезмерного феррита или вызвать выделение сигма-фазы, и то, и другое снижает коррозионную стойкость соединения. Это не аргумент против указания 2205; это аргумент в пользу подтверждения того, что производитель имеет документированные спецификации процедуры сварки (WPS) и квалифицированных сварщиков для дуплексной нержавеющей стали, прежде чем приступить к закупкам.
Очень высокое парциальное давление H₂S:2205 соответствует требованиям NACE MR0175 при умеренных парциальных давлениях H₂S — обычно до примерно 10 кПа (1,5 фунтов на квадратный дюйм) при температуре и хлоридных условиях применения, хотя фактический допустимый диапазон зависит от комбинации температуры, хлоридов и pH, определенных в стандарте. При более высоких парциальных давлениях, в условиях высокосернистых коллекторов, 2205 может не обеспечить достаточную стойкость к SSC, поэтому следует оценить дуплексные сплавы более высокого качества (2507, с PREN >40) или сплавы на основе никеля (сплав 625, сплав 825). Стандарт NACE определяет конкретный конверт; Подтверждение того, в какую часть диапазона парциального давления H₂S попадает проект, представляет собой инженерный расчет, который необходимо выполнить до окончательного определения спецификации материала.
2205 границы приложения:
- Диапазон рабочих температур: от –50°C до ~300°C. Помимо этого, оцените аустенитные сплавы или сплавы на основе никеля.
- Парциальное давление H₂S: умеренное (согласно определению NACE MR0175, часть 3). Очень высокий H₂S → оцените 2507 или сплав 825.
- Сварка: требуется квалифицированная WPS, контролируемое тепловложение, дуплексный наполнитель. Перед закупкой подтвердите квалификацию производителя.
- Твердость: ≤HRC 28 (≈286 HV по ASTM E140) для соответствия требованиям NACE при работе в кислой среде. Проверьте MTR и сертификат испытания на твердость.
Решение по спецификации
Техническое обоснование использования 2205 в нефтегазовой сфере не связано с повышением качества само по себе. Речь идет о сопоставлении свойств материала с реальной средой обслуживания, а не о применении привычных значений по умолчанию до тех пор, пока сбой не продемонстрирует несоответствие. В средах с концентрацией хлоридов выше диапазона, в котором пассивная пленка 316L остается стабильной, с присутствием H₂S на уровнях, которые вызывают требования соответствия NACE MR0175, а также с номинальными давлениями, которые требуют структурной эффективности, 2205 устраняет все три ограничения одновременно. Преимущество механической прочности также позволяет уменьшить толщину стенок, что часто компенсирует значительную часть дополнительных затрат на материалы в течение жизненного цикла проекта.
Документация на закупку 2205 для нефтегазовой отрасли должна включать: ASTM A276 или ASTM A790 MTR, подтверждающие состав и механические свойства, сертификат испытания на твердость, подтверждающий ≤HRC 28 для эксплуатации в кислых средах, и подтверждение пассивации, если детали изготовлены из пруткового проката. Квалификационные записи производителя по дуплексной сварке должны быть подтверждены до того, как будет опубликован объем сварочных работ.
Для нефтегазовых проектов, требующих NACE-совместимых компонентов 2205обработаниз сертифицированного прутка,Profab Machineпроизводит прецизионные фитинги из дуплексной нержавеющей стали, компоненты клапанов, детали насосов и контрольно-измерительные фитинги для приложений, соответствующих требованиям NACE.
