
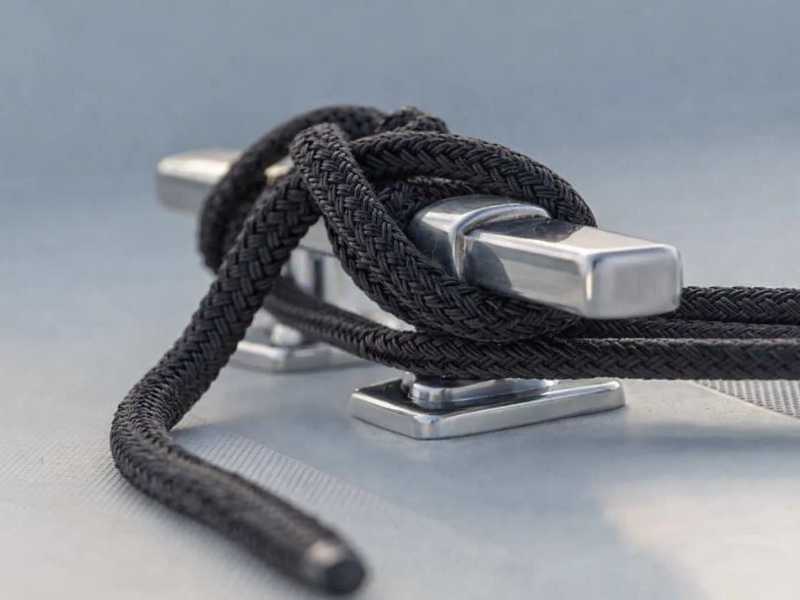
Дрейфующая лодка редко заявляет о себе. Упор для лодки прослужит целый сезон, а затем выйдет из строя. В 2 часа ночи на волнах здания или в тот момент, когда проплывающее коммерческое судно посылает след через тихую пристань. После инцидента причина почти всегда кроется в оборудовании, а не в узле: лодочная планка слишком маленького размера, литой фитинг с внутренней пористостью, сквозной болт из стекловолокна без опорной пластины. Решение об аппаратном обеспечении принимается один раз и редко пересматривается, и именно поэтому оно заслуживает большего внимания, чем обычно. Здесь рассказывается о том, как на самом деле работает лодочный шип, что выбор материала означает для долгосрочной службы и что следует проверить перед его установкой или заказом.
Что делает лодочный шип и как работает его механика
Лодочная планка — это приспособление с двумя рожками, которое удерживает причальный трос, швартовный трос или якорный канат с помощью последовательности намоток и зацепок, а не какого-либо запорного механизма. Эта конструкция на протяжении веков оставалась стандартным морским оборудованием, поскольку она решает реальную проблему с минимальной сложностью: как удержать гибкий канат при переменных динамических нагрузках с помощью жесткого крепления, которое быстро прикрепляется и отсоединяется одним человеком?
Ответ — распределение трения. Правильно привязанное сцепное устройство для лодочного утки сначала оборачивает леску вокруг корпуса утки, создавая зону полного контакта, на которую приходится большая часть пиковой нагрузки. Восьмерка над рожками добавляет направленное сопротивление. Запирающая полусцепка фиксирует хвост. Никаких кулачковых механизмов, никакого зажимного усилия, никаких движущихся частей. Только геометрия и трение о корпус шипа. В этой простоте заключается сила конструкции: нет ничего механического, что могло бы выйти из строя, кроме структурной целостности самого фитинга и качества его монтажа.
Стандартная рожковая планка состоит из трех конструктивных элементов. Основание представляет собой плоскую монтажную платформу, прикрепленную болтами к палубе или поверхности дока. При волновой или ветровой нагрузке он передает усилие на крепежные элементы, а через них — на опорную пластину и подложку конструкции под ней. Корпус представляет собой приподнятую центральную часть, вокруг которой формируется первоначальный круглый поворот (здесь большую часть работы выполняет трение, поэтому профиль корпуса и обработка поверхности имеют значение для сцепления лески под нагрузкой). Рога — это две выступающие руки, по которым проходит восьмерка. Геометрия рупора, в частности длина выступа, угол и профиль кончика, определяют, насколько ровно посадка восьмерки и насколько надежно она освобождается без заклинивания после длительной нагрузки. Монтажные отверстия или выточенные углубления на каждом конце основания подходят для сквозных болтов; некоторые лодочные утки имеют центральную канавку или прорезь для облегчения заправки лески для быстрого выпуска.
Запись в Википедии о морских утесахдокументирует исторический диапазон конфигураций различных типов судов. Рог-утки остаются доминирующим приспособлением для доков и швартовных тросов, поскольку ни одна более простая конструкция не обеспечивает такое же сочетание грузоподъемности, надежного крепления и быстрого освобождения. Эти качества имеют большее значение в неблагоприятных условиях, чем в спокойных.
Утки также выпускаются в нескольких специально созданных вариантах, помимо стандартных роговых утесов: выдвижные и утопленные утки для судов, важных для палубы, кулачковые и грейферные утки для спуска такелажа, а не для швартовки, а также более тяжелые доковые утки для стационарной установки. Какой из них подходит к данной палубе или планировке дока, решается самостоятельно — см.Руководство Profab по распространённым типам лодочных уткидля получения полной информации о применении и ограничениях каждого типа.
Существенное решение: почему 316 — это минимум, а не премиум
Вопрос об оценке лодочных уток не касается сравнения премиум-класса с бюджетным. Речь идет о том, какие сплавы в каких условиях остаются структурно неповрежденными после многих лет эксплуатации. Виды отказов неправильной категории не видны до тех пор, пока не произойдет событие нагрузки, которое их обнажит.
Пресноводные и защищенные гавани:304 Нержавеющая сталь (18 % хрома, 8 % никеля) и анодированный алюминий работают адекватно. 304 образует стабильный пассивный оксидный слой в средах с низким содержанием хлоридов, а регулярная промывка с периодической пассивацией без труда поддерживает его целостность.
Прибрежные, приливные и морские среды:Концентрация хлоридов морской воды систематически атакует пассивный слой 304 черезПиттинговая коррозия. Ионы хлорида проникают в оксидный слой через микроскопические поверхностные дефекты и образуют ямки, которые углубляются под поверхностью, но сверху кажутся поверхностно стабильными. Важны структурные последствия: точечная коррозия уменьшает несущее поперечное сечение изнутри до того, как появится видимая деградация поверхности. Фурнитура может выглядеть приемлемой, но уже быть поврежденной в местах сквозных болтов и корневых секциях выступа, которые являются местами наибольшей нагрузки на фитинг.
316 нержавеющая сталь решает эту проблему, добавляя в состав сплава от 2 до 3 процентов молибдена. Молибден стабилизирует пассивный слой в хлоридной среде, повышая критический потенциал точечной коррозии, снижая вероятность возникновения точечной коррозии при концентрациях напряжений, присущих любому конструктивному элементу. ASTM A276 316 (спецификация стержней и форм, охватывающая изделия, изготовленные механической обработкой из твердого тела) — это минимальная марка для применения в приливных и прибрежных районах. Литые альтернативы относятся к классу ASTM A743 CF8M; при сравнении предложений поставщиков подтвердите, какой стандарт применяется, потому что это говорит вам о методе производства и структуре зерна, лежащей в основе детали.
316 против 316L:Буква «L» означает низкоуглеродистое содержание: максимум 0,03 процента по сравнению с 0,08 процента в стандарте 316. Это различие имеет значение именно для сварных узлов. Сварка нагревает окружающий металл в диапазоне температур сенсибилизации, вызывая осаждение карбида хрома на границах зерен и истощая запасы хрома, доступные для пассивации в зоне термического влияния. 316L предотвращает образование осадков, поддерживая коррозионную стойкость в зоне сварного шва. Для планок, изготовленных из цельного прутка без сварных соединений, 316 и 316L эквивалентны при эксплуатации в соленой воде. Если рожки приварены к опорной пластине, укажите 316L.
Литое и механически обработанное:Литые шипы изготавливаются путем заливки расплавленного сплава в керамическую форму. Полученная зернистая структура может содержать пористость, сегрегацию и дефекты, прилегающие к поверхности, которые постобработка не может полностью устранить. Шипы, обработанные на станке CNC, вырезаются из цельной прутковой заготовки, обеспечивая однородную зернистую структуру без дефектов литья. Разница особенно важна для сквозных отверстий под болты и поперечных сечений хвостовиков, которые являются точками наибольшей нагрузки на фитинг при динамической нагрузке на стыковочный канат.
Пассивация:Даже пруток 316 может собирать свободное железо от режущих инструментов CNC во время обработки. Пассивная обработка после механической обработки согласно ASTM A967 удаляет поверхностные загрязнения и оптимизирует пассивный слой оксида хрома. Для отделов закупок подтверждение того, что готовые детали пассивированы после механической обработки, является важным этапом проверки качества. Он отличает обработанные детали, которые будут работать так, как указано, от тех, которые выглядят правильно, но имеют скрытые химические проблемы поверхности.
Выбор материала по среде:
- Пресноводная/закрытая гавань: подойдет 304 из нержавеющей стали или анодированного алюминия.
- Прибрежный и приливной режим: минимум 316 из нержавеющей стали (ASTM A276 для механически обработанных; ASTM A743 CF8M для литых)
- Морские и открытые крепления: 316 для механически обработанных компонентов; 316L для любых сварных узлов
- Крепежные элементы: A4-70 или A4-80 (ISO 3506; эквивалент ASTM F593 группы 2 в спецификациях для Северной Америки). НЕ используйте болты A2 (класса 304) с лодочными шипами 316; из-за несоответствия на палубе появляются полосы ржавчины, которые ошибочно приписываются шипу
- Пассивация после обработки согласно ASTM A967: подтверждает целостность пассивного слоя после обработки CNC
Определение параметров, установка и проверка
Длина утки должна зависеть от диаметра причала, а не только от длины судна — стандартное морское эмпирическое правило и его ограничения подробно описаны вРуководство по выбору размеров утки Profab. Правильный размер имеет такое же значение, как и правильный выбор материала: планка меньшего размера выходит из строя при пиковой нагрузке, а увеличенная в сочетании с леской меньшего размера приводит к тому, что витки веревки имеют неправильную геометрию для правильного сцепления.
Установка: что скрывается под палубой
Стеклопластик (стекловолокно) и деревянные настилы не являются основой для конструкционного крепежа, подвергающейся длительной динамической нагрузке. Винт, ввинченный в стекловолокно, удерживается до тех пор, пока циклическая нагрузка не сконцентрируется на головке винта и ламинат не выйдет из строя или не выдержит сдвига, обычно без предупреждения и часто с побочным ущербом для окружающей конструкции настила. Сквозные болты распределяют нагрузку на опорную пластину на нижней стороне настила, передавая ее на большую опорную поверхность и предотвращая разрушение точек. Для любой лодочной утки, несущей причальный трос, швартовный трос или нагрузку на якорь, сквозное крепление болтами не является обязательным.
Опорные пластины должны распределять нагрузку минимум на 4 квадратных дюйма на каждый крепежный элемент. Пластина должна опираться на плоскую поверхность; Неправильная или изогнутая геометрия деки требует использования опорного блока для обеспечения надлежащего контакта подшипника перед затяжкой. Морская планка, прикрепленная болтами к стекловолокну без подложки, выдержит сильные скачки нагрузки, обычно унося с собой окружающий ламинат.Profab Направляющая опорной пластиныболее подробно описывает размер пластины и выбор материала.
Когда лодочные утки из нержавеющей стали крепятся к алюминиевым корпусам или палубным конструкциям (обычно на коммерческих лодках и некоторых прогулочных судах), прямой контакт металла с металлом создает гальваническую пару, которая со временем вызывает коррозию алюминиевой подложки. Установите изолирующую прокладку или нанесите Tef-гель между основанием утки лодки и алюминиевой поверхностью и используйте нейлоновые изоляционные втулки на валах сквозных болтов, чтобы разорвать электрический путь. Это применимо как к пресной, так и к соленой воде; гальваническая коррозия требует контакта только электролита с разнородными металлами, а не с солью.
Что необходимо подтвердить перед заказом
Группам закупок, выбирающим утки для строительства OEM, переоборудования судна или установки в коммерческих доках, необходимо подтвердить три вещи: сертификацию материала, метод производства и обработку после обработки.
Сертификация материала означает отчет об испытаниях материала (MTR), подтверждающий номер плавки, химический состав и механические свойства конкретного прутка или заготовки, использованной для изготовления детали. Маркировка класса, нанесенная на фитинг, не заменяет его. Они идентифицируют предполагаемую спецификацию, а не проверенный состав поставляемой детали. Для 316 или 316L, работающих в соленой воде, MTR является наиболее надежным способом проверки фактического содержания молибдена. Это особенно важно при закупках на предприятиях, где используется одно и то же производственное оборудование для нескольких сплавов.
Метод изготовления (обработка цельного прутка или литья по выплавляемым моделям) определяет зернистую структуру и наличие дефектов, описанных выше. Для применений, требующих высоких нагрузок и критически важных для безопасности, перед утверждением заказа подтвердите обработку из цельного прутка. Детали, обработанные с помощью CNC, будут ссылаться на ASTM A276; отлитые детали будут ссылаться на ASTM A743 CF8M.
Пассивация после обработки согласно ASTM A967 подтверждает, что загрязняющее поверхность свободное железо было удалено, а пассивный слой оптимизирован после обработки CNC. Поставщики, которые используют пассивацию в качестве стандартной практики, документируют это; те, кто этого не делает, вряд ли упомянут об этом, если их не спросят.
Для групп закупок и строителей OEM, закупающих прецизионную морскую арматуру, Profab Machine производитлодочные утки из нержавеющей сталииз нержавеющей стали 304 и 316, CNC изготовлен из цельной прутковой заготовки на заводе в Нинбо и пассивирован ASTM A967.
Заключение
Лодочные утки — это простое оборудование с последовательными режимами отказа. Укажите 316 для любого применения в морской или приливной воде, 316L, если сборка сварная, и подтвердите марку документацией на материал, а не только маркировкой поверхности. Размер соответствует диаметру стыковочного каната, а не длине лодки. Сквозной болт с опорными пластинами. Изолируйте разнородные металлы на алюминиевых корпусах. Специально запрашивайте пассивацию после механической обработки и после механической обработки, когда этого требует приложение. Аппаратное решение принимается один раз; последствия неправильного действия наступят в самый неподходящий момент.
