
Разница между 316 и нержавеющей сталью 316L заключается в одном числе: содержании углерода. 316 допускает содержание углерода до 0,08%. 316L ограничивает его на уровне 0,03%. Это похоже на ошибку округления в сертификате на материал, но в сварной сборке, подвергающейся воздействию чистящих химикатов, она определяет, подвергнется ли ваше оборудование коррозии изнутри в течение двух лет или прослужит десятилетие.
В этой статье объясняется, почему это число имеет значение, где этим различием злоупотребляют при закупках и что оно на самом деле меняет в производстве и эксплуатации.
Состав, который имеет значение
В обеих марках используются одни и те же легирующие элементы. СогласноASTM A240, стандартный лист и пластина из хромоникелевой нержавеющей стали, 316L содержит от 16 до 18% хрома, от 10 до 14% никеля и от 2 до 3% молибдена. Хром образует пассивный оксидный слой, который придает нержавеющей стали коррозионную стойкость. Никель стабилизирует аустенитную структуру. Молибден, элемент, который отличает семейство 316 от 304, обеспечивает прямую устойчивость к точечной коррозии, вызванной хлоридами.
Единственной существенной разницей между 316 и 316L является потолок выбросов углерода: максимум 0,08 % для 316, максимум 0,03 % для 316L. Обе марки также могут содержать небольшое количество азота в спецификации 316L, чтобы частично компенсировать снижение прочности, вызванное снижением содержания углерода. На практике большинство материалов 316L, производимых на заводах, имеют содержание углерода от 0,020 до 0,025%, что значительно ниже даже предельного значения в 0,03%.
| Элемент | 316 | 316L |
|---|---|---|
| Хром | 16,0–18,0 % | 16,0–18,0 % |
| Никель | 10,0–14,0 % | 10,0–14,0 % |
| Молибден | 2,0–3,0 % | 2,0–3,0 % |
| Углерод (макс.) | 0.08% | 0.03% |
| Марганец (макс.) | 2.00% | 2.00% |
| Фосфор (макс.) | 0.05% | 0.05% |
Почему содержание углерода определяет качество сварки
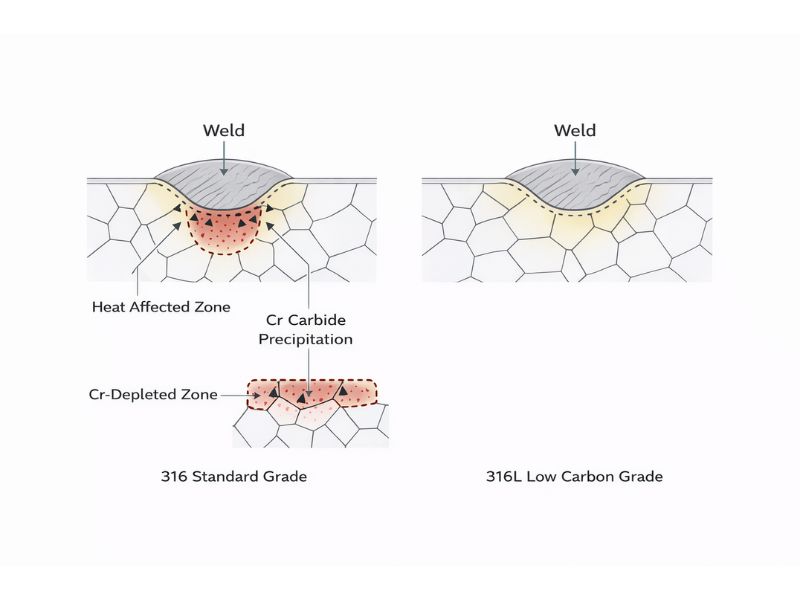
Когда аустенитная нержавеющая сталь нагревается до температуры от 450°C до 850°C, углерод мигрирует к границам зерен и реагирует с хромом с образованием карбида хрома. Это удаляет хром из окружающей матрицы, создавая локализованные зоны с содержанием хрома ниже порога 10,5%, необходимого для образования пассивной пленки. В результате получается зона термического влияния сварного шва, структурно неповрежденная, но химически уязвимая. Технический термин — сенсибилизация. Практическим результатом является межкристаллитная коррозия, которая начинается на границах зерен и распространяется внутрь без видимых поверхностных признаков.
Это важно для пищевого и фармацевтического оборудования, поскольку сварные соединения в технологических емкостях, трубных соединениях и санитарно-технической арматуре проводят свой срок службы в контакте с наиболее агрессивной частью процесса: чистящими химикатами. Циклы CIP (очистка на месте) с гидроксидом натрия при концентрации от 1 до 2% и температуре от 60 до 80°C являются стандартными в пищевой промышленности. На фармацевтических линиях добавляются этапы пассивации азотной кислотой. В сенсибилизированной зоне термического воздействия в этой среде в течение 18–36 месяцев эксплуатации появятся межкристаллитные изъязвления, начиная с корня сварного шва, куда не может попасть визуальный осмотр.
316L с предельным содержанием углерода 0,03% не повышает чувствительность при нормальных условиях сварки. Для образования карбида хрома при температуре сварки недостаточно углерода. Вот почему 316L предназначен для пищевой, фармацевтической и химической промышленности, а не 316, и почему он не требует отжига после сварки для восстановления коррозионной стойкости. Этот этап отжига, который включает в себя нагрев сварной сборки до температуры выше 1050°C и закалку, увеличивает время выполнения заказа и стоимость изготовления. 316L полностью устраняет это требование.
«Хирургическая сталь» обычно 304, а не 316L
Термин «Хирургическая сталь 316L» встречается в списках продуктов, ремешках для часов и ювелирных изделиях. Это подразумевает медицинский сертификат, безопасный для тела. В реальной хирургии и имплантологии спецификация материала более конкретна, чем предполагает маркетинговый язык.
Первоначальное обозначение «хирургическая нержавеющая сталь» в производстве ортопедических и общехирургических инструментов относилось к 316L (UNS S31603), а в некоторых случаях — к 17-4PH для высокопрочных компонентов имплантатов. Стандарт ISO, регулирующий использование металлических имплантатов в хирургии,ISO 5832-1определяет деформируемую нержавеющую сталь, которая будет использоваться для хирургических имплантатов, как состав 316L с более строгим контролем содержания серы и фосфора, чем коммерческий 316L.
Однако нержавеющую сталь 304 также широко называют «хирургической нержавеющей сталью» в производстве потребительских товаров и хирургических инструментов, поскольку она достаточно устойчива к циклам стерилизации и коррозии биологических жидкостей для использования без имплантатов. Хирургические ножницы, щипцы и иглодержатели обычно изготавливаются из 304, а не из 316L. Разница заключается в имплантате и инструменте: для имплантатов, находящихся в прямом долговременном контакте с костью и тканями, требуются материалы 316L или более высокого качества. Внешние инструменты, которые стерилизуются между использованиями, могут быть 304.
Если вы выбираете оборудование из «хирургической стали» для пищевого или промышленного применения, потому что это звучит как самый безопасный сорт, то на самом деле вам нужна материальная основа — состав 316L и сертификация ASTM A240. Маркировка «хирургический» не содержит дополнительных химических или механических характеристик в немедицинском контексте.
904L против 316L: когда обновление действительно оправдано
904L (UNS N08904) — аустенитная нержавеющая сталь со значительно более высоким содержанием легирующих элементов: от 19 до 23 % никеля, от 4 до 5 % молибдена и до 2 % меди. Эквивалентное число устойчивости к точечной коррозии (PREN) составляет примерно от 32 до 36, тогда как у 316L оно составляет от 24 до 26. В средах с высокими концентрациями хлоридов или воздействием кислоты при повышенной температуре этот разрыв имеет значение.
В пищевой и фармацевтической промышленности 316L подходит для подавляющего большинства применений. Химический состав CIP, даже при полной концентрации, не создает хлоридную среду, которая требует 904L. Типичным случаем, когда 904L становится действительно оправданным, является работа с серной кислотой с концентрацией выше 10% при повышенных температурах или погружение в морскую воду с циклическим циклированием при повышенных температурах. Для шарнирная головка из нержавеющей стали, втулки или специального компонента на линии пищевой промышленности правильной спецификацией является 316L. 904L, стоимость которого в два-три раза превышает стоимость материала, является завышенной, что не меняет результатов на местах.
Решение по спецификации имеет наибольшее значение для капитального оборудования, где класс фиксируется на весь срок службы актива. Для таких компонентов, какнержавеющая сталь шарнирные головки, вильчатая головка сборкии соединительное оборудование, которое периодически заменяется, 316L представляет собой правильный баланс коррозионных характеристик и практичности приобретения.
Реальность двойной сертификации в сфере закупок
Большинство имеющихся в продаже листов, стержней и труб 316L имеют двойную сертификацию как 316/316L. Это не компромисс или несоответствие. Поскольку современные технологии плавки и рафинирования обычно производят плавки с содержанием углерода значительно ниже 0,03%, материал одновременно удовлетворяет требованиям к химическому составу как 316, так и 316L в рамках ASTM A240 и ASTM A276. Сертификат материала с указанием «316/316L» представляет собой единый материал, соответствующий обеим спецификациям.
Что это означает для закупок: если ваш чертеж требует 316L, а в сертификате указано 316/316L, это соответствует требованиям. Фактическое содержание углерода будет находиться в диапазоне от 0,020 до 0,025%, что находится в пределах 316L. Вам не нужно требовать единой сертификации 316L. Двойная сертификация является стандартной практикой и указывает на полное соответствие низкоуглеродной спецификации.
Единственным контекстом, где двойная сертификация создает проблему, является регулируемое фармацевтическое производство, где документация на материалы подлежит регулирующему аудиту. Некоторые фармацевтические клиенты требуют, чтобы в сертификате было явно указано 316L без двойного обозначения. В этом случае запросите у комбината единственную сертифицированную плавку 316L во время заказа. Материал идентичен; это требование документации, а не металлургическое.
Где стандарт 316 (не 316L) все еще имеет место
Для несварных изделий разница в содержании углерода не имеет значения. Если вы обрабатываете детали из прутковой заготовки, зона термического влияния не создается и сенсибилизация не представляет собой риска. В этом случае стержни 316 и 316L обладают одинаковой устойчивостью к коррозии, и выбор зависит от наличия материала и необходимости наличия в вашем приложении документации с обозначением «L».
316 также обеспечивает немного более высокий предел текучести при повышенных температурах по сравнению с 316L. ASTM A240 указывает минимальный предел текучести при комнатной температуре как 170 МПа для 316L по сравнению с 205 МПа для 316 (состояние отжига). При повышенных рабочих температурах выше 300°C 316 сохраняет лучшее сопротивление ползучести. Эта разница предусмотрена для применения в сосудах под давлением при повышенной температуре. Для большинства пищевого и фармацевтического оборудования, работающего при температуре ниже 150°C, это не является расчетной переменной.
Практический вывод: для всего, что сваривается и подвергается воздействию чистящих химикатов или технологических жидкостей, указывайте 316L. Для компонентов, обработанных с помощью CNC, которые никогда не будут сваривать, 316 и 316L из пруткового проката функционально эквивалентны, и любой из них приемлем.
Заключение
Для сварного оборудования в пищевой, фармацевтической или химической промышленности 316L не является улучшенной версией 316. Это правильная спецификация. Потолок углерода на уровне 0,03 % исключает риск сенсибилизации в зоне термического влияния сварного шва, устраняет необходимость послесварочного отжига и дает материал, который работает так, как задумано, в каждом цикле CIP на протяжении всего срока службы оборудования.
Profab Machineпоставляет и обрабатывает компоненты 316L, соответствующие сертификации ASTM A240. Мы поддерживаем стандартные и индивидуальные конфигурации для пищевой промышленности и промышленного применения.
Часто задаваемые вопросы
Могу ли я использовать 316L вместо 316 во всех приложениях?
Да, почти во всех промышленных условиях, поскольку он предотвращает коррозию сварного шва без послесварочного отжига. Основным исключением являются высокотемпературные среды выше 300°C, где более высокое содержание углерода в 316 обеспечивает лучшее сопротивление ползучести. Для пищевой, фармацевтической и морской промышленности предпочтительным стандартом является 316L.
Является ли нержавеющая сталь 316L безопасной для пищевых продуктов и соответствует ли она требованиям FDA?
Да, 316L совместим с FDA и соответствует санитарным стандартам 3-A. Безопасность пищевых продуктов также зависит от обработки поверхности: для предотвращения роста бактерий и образования биопленок поверхности, контактирующие с пищевыми продуктами, должны иметь шероховатость поверхности Ra ≤ 0,8 мкм, а для вязких продуктов рекомендуется электрополировка, чтобы поверхность была гигиеничной и легкой в очистке.
Какова фактическая разница в цене между 316 и 316L?
На практике обычно не существует постоянной надбавки к цене на 316L, поскольку большинство современных материалов сертифицированы дважды как 316 и 316L. Изменения цен обычно зависят от допусков на размеры, качества поверхности или уровня сертификации материала, а не от марки самого сплава.
