
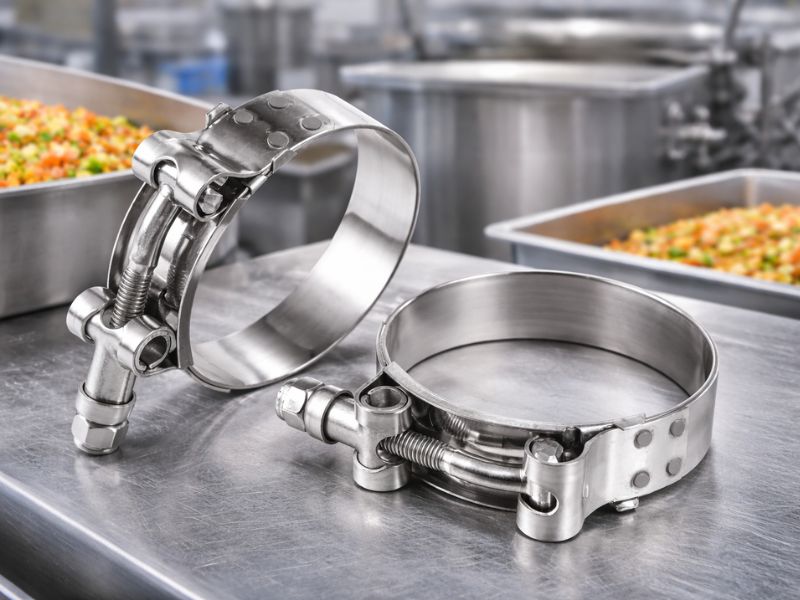
В списке закупок оборудования для предприятий пищевой промышленности, производства напитков и молочной продукции хомуты кажутся незначительным компонентом. Но этот пятидолларовый зажим может стать источником микробного загрязнения всей производственной линии, что приведет к отзыву продукции, нанесению ущерба репутации бренда и даже судебным искам.
Многие предприятия полагают, что «покупки нержавеющей стали достаточно», но на самом деле не все зажимы из нержавеющей стали можно использовать для контакта с пищевыми продуктами..
Сегодня мы разберемпищевой зажимтребования к выбору и использованию с точки зрения правил FDA, санитарных стандартов 3-A, требований к материалам, принципов проектирования и совместимости с чистящими средствами CIP.
Не вся «нержавеющая сталь» пригодна для пищевых продуктов.
Требования к материалам, контактирующим с пищевыми продуктами
В соответствии сNSF/ANSI 51, стандарт материалов для пищевого оборудования., который фактически регулирует конструкционные материалы из нержавеющей стали (а не правила FDA по покрытиям/пластикам, которые иногда ссылаются на это), материалы, контактирующие с пищевыми продуктами, должны соответствовать:
- Нетоксичный: Не выделяет вредных веществ в пищу.
- Коррозионностойкий: Не подвергается коррозии и не разлагается в среде с пищевыми продуктами и чистящими средствами.
- Очищаемый: Гладкая поверхность, без мертвых участков, эффективно удаляет остатки и микроорганизмы.
- Идентифицировано: Марка указана на чертеже и в заказе, поэтому ее можно проверить.
Хотя FDA устанавливает базовые требования, пищевая промышленность обычно следует более строгимСанитарные стандарты 3-A:
3-A SSI (Sanitary Standards Inc.)— это организация по стандартизации, созданная совместно экспертами в области санитарии, производителями оборудования и предприятиями пищевой промышленности. Его стандарты включают:
- 3-A 63-04: Сантехническая арматура, включая фитинги зажимного типа и зажимы, которые ее фиксируют
- ASME BPE: Стандарты биотехнологического оборудования (также широко используются в пищевой промышленности)
Основные требования стандартов 3-A:
- Материал: Серия AISI 300 из нержавеющей стали (304, 316, 316L)
- Чистота поверхности: Полированные поверхности Ra≤0,8 мкм (32 микродюйма), неполированные ≥2B, промышленная отделка
- Дизайн: Нет мертвых мест и зон скопления, полностью разбирается для очистки
- Возможность очистки: Может подвергаться CIP (очистка на месте) или очистке разборкой
Принципы гигиенического проектирования
Удовлетворение требований к материалам — это только первый шаг; детали конструкции более важны.
Принцип 1: никаких «мертвых ног»
«Мертвые зоны» относятся к областям, куда жидкости не могут проникнуть должным образом, где легко накапливаются остатки и укрываются микроорганизмы.
Распространенные проблемы с мертвой ногой:
- Глухие резьбовые отверстия: Потоки создают области объединения внизу
- Щели: Микроскопические зазоры между хомутом и контактными поверхностями трубы
- Перфорация: Внутренние края отверстий в перфорированных зажимных лентах
Конструкции, соответствующие требованиям 3-A:
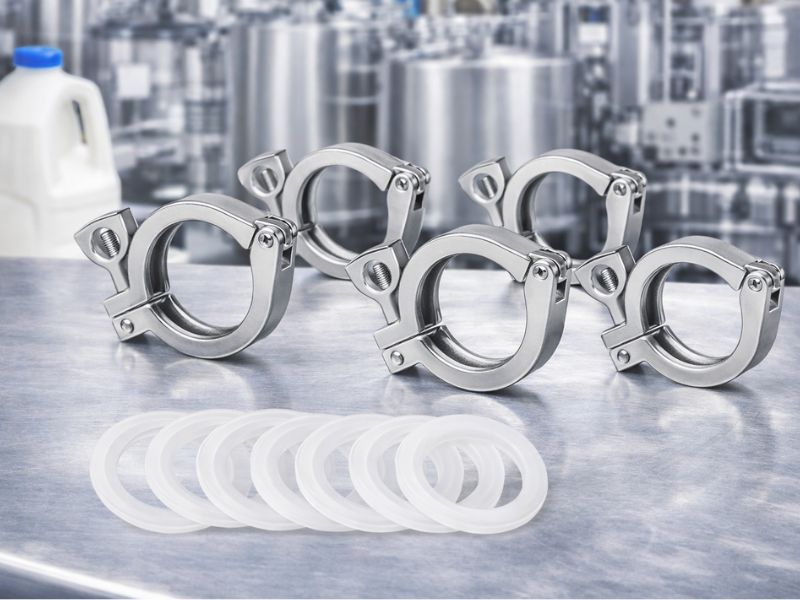
- Трехзажим: Резьба не попадает в зону питания, усилие зажима прикладывается через внешнюю барашковую гайку
- Сплошные полосы: Избегайте перфорированных дизайнов, используйте тисненые или сплошные ленты.
- Гладкая внутренняя поверхность: Сторона, контактирующая с пищевыми продуктами, должна быть отполирована, без заусенцев
Принцип 2: Полная разборка
В соответствии со стандартами 3-A поверхности, контактирующие с пищевыми продуктами, должны быть пригодными для очистки и проверки, что для многих частей означает, что их можно полностью разобрать, чтобы обеспечить возможность:
- Визуальный осмотр: Проверка на наличие остатков, повреждений и коррозии
- Ручная очистка: Для участков, не подлежащих воздействию CIP, их можно разобрать и почистить щеткой
- Стерилизация: Высокотемпературная паровая или химическая стерилизация
Несовместимые конструкции:
- Автомобильные червячные хомуты: винт и червячная передача не могут быть разделены, щели трудно очистить
- Пружинные зажимы: внутри пружины находится жидкость, разборка невозможна
- Обжимные зажимы: одноразовые, повторное использование после повреждения невозможно
Соответствующие конструкции:
- Трехзажим: 4 компонента (2 наконечника + 1 зажим + 1 прокладка), полностью разборные
- Санитарный червячный зажим: Винт и лента полностью отделяются, гладкая внутренняя поверхность
Принцип 3: Требования к качеству поверхности
Шероховатость поверхности напрямую влияет на прикрепление микробов и эффективность очистки:
Стандартные требования 3-A:
- Поверхности, контактирующие с пищевыми продуктами: Ra≤0,8 мкм (32 микродюйма)
- Поверхности, не контактирующие с пищевыми продуктами: гладкий и легко очищаемый, с отделкой, подходящей для мытья
Почему такой строгий:
- На шероховатых поверхностях имеются микроскопические ямки и канавки, в которых обитают бактерии
- Патогены, такие как кишечная палочка и сальмонелла, легче образуют биопленки на шероховатых поверхностях
- После образования биопленок рутинный CIP очень трудно удалить
Практическое применение:
- Молочные заводы: Все зажимы, контактирующие с молоком, должны иметь гладкие, полированные внутренние поверхности.
- Заводы по производству напитков: Зажимы для сока и газированных напитков, полированные, гладкие
- Мясопереработка: Хотя продукт не контактирует напрямую, чистящая вода может разбрызгиваться, все же требуются гладкие поверхности
Принцип 4: Самодренирующаяся конструкция
Скопленная вода является питательной средой для микроорганизмов; гигиеническое исполнение требует:
- Уклон горизонтальной трубы ≥1% для дренажа
- Место установки зажимов должно избегать низких точек, где могут собираться воды
- После разборки необходимо полностью слить воду без остаточной влаги
Распространенный образец отказа: червячный зажим, установленный корпусом винта вниз, позволяет воде скапливаться в резьбе после очистки. Эта захваченная влага является именно тем условием, которое необходимо для роста микробов, и она нарушает правильный в остальном цикл CIP. Положение тройного зажима гайкой вверх, чтобы ничего не собирало воду, позволяет избежать этой проблемы.
CIP Совместимость при очистке — основа повседневной деятельности
Пищевые предприятия не могут разбирать все зажимы для ежедневной очистки; CIP (Очистка на месте) — основной метод регулярной очистки.
Что такое очистка CIP
CIP — метод очистки внутренних частей системы без разборки оборудования с использованием циркуляционных чистящих растворов:
- Предварительное полоскание: Вода смывает большую часть остатков
- Щелочная промывка: Горячий щелочной раствор (1-2% NaOH, 70-80°C) удаляет белки и жиры.
- Промежуточное полоскание: Удаляет щелочной раствор
- Кислотная промывка: Раствор кислоты (1-2% HNO₃ или H₃PO₄) удаляет минеральные отложения
- Последнее полоскание: Удаляет остатки химикатов
- Дополнительная стерилизация: Стерилизация горячей водой (>85°C) или паром
CIP Требования совместимости для зажимов
Проектирование гидродинамики:
- Внутренняя поверхность зажима заподлицо с трубой, без выступов
- Избегайте вихрей и мертвых зон
- Скорость потока ≥1,5 м/с, число Рейнольдса >10 000 (турбулентный поток)
Химическая совместимость:
- Устойчивость к щелочам: концентрация NaOH ≤3%, температура ≤90°C
- Кислотостойкость: концентрация HNO₃ ≤2%
- 316 нержавеющая сталь, превосходящая 304 (стойкость к точечной коррозии)
- Избегайте чистящих средств на основе хлоридов, особенно горячих, которые вызывают точечную коррозию и коррозионное растрескивание под напряжением.
Температурный допуск:
- Выдерживает ополаскивание горячей водой (85–95°C)
- Стерилизация паром (SIP, пар на месте, 121–134°C)
- Материалы прокладок: EPDM, силикон или PTFE, рассчитанные на температуру выше температуры стерилизации паром
Критическая важность выбора прокладки:
- Менее подходящие прокладки(как и стандартный нитриловый каучук NBR): более низкий температурный диапазон, чем у EPDM или силикона, и может стареть после горячей щелочной стирки.
- Подходящие прокладки(EPDM, силикон, PTFE): рассчитан на температуру стерилизации паром и устойчив к CIP кислотам и щелочам
- FDA: эластомерные прокладки (EPDM, силикон) должны соответствовать FDA 21 CFR 177.2600 и PTFE 21 CFR. 177.1550
CIP Требования проверки
Пищевые предприятия должны подтвердить эффективность CIP:
- Тестирование АТФ: тест на аденозинтрифосфат, обнаруживает органические остатки
- Количество колоний: Отбор проб с поверхности в соответствии с собственным пределом КОЕ/см² завода
- Визуальный осмотр: После разборки нет видимых остатков
- Ведение учета: отслеживаемые кривые температуры, концентрации, времени
Распространенный образец отказа: резьбу червячного зажима трудно полностью достичь в цикле CIP, и любой оставшийся остаток становится источником дрожжей или плесени. Продукт, упакованный с таким остатком, может разбухнуть или испортиться задолго до истечения указанного на нем срока годности — неисправность, которая связана с геометрией зажима, а не с химическим составом CIP.
CIP Контрольный список совместимых зажимов
• Внутренняя поверхность полированная, Ra≤0,8 мкм, заподлицо с трубой
• Нет глухих отверстий, нет резьбы, попадающей в зону жидкости
• Материал прокладки, соответствующий FDA (21 CFR 177.2600 или 177.1550), рассчитанный на температуру выше температуры стерилизации паром
• Выдерживает 3% NaOH и 2% HNO₃
• Разбирается для проверки очистки
Неправильный CIP может привести к загрязнению и отзыву продуктов питания
Специальные требования для различных отраслей пищевой промышленности
В разных отраслях предъявляются разные требования к зажимам.
Молочная промышленность
Самые строгие требования:
- Должен иметь символ 3-A под 3-A 63-04 (санитарная арматура)
- Приоритизация тройных зажимов
- Системы пастеризации: термостойкость >95°C
- Системы UHT (сверхвысокие температуры): термостойкость >140°C
- Ежедневно CIP, еженедельно или ежемесячно SIP
Особенности:
- Молочный белок легко образует термоденатурированные отложения (молочный камень)
- Требуется периодическая кислотная промывка для удаления минералов
- Прокладки должны выдерживать высокую температуру и давление
Переработка мяса и птицы
USDA/FSIS требования:
- Хотя непосредственный контакт с мясом отсутствует, чистящая вода и кровь могут контактировать с зажимами
- Поверхности из нержавеющей стали легко очищаются, предотвращают перекрестное загрязнение
- Устойчивость к хлоридам (при очистке обычно используются дезинфицирующие средства на основе хлора)
- 316 нержавеющая сталь превосходит 304
Санитарный надзор:
- Записи санитарного мониторинга необходимы в рамках системы SSOP и HACCP
- SSOP (Стандартные санитарные рабочие процедуры) укажите частоту очистки
Производство напитков
Кислотные продукты(соки, газированные напитки):
- Отдавайте приоритет 316 Нержавеющая сталь, хорошая кислотостойкость
- Избегайте точечной коррозии (органические кислоты в соке + ионы хлорида)
- Остатки сахара легко размножают дрожжи, CIP необходимо тщательно очистить
Пиво и пивоварение:
- Бродильный резервуар и соединения трубопроводов: тройные зажимы входят в стандартную комплектацию
- Устойчивость к давлению CO₂, хорошая герметизация
- Устойчивость к чистящим средствам (чередование щелочных и кислотных)
Распространенные ошибки и риски
Многие пищевые предприятия имеют неправильное представление об использовании зажимов.
Ошибка 1: Совмещение промышленных и пищевых зажимов
Сценарий: Чтобы сэкономить деньги, используйте зажимы промышленного класса в зонах непрямого контакта.
Риски:
- Чистящая вода может разбрызгиваться где угодно
- При разборке и обслуживании может быть неправильно установлен
- В ходе проверок невозможно доказать, «которые контактируют с пищевыми продуктами, а какие нет»
- FDA или сторонние аудиты могут потребовать полной замены
Правильный подход: В пищевых зонах все зажимы единообразно используют сертифицированные продукты 3-A для обеспечения единообразия.
Ошибка 2: игнорирование сертификации пищевой продукции прокладки
Сценарий: Зажим изготовлен из нержавеющей стали 316, но в качестве прокладки используется обычная резина.
Риски:
- Прокладка может выделять вредные вещества (пластификаторы, вулканизующие агенты)
- Фрагменты отпадают после старения и попадают в продукт
- Не устойчив к чистящим средствам, требуется частая замена
Правильный подход:
- Прокладки должны соответствовать FDA 21 CFR 177.2600 (резина) или 177.1550 (PTFE)
- Предпочитайте EPDM, силикон или PTFE
- Регулярная замена (в соответствии с рекомендациями производителя, обычно каждые 6–12 месяцев)
Ошибка 3: Неправильные настройки параметров CIP
Сценарий: Чтобы «сэкономить время», сократите время очистки CIP или уменьшите температуру.
Риски:
- Неполная очистка, остатки микробов
- Длительное накопление приводит к образованию биопленки
- Количество микроорганизмов в продукте превышает стандарты, отзовите
Правильный подход:
- Строго следуйте утвержденным процедурам CIP
- Мониторинг и запись температуры, концентрации, скорости потока
- Периодически разбирать для проверки, проверять эффективность CIP
Ошибка 4: Нестандартная установка и обслуживание
Сценарий: Зажим исправен, но во время установки руки касаются внутренней поверхности или оборудование используется без очистки после технического обслуживания.
Риски:
- Контакт с руками вызывает микробное загрязнение
- Мусор монтажного инструмента (металлическая стружка, смазочные материалы) попадает в систему
- Неправильный момент затяжки приводит к выходу из строя уплотнения или повреждению прокладки
Правильный подход:
- Перед установкой:
- Надевайте стерильные перчатки или используйте стерильные инструменты
- Предварительная очистка 70% спиртом или раствором CIP
- Проверьте целостность прокладки
- Во время установки:
- Затяните в соответствии с указаниями производителя зажима; большинство барашковых гаек с тройным зажимом затягиваются вручную
- Убедитесь, что прокладка расположена по центру, а не смещена
- После установки:
- Запустите программу CIP
- Испытание под давлением, проверка целостности уплотнения
- Запишите дату установки и персонал
Возвращаясь к первоначальному вопросу: можно ли использовать хомуты из нержавеющей стали в пищевой промышленности?
Ответ: Можно использовать только хомуты из нержавеющей стали, отвечающие особым требованиям.
Это не просто покупка зажима из нержавеющей стали; они должны соответствовать ряду требований к материалам, дизайну, обработке поверхности, очистке и сертификации.
Profab MachineпроизводитСантехнические хомуты из нержавеющей сталив 304 и 316 для линий по производству продуктов питания, напитков и молочных продуктов, с сертификатами завода и отделкой поверхности, подходящей для обслуживания CIP/SIP.
