
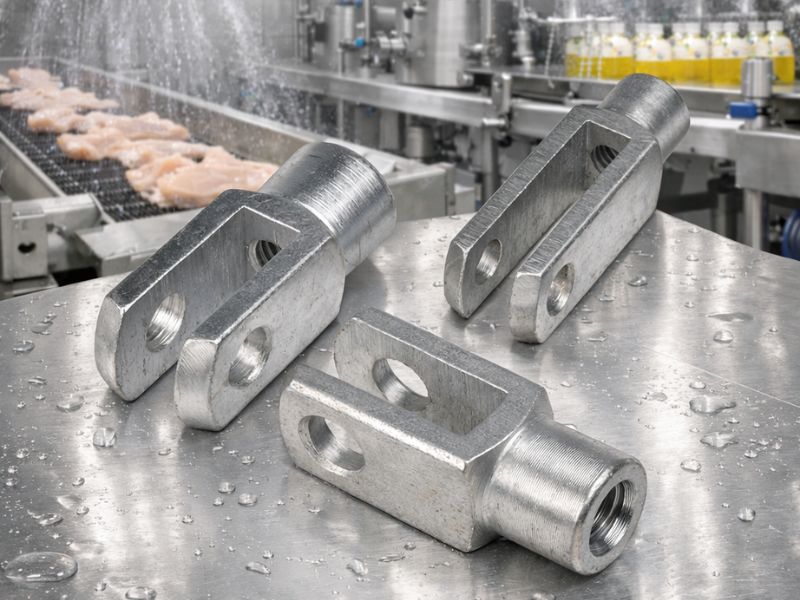
Оцинкованная углеродистая сталь шарнирные головки является распространенным источником скрытого риска загрязнения в оборудовании пищевой промышленности. Резьбовые канавки, уплотнительные зазоры и дефекты механической обработки задерживают остатки после промывки под высоким давлением, и именно в этих карманах между циклами очистки располагаются колонии бактерий. Поскольку гигиенические стандарты проектирования пищевого оборудования ужесточаются, эти соединения больше не являются второстепенной механической деталью; они необходимы для соблюдения требований.Нержавеющая сталь вильчатая головка шарнирные головкидолжны сочетать механическую прочность со строгими санитарными требованиями, выдерживать агрессивные чистящие средства, предотвращать размножение бактерий и механически выдерживать многолетние циклы мытья.
Отделка поверхности: первая линия защиты от бактерий
Правила безопасности пищевых продуктов преследуют простую цель: не дать микроорганизмам спрятаться.Санитарные стандарты 3-Aтребует, чтобы поверхности, контактирующие с пищевыми продуктами, имели значение шероховатости (Ra) 0,8 мкм или выше, что является стандартом, широко согласованным с 3-A, рекомендациями Министерства сельского хозяйства США и EHEDG. В молочных продуктах с высоким риском инженеры часто указывают более жесткие условия, чем базовые, поскольку более шероховатая поверхность удерживает больше остатков в ходе стандартного цикла CIP и дает бактериям больше возможностей для выживания.
Устранение бактериальных резерватов
Дефекты поверхности, такие как трещины, ямки или глубокие следы инструментов, служат убежищем, защищающим бактерии от воды под высоким давлением и дезинфицирующих средств, поэтому требования к качеству поверхности оборудования пищевого назначения выходят за рамки косметических требований. Электрополировка удаляет мелкие неровности поверхности, которые оставляет после себя стандартная обработка, закрывая микроскопические карманы, недоступные для стандартной фрезерной обработки.
Важность конструкции без щелей
Традиционные соединения часто имеют открытую резьбу и узкие внутренние углы, классические «мертвые зоны», которых не могут достичь чистящие средства.EHEDGГигиенические рекомендации по проектированию требуют наличия углов большого радиуса, а не острых внутренних углов, чтобы чистящие средства могли достигать любой поверхности. Более широкая тенденция в проектировании оборудования для пищевых продуктов направлена на создание монолитных конструкций и посадок с натягом, которые полностью исключают открытые резьбы, а не пытаются очистить их.
Как пережить химический стресс при очистке CIP
Системы очистки на месте (CIP) дезинфицируют оборудование без разборки, циклически промывая щелочью, кислотой и промывая горячей водой. Соединения вильчатая головка в этой среде обычно подвергаются воздействию температур до 85°C и значительному колебанию pH между едкой и кислотной стадиями.
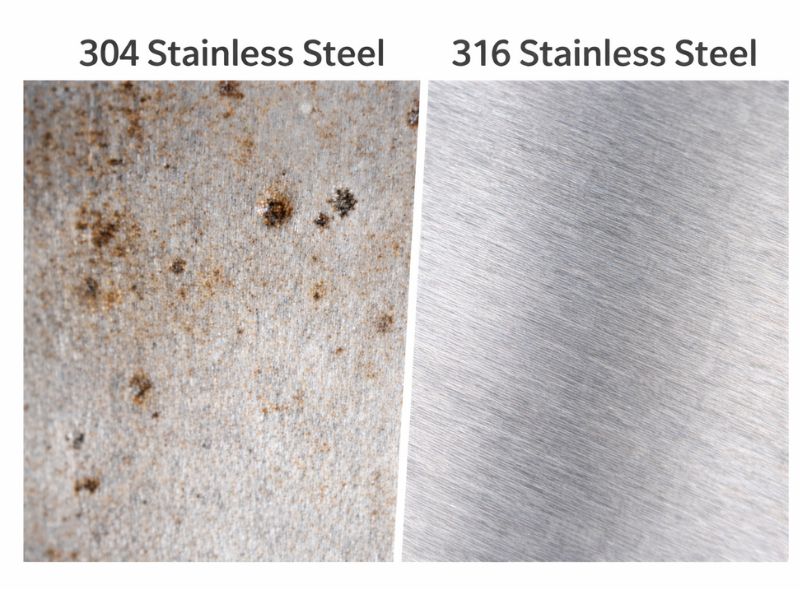
Нержавеющая сталь 304 обеспечивает базовую защиту, но склонна к образованию язв в соленой или хлорированной среде. В тип 316 добавлено 2–3% молибдена, что значительно повышает устойчивость к воздействию хлоридов по сравнению с 304, поэтому 316 является стандартным базовым материалом для оборудования в зоне распыления CIP, а не его модернизацией.
Повышение защиты с помощью пассивации
Механическая обработка может оставить на поверхности свободное железо, ослабляя естественную защитную пленку металла. Пассивация азотной или лимонной кислотой удаляет свободное железо и способствует образованию плотного однородного слоя оксида хрома, что предотвращает коричневое окрашивание поверхности, часто наблюдаемое на компонентах более низкого качества или непассивированных компонентах.
Переход на новые дезинфицирующие средства
Многие предприятия переходят от чистящих средств на основе хлора к надуксусной кислоте (ПАА), которая очень эффективна и не оставляет следов, но также является мощным окислителем. Этот сдвиг делает целостность пассивной пленки еще более важной, поскольку любое слабое место поверхностного слоя более подвержено воздействию более сильного окислителя.
Промывка под высоким давлением и проникновение воды
Пищевые предприятия используют чистящие силы, которые могут повредить стандартное промышленное оборудование. Компоненты, рассчитанные на IP69K, тестируются на воздействие струй воды под высоким давлением и высокой температурой, подаваемых с близкого расстояния, что является гораздо более жестким стандартом, чем обычное оборудование, предназначенное для использования вне помещений или с защитой от брызг. Такое давление может привести к проникновению влаги через стандартные уплотнения, что приведет к внутренней ржавчине и сбою смазки в оборудовании, которое не предназначено для окружающей среды.
В соединительном оборудовании, предназначенном для пищевых продуктов, обычно используется многоступенчатый подход к уплотнению: внешнее манжетное уплотнение блокирует первичную струю высокого давления, среднее уплотнительное кольцо предотвращает проникновение давления за пределы первого барьера, а внутреннее уплотнение сохраняет фактическую поверхность подшипника сухой. Одноступенчатое уплотнение дает влаге только одну линию защиты; в случае выхода из строя вода попадает непосредственно в подшипник.
Стоячая вода на плоской поверхности сама по себе является рассадником микробов. Гигиеническая конструкция требует наклонных поверхностей и дренажной геометрии, включая наклонные сквозные отверстия для штифтов на шарнирные головки, рассчитанных на промывание, поэтому влага не скапливается где-либо на компоненте после цикла очистки.
Долгосрочная стабильность и обслуживание
Коррозия этого оборудования — это не только санитарная проблема; это механический. Ямка коррозии создает точку концентрации напряжений, а именно концентрация напряжений сокращает усталостную долговечность компонента при циклической нагрузке. Нержавеющая сталь 316 имеет значительно более длительный срок службы, чем 304, при том же CIP и воздействии хлоридов, что является практическим аргументом в пользу того, чтобы тратить больше на более качественный сорт, а не заменять деталь 304 в более коротком цикле.
Самовосстанавливающаяся природа пассивной пленки 316 обеспечивает ее долговечность: если поверхность поцарапана, хром на поверхности вступает в реакцию с кислородом и восстанавливает защитный слой в течение нескольких часов без вмешательства. Периодическая повторная пассивация критически важных деталей помогает поддерживать эту защиту в течение многих лет многократного воздействия CIP и механического износа.
Соответствие требованиям и выбор для конкретных условий
Выбор подходящего материала зависит от кислотности продукта и содержания соли. Для продуктов с низким содержанием кислоты, таких как мясо и молочные продукты, обычно достаточно нержавеющей стали 316 со стандартной пассивацией. Для продуктов с высоким содержанием кислоты, таких как соки или соленья, 316L (низкоуглеродистый) является лучшим выбором, поскольку он противостоит межкристаллитной коррозии, которая может возникнуть в стандартном 316 после сварки или длительного воздействия высоких температур.
В Северной Америке сертификация 3-A является стандартным стандартом; EHEDG является эквивалентным стандартом в Европе. Выбор компонентов, соответствующих этим стандартам, — это не только решение по обеспечению безопасности; это влияет на доступ к рынку, поскольку детали, сертифицированные EHEDG, часто требуются для оборудования, продаваемого в пищевой сектор ЕС.
Помимо ценника: общая стоимость владения
Пищевая нержавеющая сталь 316 шарнирная головка стоит значительно дороже, чем эквивалент промышленного класса. При оценке совокупной стоимости владения за несколько лет, а не только покупной цены, расчет обычно обратный: повторные замены, трудозатраты на каждую замену и время простоя из-за каждого отказа в сумме превышают разницу в цене при выборе правильного материала в первый раз. В соответствии с FSMA и HACCP проектирование оборудования находится в центре внимания аудиторов, и обнаружение трудно очищаемых мертвых зон или корродированного оборудования, прилегающего к продукту, может остановить производство, пока оно будет исправлено. С самого начала указание деталей, соответствующих требованиям 3-A и EHEDG, является более защищенной от этого риска, а не только более надежной.
Выбор подходящей нержавеющей стали вильчатая головка шарнирные головки — это решение, которое объединяет машиностроение и соблюдение требований безопасности пищевых продуктов. Правильная обработка поверхности, выбор материала 316 или 316L и многоступенчатая герметизация — это то, что в первую очередь предотвращает образование бактериальных убежищ.Profab Machineпроизводит прецизионные изделия вильчатая головка из нержавеющей стали шарнирные головки, соответствующие требованиям гигиенического проектирования 3-A и EHEDG. Свяжитесь с Profab Machine, чтобы подобрать правильную спецификацию для вашей среды промывки.
