
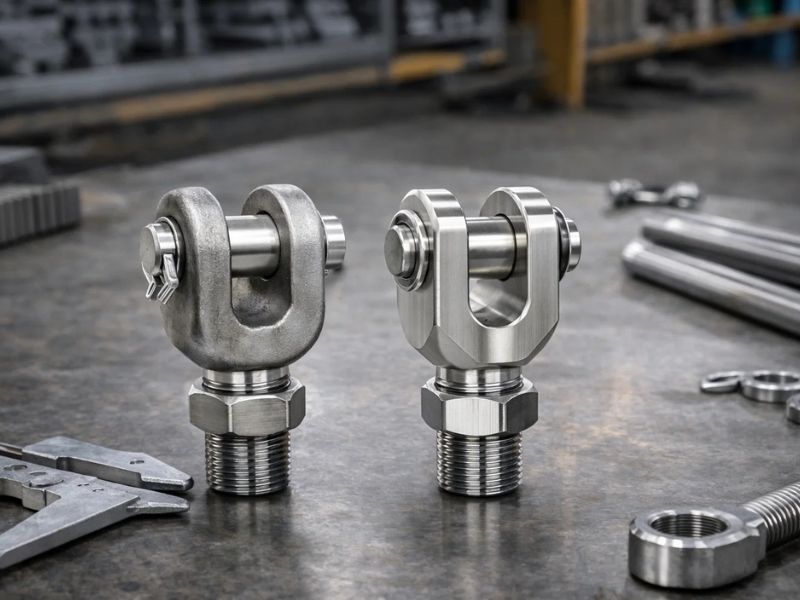
Спросите, какой процесс делает вильчатая головка «более сильным» шарнирная головка, и вы получите разный ответ в зависимости от того, кто что продает. Честный ответ: в большинстве случаев сила не является переменной величиной. Переменной является поток зерна и то, оказывает ли ваше приложение достаточную циклическую нагрузку на отверстие пальца, чтобы за эту разницу стоило платить.
Почему поток зерна имеет решающее значение
A вильчатая головка шарнирная головка начинается либо с куска круглого прутка, либо с ковочной заготовки. Обработайте его из прутка, и окончательная форма будет вырезана из материала, внутренняя структура зерна которого направлена в одном направлении, заданном при прокатке прутка на стане. Везде, где контур готовой детали отклоняется от исходной оси стержня, особенно в районе вилки вильчатая головка и отверстия под штифт, процесс обработки разрывает линии текстуры, а не следует им.
Forging работает по-другому. Перед окончательной обработкой заготовка обрабатывается под давлением примерно до окончательной формы, поэтому зерно деформируется и обтекает контур детали, а не разрезается поперек него. Вокруг радиуса или вилочного перехода в кованой детали сохраняется непрерывный поток зерен, тогда как у обработанной детали концы зерен заканчиваются на поверхности.
Это особенно важно в точках зарождения усталостных трещин, а отверстие под палец вильчатая головка под действием циклической боковой нагрузки является именно такой точкой. АРецензируемое исследование усталости горячекованой стали, 2023 г.сообщил, что горячекованые образцы с потоком зерен, ориентированным вдоль основного направления деформации, имели более длительный усталостный срок службы, чем образцы с другими ориентациями потока зерен в испытаниях на усталость при вращательном изгибе. Преимущество ковки не было одинаковым для всех условий испытаний, и в статье не было заявлено ни одного фиксированного процента. Улучшение реально, но оно зависит от типа нагрузки и ориентации волокон, что является более честным способом описания, чем одно чистое число.
Ничто из этого не означает, что обработанный штифт вильчатая головка подвержен усталости. Это означает, что режим сбоя в высокоцикличном сервисе с высокой нагрузкой имеет тенденцию возникать по-другому, и подделка является одним из законных способов продвинуть эту точку сбоя дальше, когда приложение действительно находится в этом режиме.
Что на самом деле исправляет штамповка, а что нет
Второе реальное преимущество Forging — консолидация дефектов. Пруток может содержать небольшие внутренние пустоты или включения, оставшиеся после процесса литья и прокатки. Давление при ковке закрывает большую часть этой пористости по мере деформации материала, что является настоящим преимуществом для металлургии и одной из причин, по которой кованые детали широко распространены в аэрокосмической отрасли и в автомобилестроении, где важна безопасность.
Чего ковка не дает, так это получения готовой детали. Кованая поверхность является шероховатой, имеет свободные размеры по сравнению с чертежом и все еще требует вторичной обработки отверстия, резьбы и любой сопрягаемой поверхности, которая должна соблюдать допуск. Кованая заготовка вильчатая головка не заменяет механическую обработку. Это другой исходный материал, который все равно попадает на машину CNC для функций, которые действительно должны что-то соответствовать.
Обработка 316 Нержавеющая сталь тверже, чем предполагает спецификация допусков
Другая сторона этого сравнения заключается в том, сколько на самом деле стоит обработка нержавеющей стали во время цеха, и реальным ограничением является то, была ли заготовка изготовлена из пруткового проката или из поковки. Согласно стандартуТехнический справочник Института никеля по обработке нержавеющей стали. Это широкий и честный диапазон, поскольку число зависит от геометрии инструмента, охлаждающей жидкости и параметров резания, а не от какой-то одной фиксированной цифры.
Причина кроется в металлургии. 316 быстро затвердевает под режущей кромкой, его теплопроводность достаточно низка, поэтому тепло концентрируется на кончике инструмента, а не рассеивается в стружке, а его пластичность означает, что он имеет тенденцию размазываться, а не чисто резать. Все три направления направлены на более короткий срок службы инструмента, более низкие скорости подачи и более тщательный контроль процесса, чем при сопоставимой работе с углеродистой сталью. Это справедливо независимо от того, чистите ли вы кованую заготовку или вырезаете деталь из цельного прутка, и именно по этой причине прецизионная обработка нержавеющей стали является отдельной специальностью, а не процесс обработки углеродистой стали, который выполняется медленнее.
Почему форжинг окупается только при больших объемах
Ковочный штамп — это реальная, отдельная стоимость инструмента, и он окупается только тогда, когда он амортизируется по достаточному количеству деталей. Разработка индивидуального штампа и механическая обработка для ковки в закрытом штампе — это значительные затраты, которые зависят от сложности детали, и эти затраты распределяются по всему производственному циклу, поэтому сумма инструментов для каждой детали высока на коротких отрезках и мала на длительных.
Для разового запуска, количества прототипов или детали, версия которой меняется каждые год или два, эта математика редко завершается. Ковка оправдывает свою стоимость на деталях, которые работают тысячами с фиксированной, стабильной геометрией, которая описывает большую часть мира автомобилей и тяжелого оборудования и очень мало нестандартного или мелкосерийного промышленного оборудования.
Если лучше использовать обработанную нержавеющую сталь, позвоните
Ничто из этого не является аргументом против подделки там, где ей место. Это аргумент в пользу соответствия процесса приложению, а не выбора по умолчанию того, который звучит более впечатляюще в спецификации.
Механическая нержавеющая сталь лучше подходит, когда тираж выполняется по индивидуальному заказу или в небольших объемах, когда допуски на отверстие и резьбу должны быть более жесткими, чем кованая деталь, в любом случае, без дополнительной обработки, или когда геометрия детали меняется достаточно часто, чтобы матрица простаивала между проходами. Это также более простой путь, когда коррозионная стойкость, а не долговечность при циклической усталости, является причиной, по которой в первую очередь была указана нержавеющая сталь, что описывает большинство применений шарнирная головка за пределами непрерывной эксплуатации в тяжелых циклах.
Profab Machine машинынержавеющая сталь вильчатая головка шарнирные головкиот 316 и стержень из нержавеющей стали 17-4 наCNC оборудованиесоздан с учетом допусков и качества поверхности, которые действительно необходимы этому материалу, без вложений в штамп или минимального заказа, привязанного к амортизирующему. Для приложений, которые действительно требуют поддельной заготовки, мы можем найти и координировать эту услугу, а не ту, которую мы выполняем собственными силами, и мы скажем об этом прямо, а не размываем грань.
Если ваше приложение выполняет службу с высоким циклом и высокой боковой нагрузкой, и вы не уверены, на какой стороне этой линии она находится, об этом стоит поговорить, прежде чем указывать деталь в любом случае.
