
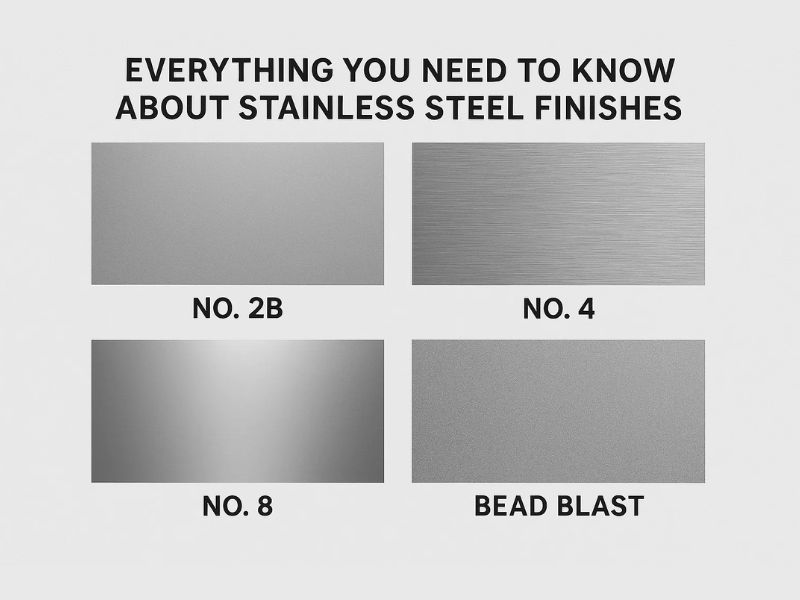
Отделка нержавеющей сталью — это последний этап изготовления, и она не просто меняет внешний вид детали. Он задает шероховатость поверхности, которая определяет, насколько хорошо деталь противостоит коррозии, удаляет загрязнения и выдерживает обращение. Правильная отделка зависит от того, где будет располагаться деталь: для внутренней части резервуара пищевого предприятия требуется нечто совершенно иное, чем декоративные поручни. В этой статье рассматриваются стандартные сорта фрезерования и полировки, способы их сравнения и то, как фурнитура с покрытием не из нержавеющей стали вписывается в сборку из нержавеющей стали.
Что на самом деле представляет собой отделка из нержавеющей стали
Отделка нержавеющей стали — это этап изготовления, который определяет не только его внешний вид, но и стойкость металла к коррозии, износостойкость, электропроводность, свариваемость и гигиенические характеристики. Ключевым показателем всего этого является шероховатость поверхности, измеряемая как Ra (средняя шероховатость) в Северной Америке или Rz (средняя глубина шероховатости) в Европе. Эти обозначения отделки соответствуют стандарту ASTM A480 для листов, полос и пластин из нержавеющей стали, поэтому «покрытие № 4» или «покрытие 2B» означает одно и то же для всех поставщиков.
Чистовая обработка фрезерных станков
Профильная обработка поступает сразу с линии прокатки и отжига без дополнительной полировки. Они являются отправной точкой, на которой строится любая другая отделка.
Отделка № 1 (1D)
Отделка № 1 удаляет темную окалину, образовавшуюся во время горячей прокатки, отжига и кислотного травления, оставляя тусклую, неотражающую и неровную поверхность с высокой шероховатостью (Ra 3,0–7,5 мкм). Это не эстетично, но жестко и недорого. Распространен в деталях печей, теплообменниках и других недекоративных промышленных конструкциях, где внешний вид не имеет значения.
№ 2D Отделка
Отделка 2D подвергается холодной прокатке, отжигу и травлению, как и отделка 2B ниже, но пропускает финальный проход полировки, оставляя гладкую, но матовую, неотражающую поверхность. Его ненаправленная текстура хорошо удерживает смазочные материалы во время операций глубокой вытяжки, что делает его практичным выбором для деталей, которым необходимо придать сложную форму: компоненты автомобильных выхлопных систем, оборудование для химической обработки и оборудование нефтеперерабатывающих заводов.
№ 2B Отделка
Отделка 2B подвергается холодной прокатке, отжигу, травлению и окончательной обработке путем прохождения легкого отпуска через полированные валки, что дает гладкую, умеренно отражающую поверхность (Ra 0,1–0,8 мкм) с превосходной плоскостностью. Это наиболее распространенная и универсальная обработка, широко используемая в кухонной посуде, небольших резервуарах, оборудовании для пищевой промышленности и фармацевтическом оборудовании из-за баланса долговечности, гигиены и стоимости. Он также служит стандартной исходной поверхностью для механически полированных поверхностей, таких как №3 и №4.
BA Отделка (2R)
Нержавеющая сталь, подвергнутая яркому отжигу (BA), подвергается холодной прокатке, а затем отжигу в контролируемой бескислородной атмосфере, а не травлению, в результате чего получается гладкая, блестящая, зеркальная поверхность (Ra 0,05–0,1 мкм) без какого-либо этапа механической полировки. Поскольку он обеспечивает высокую отражательную способность и очень низкую шероховатость без абразивной обработки, BA применяется там, где важны как гигиена, так и внешний вид: хирургические инструменты, приспособления для отделки салона и дорожные зеркала.
Полированная отделка
Полированная отделка получается путем механической шлифовки поверхности более мелкими абразивами, начиная от грубой сатиновой текстуры и заканчивая почти зеркальным блеском.
№ 3, отделка
Направленная мокрая полировка поверхности 2B грубой абразивной лентой с зернистостью 100–120 позволяет получить атласную матовую поверхность с видимой линейной зернистостью и шероховатостью обычно выше 1,0 мкм. Используется в оборудовании пищевой промышленности, лабораторной аппаратуре и архитектурных работах, требующих грубого матового вида.
№ 4, отделка
Наиболее широко известная отделка из нержавеющей стали. Направленная мокрая полировка более мелкой зернистостью 120–180 позволяет получить более гладкую, яркую, слегка отражающую поверхность с тонкими параллельными линиями, Ra обычно 0,2–1,0 мкм. Стандартно для лифтов, кухонных моек, ресторанного оборудования и архитектурных панелей.
Отделка № 5 (сатин/матовая)
Также называется EN 2K. Изготовлено из серии более тонких абразивов для создания однородной матовой текстуры с тонкими параллельными линиями. Немного более шероховатая поверхность лучше противостоит царапинам и истиранию, чем отделка № 4, что делает ее распространенным выбором для облицовки, поручней и вывесок.
Отделка № 6 (матовый сатин)
Обработка кистью Tampico поверхности № 4 создает ненаправленный, матовый атласный вид, более гладкий и менее отражающий, чем № 5. Это было более распространено в архитектуре конца 20-го века и сегодня в основном встречается на статуях и декоративных изделиях.
№ 7, отделка
Полировка тонко отшлифованной поверхности придает ей блестящий, почти зеркальный вид, хотя слабые линии зерен на этапе шлифовки все еще могут быть видны. Используется в основном для декоративных и архитектурных элементов, таких как покрытия колонн и декоративные стеновые панели.
№8 Зеркальная отделка
Самая отражающая поверхность в соответствии со стандартами ASTM, полученная путем полировки все более мелким абразивом и тщательной полировки. Слабые желтые линии могут оставаться при внимательном рассмотрении, но в результате получается гладкая зеркальная поверхность, используемая для вывесок, отражателей и архитектурных скульптур, в частности, Облачных ворот Чикаго («Боб»).
Сравнение отделки
Шероховатость поверхности и гигиена
Для пищевой, фармацевтической и медицинской промышленности Ra имеет большее значение, чем внешний вид. Более низкое значение Ra означает меньшее количество микроскопических впадин для скопления загрязнений, поэтому покрытие 2B (0,1–0,8 мкм) легче дезинфицировать, чем покрытие № 1, хотя оба технически «неполированные». Сантехнические предприятия используют отделку с низким содержанием Ra для удовлетворения требований к очищаемости, а не для внешнего вида.
| Окончательное имя (ASTM и EN) | Метод производства | Внешний вид | Типичный Ra (мкм) | Основные преимущества | Общие приложения |
|---|---|---|---|---|---|
| № 1 (1D) | Горячекатаная, отожженная, травленая | Тусклый, неотражающий, шероховатый | 3.0-7.5 | Прочный, недорогой, подходит для использования при высоких температурах | Промышленные детали, детали печей, теплообменники |
| № 2D (2D) | Холоднокатаный, отожженный, травленый | Гладкий, неотражающий, матовый | 0.2-0.8 | Идеально подходит для глубокой вытяжки, сохраняет смазку | Химическое оборудование, автомобильные выхлопы |
| № 2B (2B) | Холоднокатаный, отожженный, травленый, прошедший отпуск | Гладкая, умеренно отражающая, слегка блестящая | 0.1-0.8 | Универсальный, экономичный, гигиеничный | Пищевая промышленность, посуда, фармацевтическое оборудование |
| BA (2R) | Холоднокатаный, светлый отжиг | Гладкая, блестящая, зеркальная | 0.05-0.1 | Высокая отражательная способность без полировки, хорошая гигиена | Хирургические инструменты, приспособления для отделки салона, зеркала |
| № 3 (1G-2G) | Направленная мокрая полировка (зернистость 100–120) | Сатин, матовый, с линейной текстурой | >1.0 | Хорошая эстетика, легко очищается | Пищевая промышленность, пивоваренное оборудование, архитектура |
| № 4 (1J-2J) | Направленная мокрая полировка (зернистость 120–180) | Более гладкий, яркий, с тонкими линиями | 0.2-1.0 | Самый популярный, легко очищаемый, эстетичный | Кухонные мойки, лифты, ресторанное оборудование, бытовая техника |
| № 5 (2K) | Направленная мокрая полировка (серия абразивов) | Матовый, неотражающий, параллельные линии | 0.5-0.8 | Устойчивый к царапинам, прочный | Архитектурная облицовка, поручни |
| № 6 (1K-2K) | Тампико с отделкой № 4 | Мягкий, матовый, сатиновый, ненаправленный | <0,5 | Уникальный внешний вид, сегодня менее распространенный | Статуи, архитектурные акценты |
| № 7 | Полировка на тонко отшлифованной поверхности | Блестящий, почти зеркальный | Не стандартизирован | Декоративный с высокой отражающей способностью | Покрытия колонн, декоративная накладка |
| № 8 | Отполировано более мелким абразивом, затем отполировано | Зеркальная поверхность с высокой отражающей способностью | Не стандартизирован | Невероятная эстетика, первозданное отражение | Вывески, отражатели, настенные панели, скульптура |
Покрытия для деталей из нержавеющей стали в сборке
Сборки из нержавеющей стали не всегда полностью состоят из нержавеющей стали. Шарики рулевых тяг, корпуса валов и другие быстроизнашивающиеся контактные точки иногда изготавливаются из плакированной углеродистой стали, а не из нержавеющей стали, обычно из-за стоимости или особых требований к твердости/износу, поскольку марки нержавеющей стали не так экономичны. В этом случае покрытие этих компонентов — это отдельный вопрос отделки, а не степень фрезеровки или полировки корпуса из нержавеющей стали.
Гальваническое покрытие является стандартным способом нанесения этих компонентов: хром, никель или цинк наносятся электрохимическим способом для придания поверхности детали твердости, износостойкости и защиты от коррозии.
- Хромированиеповышает твердость поверхности и устойчивость к коррозии. Декоративный хром имеет толщину 0,5–1 мкм; твердый хром для изнашиваемых поверхностей толщиной 5–80 мкм. Общий длятягашарики, корпуса валов и шаровые головки.
- Никелированиенацелен на устойчивость к износу и защиту от коррозии, обычно толщиной 10–30 мкм, что обычно встречается в компонентах рулевых тяг серии SA.
- Цинкование— это экономичный вариант защиты от коррозии с декоративной отделкой, обычно толщиной 5–15 мкм, используемый на втулках шарикоподшипников, металлических трубках, корпусах рулевых тяг, резьбовых гайках и корпусах шаровых головок.
Стоимость хрома выше никеля выше цинка, что обычно является решающим фактором при выполнении функциональных требований (твердость, износ или базовая защита от коррозии). Для крепежа из углеродистой стали в сочетании с сборкой из нержавеющей стали другими распространенными видами предварительной обработки являются черный оксид (воронение) или фосфатирование, оба дешевле, чем покрытие, но обеспечивают меньшую защиту от коррозии и подходят для оборудования, используемого внутри помещений или с низким уровнем воздействия, а не для всего, что будет подвергаться воздействию влаги или соли.
Долгосрочное обслуживание и уход
Необходимость технического обслуживания масштабируется вместе с отделкой. Направленные покрытия, такие как № 4, следует очищать вдоль волокон, чтобы избежать видимых царапин; гладкая, ненаправленная отделка, такая как № 8, более щадящая. Соблюдение правильного направления и метода очистки конкретной отделки имеет большее значение для срока службы детали, чем первоначальный выбор отделки.
Специальная отделка
Стандартная отделка не подходит для всех случаев. Инженеры иногда определяют специальные мишени Ra или Rz для чувствительных применений, таких как компоненты сверхпроводников или медицинские имплантаты, где надежность и точность не оставляют места для стандартной марки проката или полировки.
Экономика отделки из нержавеющей стали
Фасадные покрытия, такие как 2B, являются самыми дешевыми на начальном этапе, но самая низкая закупочная цена не всегда означает самую низкую стоимость жизненного цикла. Более дешевое и менее гигиеничное покрытие может быстрее подвергнуться коррозии или потребовать более частой чистки и обслуживания, что увеличивает срок службы детали. Покрытие, которое легче чистить и которое более устойчиво к загрязнениям, может стоить в целом дешевле за счет сокращения технического обслуживания и простоев, даже при более высокой начальной цене. Укажите общую стоимость жизненного цикла, а не только позицию заказа на покупку.
Заключение
От прочной отделки № 1 в промышленных условиях до зеркального блеска отделки № 8 – каждая поверхность из нержавеющей стали по-разному оценивается по стоимости, гигиене и внешнему виду. Правильный выбор зависит от окружающей среды, функций и обслуживания, которые фактически будет видеть деталь.Profab Machineосуществляет выбор отделки, включая металлизированное оборудование для сборок из смешанных материалов, в зависимости от фактического применения. Свяжитесь с Profab Machine, чтобы разработать правильную спецификацию для вашего проекта.
Часто задаваемые вопросы
Какая отделка из нержавеющей стали лучше всего подходит для наружного использования?
Фрезерная обработка, такая как № 1, хорошо выдерживает использование на открытом воздухе, поскольку их более высокая шероховатость не снижает прочность, и их недорого можно использовать в качестве конструкционных или недекоративных деталей наружного применения. Для наружного применения, где внешний вид также имеет значение, более распространенной спецификацией является отделка 2B или № 4 в сочетании с соответствующей маркой (316 вместо 304 в прибрежных или подверженных воздействию соли средах).
Какая отделка из нержавеющей стали лучше всего скрывает отпечатки пальцев?
Матовая и сатиновая отделка, например № 4 или № 5, скрывают отпечатки пальцев и пятна лучше, чем зеркальная отделка. Текстурированная поверхность рассеивает блики, поэтому эта отделка часто используется в местах с повышенным контактом, таких как кухни и интерьеры лифтов.
Можете ли вы сочетать различные варианты отделки нержавеющей стали в одном проекте?
Да, и это обычная практика. Зеркальная отделка или отделка №7/№8 обычно предназначена для акцентных или ярких поверхностей, в то время как матовая отделка, такая как №4, покрывает области с интенсивным движением и частыми касаниями, где зеркальная отделка быстро изнашивается и оставляет отпечатки пальцев.
